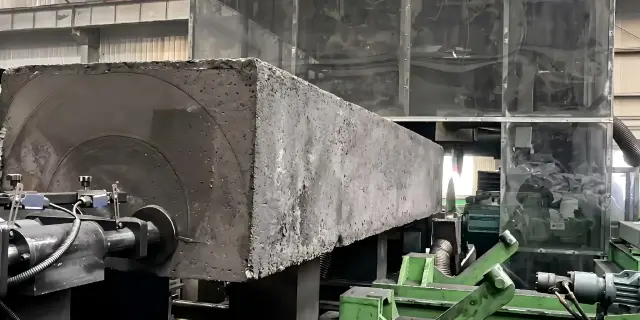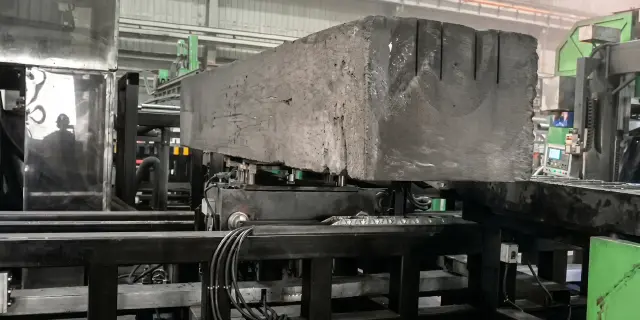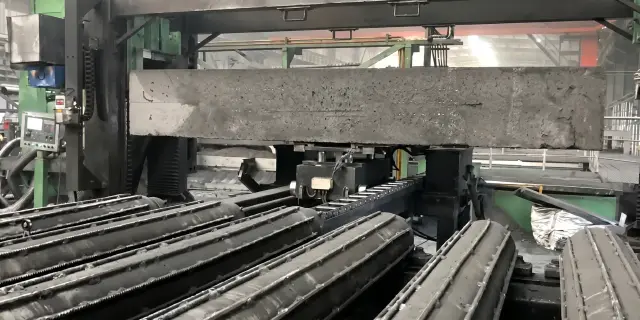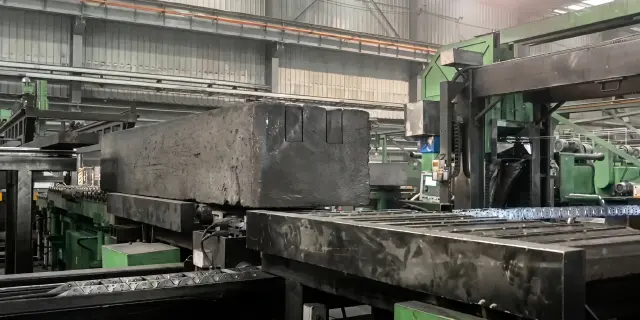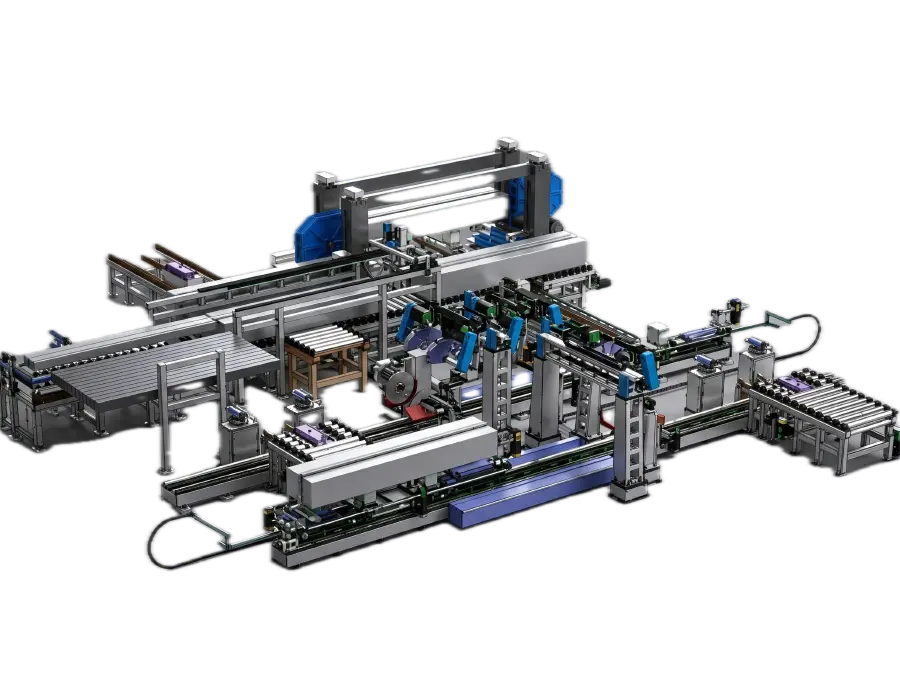
Линия механической обработки катодных углеродных блоков

Спроектирована индивидуально для операций по торцовке, нарезке пазов, резке под выпуск днища, сепарации отходов и интеграции с downstream-участками. В подготовке катодов на алюминиевом заводе резка — только видимая часть процесса. Основные затраты возникают позже, когда разброс по сырью смещает позицию пазов, выпуск днища становится нестабильным, отходы требуют ручного удаления, а транспортировка ужe не совпадает со следующим этапом. Оборудование Dinosaw Machine проектирует линии именно для таких задач. Линия механической обработки катодных углеродных блоков конфигурируется под размеры Ваших блоков, схему пазов, требуемую производительность, требования пылеулавливания и интеграцию с цехом. В рамках одного процесса объединены измерение, позиционирование, торцовка, многократная нарезка пазов, резка под выпуск днища, удаление отходов и транспортировка, что делает решение более эффективным для новых проектов, модернизации и наращивания мощностей по сравнению с одиночным резочным станком.
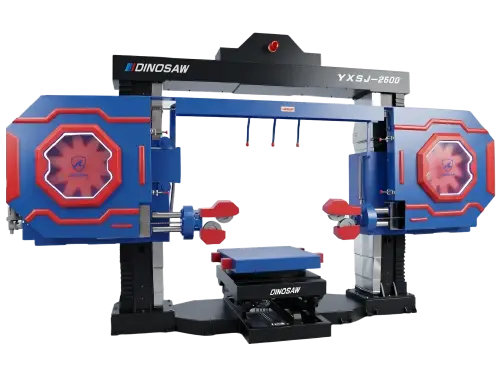
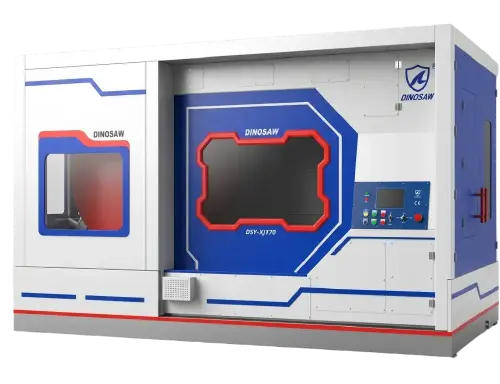
Трёхстанционная линия «под ключ»Мостовая подрезка + многодисковый раскрой + канатная обработка пазов и щелей
Индивидуальное проектированиеПланировка, диапазоны и логика пазов разрабатываются с учётом Вашей программы катодных блоков
Готова к интеграцииИнтеграция со всеми действующими установками углеродного цеха при реконструкции электролизного производства

Обрабатываемые материалы

Катодные углеродные блоки, графитированные катодные блоки и материалы на углеродной основе

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

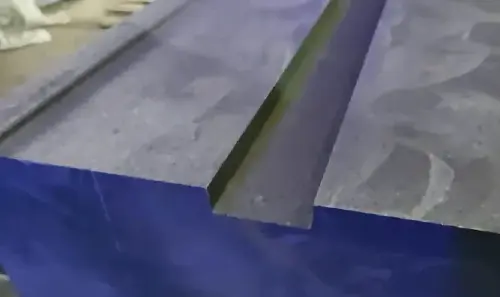
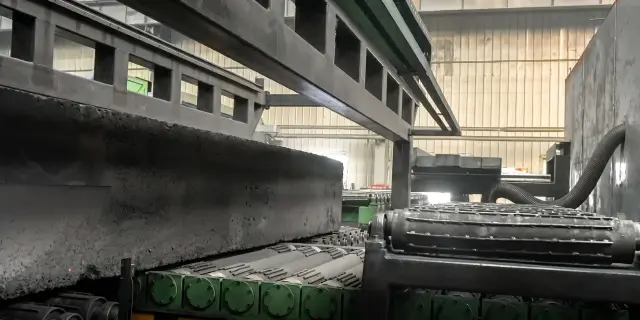
Заготовки катодных блоков и готовая продукция

Оптимизирована для катодных углеродных и графитированных блоков. Эта линия исключает ручное удаление отходов и нестабильность пазов, позволяя получать готовые блоки, поступающие напрямую на следующую операцию.

Реальные характеристики обработки и ключевые показатели

Линия механической обработки катодных углеродных блоков — это система, проектируемая под задачу, а не стандартное каталожное оборудование: торцовка на мостовом станке, многодисковая резка и нарезка пазов алмазным канатом согласованы в единую технологическую схему, с системой аспирации и интеграции в работу цеха, учитывающей реальный производственный цикл электролизёра.

3 станции

Объединённая технология обработки

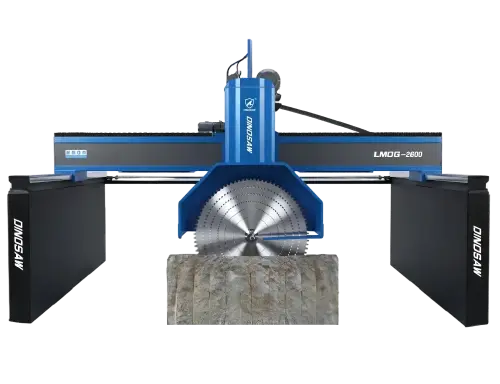
Мостовой станок обеспечивает торцовку, многодисковая секция — производительный раскрой, алмазный канат — узкие пазы и шлицы. Каждая операция закреплена за оптимальным типом резки.

Индивидуальная компоновка

Инжиниринг под конкретный завод

Линия проектируется исходя из габаритов поступающих блоков, схемы пазов и логистики цеха — стандартный станок не решает задачи каждого углеродного цеха, в отличие от индивидуального проектирования.

Сбалансировано

Постадийное проектирование линии

Производительность рассчитывается на каждой стадии отдельно, чтобы исключить эффект узкого места на любом этапе — техническая проработка устраняет проблему «горлышка» на этапе проектирования.

Интеграция

Удаление углеродной пыли

Система аспирации и удержания заложена в каждый узел уже на стадии проектирования — это неотъемлемое требование по промышленной безопасности, безопасности эксплуатации и электробезопасности на углеродных участках, реализуемое проектно, а не постфактум.

Обрабатываемые материалы: Катодные угольные блоки, графитированные катодные блоки и материалы на углеродной основе.

Типовые области применения: Подготовка футеровки электролизёра алюминия — выравнивание, распиловка на пластины и обработка пазов/шлицев катодных блоков перед сборкой ванны, а также интеграция в действующие углеродные производства при модернизации.

Производительность линии и время производственного цикла рассчитываются индивидуально после анализа размеров блоков и проектирования раскладки.

Технические характеристики линии обработки катодных угольных блоков

Линия обработки разрабатывается индивидуально: количество станций, рабочие зоны, оснастка и логистика материала определяются после анализа размеров входящих блоков, схем шлицев, компоновки действующего цеха и имеющегося оборудования. Мостовой станок, многодисковые и канатные станции объединяются с интегрированной системой перемещения и пылеулавливания — предложение формируется по результатам обследования, а не по фиксированной спецификации.

В проектах по катодным углеродным блокам успех определяется не табличными габаритами и мощностью, а соответствием технологическим требованиям заказчика. Поэтому линия задаётся техническими стандартами и индивидуальным проектированием.

Технические стандарты

Сетевая система управления (ПЛК) для синхронной работы всех станций
Измерительный контроль для выявления и позиционирования блоков
Гидравлическое выравнивание и зажим перед резкой
Мостовой станок, многодисковая и канатная секции проектируются с учётом пазов и выпускных резов
Автоматическая коррекция положения по реальным размерам
Пылезащищённая электрика для условий углеродной и графитовой обработки
Защита: аварийная остановка, ограждения, тревога/стоп при обрыве каната
Проектирование линии с фокусом на стабильную работу, удобный доступ для обслуживания и интеграцию в цех

Варианты индивидуальной конфигурации

Диапазон размеров и типоразмеров блоков
Количество, положение и схема пазов
Планируемая выработка за смену или сутки
Варианты загрузки, транспортировки, разворота и переворота
Отвод и удаление отходов
Аспирация и пылеулавливание
Направления подачи/выдачи
Высота подключения и интерфейс до существующих линий
Предпочтительные бренды электрики, гидравлики и автоматики

Ключевые технологии и структура линии

Четыре инженерных решения, лежащие в основе линии обработки катодных блоков. Пронумерованные позиции на схеме линии соответствуют системам, описанным ниже.

Линия обработки катодных угольных блоков для алюминиевых заводов — Dinosaw Machine

Технологический процесс обработки катодных блоков

Цикл работы линии включает четыре этапа: поступающие катодные блоки поступают на мостовой станок для выравнивания, далее происходит резка секций на многодисковой станции, канатный станок осуществляет нарезку пазов и шлицев по схеме футеровки, затем готовые блоки подаются на участок футеровки — на каждом этапе пыль улавливается системами аспирации.

01

Логика разделения по операциям

Каждая станция выполняет ту обработку, которую оптимально обеспечивает: мостовой станок торцует поступающие блоки, многодисковая секция режет на сечения, канатный станок формирует пазы и шлицы. В результате — выстроенная по балансу линия без компромиссов по функционалу на каждом участке.

02

Учёт вариативности блоков

Техническая модель учитывает группы поступающих блоков, диапазоны размеров и схемы пазов: оснастка и рабочие зоны обеспечивают гибкость по поставщикам и партиям, удерживая точность позиционирования без массового брака из-за отклонений.

03

Интеграция в существующие линии

Модернизация предусматривает включение линии в существующее оборудование: станции встраиваются в текущий поток, позволяя увеличить производительность без остановки действующего углеродного производства.

04

Система пылеулавливания углерода

Углеродная пыль проводит ток, абразивна и опасна для дыхания: на каждой операции реализованы системы удаления и локализации пыли — защита электрики, чистоты и условий труда с первого дня эксплуатации.

05

Инжиниринговый подход к проекту

Это не фиксированный каталожный станок: итоговое решение формируется комплексно по размерам, схемам пазов, объёму задания, площади, и наличию существующих ресурсов. Проект начинается с Ваших исходных данных и верифицируется по ним до запуска в производство.

06

Поток ориентирован на линию набивки

Линия заканчивается там, где начинается участок набивки ванн: готовые блоки выдаются в состоянии для моментального потребления линией агрегата, а логистика между углеродным цехом и линией ванн заложена в общий план.

Комплексная линия обработки против отдельных станков для производства катодных блоков

Сравнительная таблица производственных решений для углеродных производств алюминиевой отрасли.

Комплексная линия обработки против отдельных станков для производства катодных блоков
Автономные станкиVSЛиния обработки
Один станок совмещает все операцииПокрытие геометрии✓ Отдельная станция для каждой геометрии
Станки подбираются независимо, поток определяется позжеБаланс линии✓ Проектная балансировка мощностей станций
Ручная адаптация под семейства блоковВариация размеров✓ Промежуточные элементы разрабатываются под каждое семейство блоков
Ограждения добавляются для каждого станка отдельноКонтроль пыли✓ Единая система пылезащиты на всю линию
Проблемы решаются после установкиИнтерфейсы✓ Механические и электрические интерфейсы проектируются заранее
Изолированное новое оборудованиеИнтеграция с существующим парком✓ Планировка выстраивается вокруг имеющихся мощностей предприятия

Важно: конфигурация зависит от бренда и модели; реальная производительность определяется конкретным станком, материалом и условиями работы.

Производитель линии для катодных блоков

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

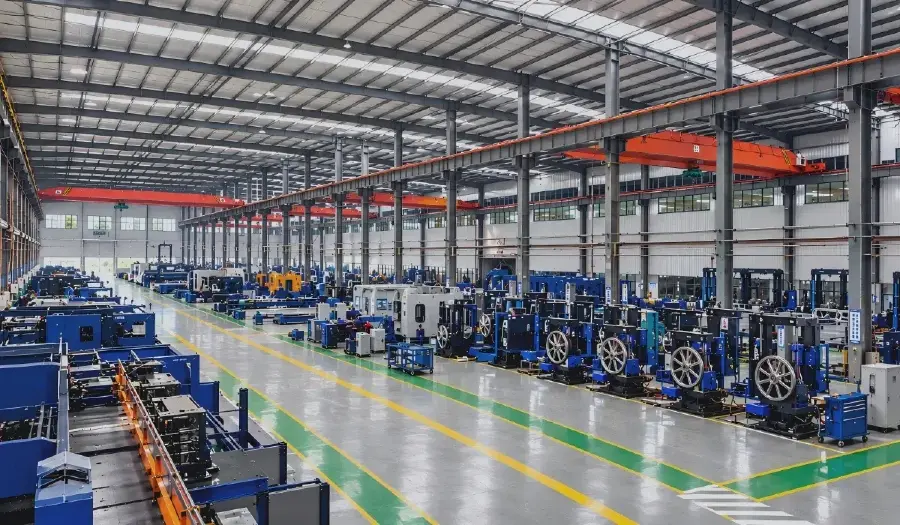
Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Требования к проекту и сервисное сопровождение

Инженеры компании Dinosaw Machine проектируют линию на основании данных плавильного производства с установкой, пусконаладкой и полным комплектом документации в ходе реализации проекта.

ПланировкаПроектируется под конкретный объект

Аудит площадки и оценка материальных потоков до выдачи коммерческого предложения.

ЭлектропитаниеПроектируется по количеству постов

Схема электроснабжения уточняется на этапе проектирования.

ПылеулавливаниеИнтегрированная система удаления пыли

Локализация углеродной пыли прорабатывается для каждого поста.

01 · Подготовка к отгрузке и доставкаПеред отгрузкой согласовываются комплектация, требования к упаковке и транспортировке, проводится приемка на заводе и проверка документов.
02 · Монтаж и пусконаладкаПроверка инженерных коммуникаций и фундамента на площадке, расстановка оборудования, пусконаладка и сдача линии.
03 · Обучение операторовПрактическое обучение по стандартной работе с ЧПУ, ежедневной проверке состояния дисков, шпинделей, охлаждения и смазки.
04 · Сопровождение и поддержкаДистанционная техническая поддержка, консультации по обслуживанию и координация поставки запасных частей на протяжении всего срока эксплуатации станка.

Часто задаваемые вопросы по линии обработки катодных блоков

Что обычно уточняют заказчики перед проектированием линии катодных блоков

Линия механической обработки катодных углеродных блоков — это специализированная линия подготовки, где заготовки проходят контроль размеров, обрезку, выборку пазов, нижнее прорезание, отделение отходов и передачу на следующий этап.

  • Основное назначение — подготовка катодных блоков для электролизеров алюминиевых заводов и прочие проекты по обработке продукции из углерода.
  • Ценность линии — не в одной отдельной операции резки, а в формировании сквозного технологического потока: позиционирование, механическая обработка, нижнее прорезание, удаление и разделение отходов, передача блока далее по маршруту.
  • Клиенты начинают рассматривать внедрение такой линии, когда отдельный станок уже не обеспечивает стабильности геометрии паза, надежного отделения отходов и чистой передачи блока на следующий этап.

Отдельно стоящий станок для резки выполняет только одну операцию. Линия по обработке катодных блоков выбирается в тех случаях, когда требуется обеспечить полный технологический маршрут: формирование канавок, обрезку, удаление отходов и транспортировку заготовок между участками.

  • В случае одиночного станка одна операция выполняется на одном посту, а задачи по позиционированию и дальнейшей обработке решаются операторами или следующими рабочими станциями.
  • В случае линии измерение, зажим, торцевание, прорезка, высвобождение, удаление и транспортировка синхронизированы, что предотвращает прогрессирование ошибок по цепочке производства.
  • Если Ваша команда уже обсуждает корректировку канавок, ручной выброс отходов, проблемы перемещения или интеграцию интерфейсов, задачи Вашего проекта выходят за рамки одиночного станка.

Линия настраивается для обработки катодных угольных блоков, графитированных катодных блоков и сходных изделий из углерода, применяемых в электролизных ваннах для производства алюминия.

  • Рекомендуется для блочных заготовок с чёткой геометрией и технологически прозрачным маршрутом.
  • Типичные примеры — катодные угольные блоки, графитированные катодные блоки и аналогичные изделия, требующие торцевания, нарезки канавок, высвобождения, перемещения к следующему участку.
  • Предложение становится намного прозрачнее, если покупатель предоставляет чертёж блока, схему канавок, диапазон размеров, характеристики материала и требования к следующей операции.

Требования к проектам катодных блоков различаются по размеру, конструкции канавок, необходимой производительности, компоновке цеха, системам пылеулавливания и интеграции с существующим оборудованием, поэтому фиксированная стандартная компоновка редко соответствует реальному технологическому маршруту.

  • От проекта к проекту меняются не только размеры блоков, но и количество/расположение канавок, требуемая производительность, направление загрузки, алгоритмы перемещения, схемы пылеулавливания и интерфейс с существующим оборудованием.
  • Таблица с размерами и потребляемой мощностью не покажет заказчику, будет ли нарезка канавок стабильно совмещаться, обеспечит ли выпуск снизу нужную последовательность, или смогут ли готовые блоки переходить на следующий участок без риска несоосности.
  • Именно поэтому профессиональные покупатели линии в первую очередь оценивают интеграционный риск и пригодность под технологию, а не просто сравнивают стандартные модели станков.

Линия использует измерительную обратную связь и координацию между станциями для корректировки позиций обработки после поступления блока на линию.

  • Первым этапом является выявление фактического состояния блока, а не предположение, что все входящие блоки одинаковы.
  • Выровнять, зафиксировать и скорректировать положение блока необходимо до передачи на следующие станции, которые затем выполняют резку канавок и выпуск обрезков.
  • Это позволяет не передавать коррекционные работы, связанные с начальными отклонениями, на стадии выборки, удаления обрезков и последующего транспортирования.

Каждый этап решает свою технологическую задачу, поэтому комплексное применение обычно оказывается более эффективным, чем попытки реализовать всё одной методикой резки.

  • Мостовые станки обычно отвечают за основную обрезку сторон и быструю утилизацию крупных отходов.
  • Многодисковые станки оптимальны для повторяющихся точных резов, например, при серийной нарезке канавок, где важна стабильность результата.
  • Канатная резка становится востребованной там, где требуется более контролируемое разделение нижней части блока или где грубая резка может привести к поломке или усложнить дальнейшую обработку.

Наступает время для пересмотра метода, если объём корректировок продолжает расти и резка уже не является единственной проблемой в производственной цепочке.

  • Обычный признак: после резки объём корректировок канавок растёт.
  • Ещё один признак: операция выпуска нижней части блока по-прежнему сильно зависит от ручного труда либо окончательный продукт нестабилен даже после повторных регулировок персонала.
  • Расширение производства на существующих площадях с сохранением существующего маршрута и системы аспирации также сигнализирует о необходимости пересмотреть технологию без полной реконструкции линии.

Да. Линия может быть сконфигурирована с учетом высоты передачи, направления транспортировки, доступного пространства и условий присоединения к действующему оборудованию ниже по потоку.

  • Обычно мы сначала проверяем направление подачи и выгрузки, высоту интерфейса, доступность рабочей площади, маршрут передачи и условия приёмки на последующих участках.
  • При модернизации участка проблемы несовпадения компоновки встречаются чаще, чем недостаточная производительность резки.
  • Практическое техническое предложение должно с самого начала учитывать размещение в цехе и условия сопряжения, а не только тип диска или мощность двигателя.

Борьба с пылью может предусматривать точки аспирации, кожухи, герметичное исполнение распределительных шкафов и индивидуальные решения по ограждению основных узлов резки, учитывая особенности проекта.

  • Основной акцент делается на контроль пыли в зонах резки, разгрузки и удаления отходов, где ее концентрация максимальна.
  • Типовые меры включают точки аспирации возле ключевых станций, грамотную компоновку ограждений, герметичные электрошкафы и зонирование узлов с учётом пылеобразования.
  • Покупатели обычно поднимают этот вопрос на ранних этапах, поскольку пыль влияет не только на надёжность оборудования, загрузку операторов и интеграцию в цех, но и на общую систему промышленной экологии.

Подготовьте данные по заготовке и технологическому участку, от которых зависит корректность конфигурации линии с самого начала.

  • Ключевые параметры — чертежи блока, диапазон размеров, схема пазов и состояние материала.
  • Также важно обозначить требуемую производительность, текущие «узкие места» и перечень технологических операций для автоматизации.
  • Информация по направлению загрузки, доступному пространству, ограничениям по пыли и уже действующим соединениям поможет сформировать проект под реальные технологические условия.

Потому что три разных типа обработки «конфликтуют» в рамках одного станка. Для подрезки блоков требуется жёсткий мостовой станок; для серийного раскроя — пакетная многодисковая резка; для пазов по углероду — тонкий канат с управляемым путём и минимальным пропилом. Попытка реализовать всё на одном станке приводит к компромиссам по всем операциям: медленная подрезка, ограниченная производительность раскроя, нечеткая геометрия пазов. Совмещённая линия даёт каждой операции свой специализированный участок и проектируется сбалансированной по производительности уже на стадии инжиниринга — это обеспечивает непрерывность и качество поточной обработки. Для алюминиевого завода с тысячами блоков в партии такой подход определяет стабильность и точность пазы; если рассматривать отдельные станки — упускается, что конечный продукт — не распил, а законченный обработанный блок.

Проектирование начинается с семи ключевых групп данных: размеры поступающих блоков и диапазоны их изменений (длина, ширина, высота, а также разброс по поставщикам и партиям); схемы расположения пазов для каждого типа заготовки с допусками по координатам и чертежами; имеющиеся и целевые объёмы производства по кампаниям; планировка участка с маршрутом материала от приёмки блока до передачи в цех; перечень оборудования для интеграции; доступная мощность участка; а также система аспирации. На основе этих данных специалисты компании DINOSAW разрабатывают конфигурацию станций, балансировку линии и компоновку для проектного предложения — по принципу «опрос-замер — проект», принятому для любого инженерного решения. Без этих исходных данных проект базируется на предположениях, которые обычно корректируются после обследования на месте.

Связаться с компанией Dinosaw

Запуск проектирования линии

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
Линия механической обработки катодных углеродных блоков

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Руководства и вспомогательные станки для линии катодных блоков

Технические руководства и смежные станки для обработки угольных блоков и реализации проектов глинозёмных цехов.

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?