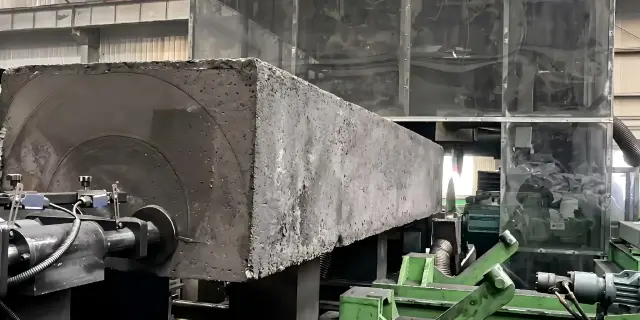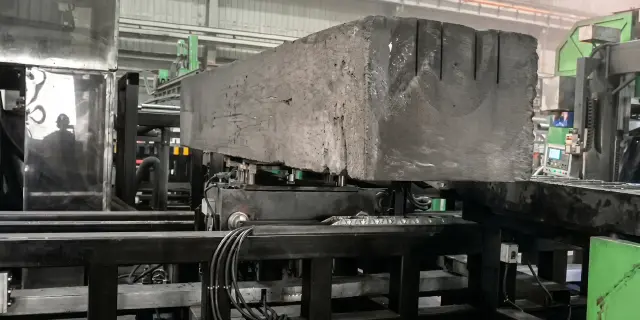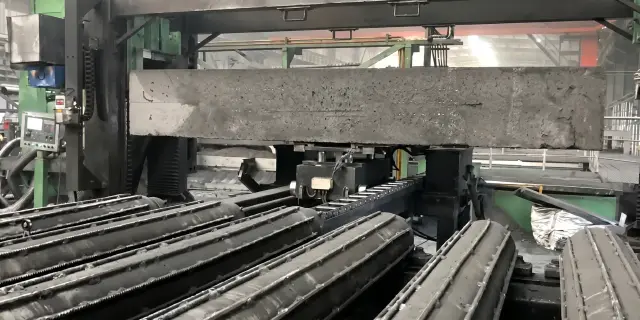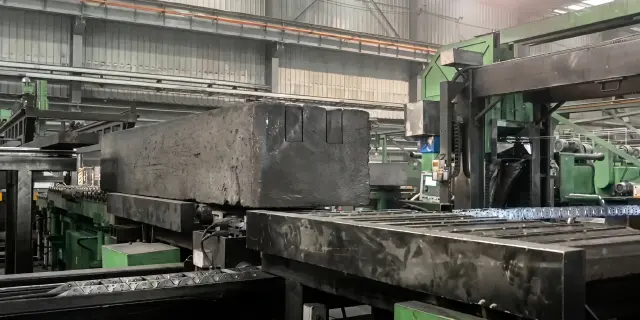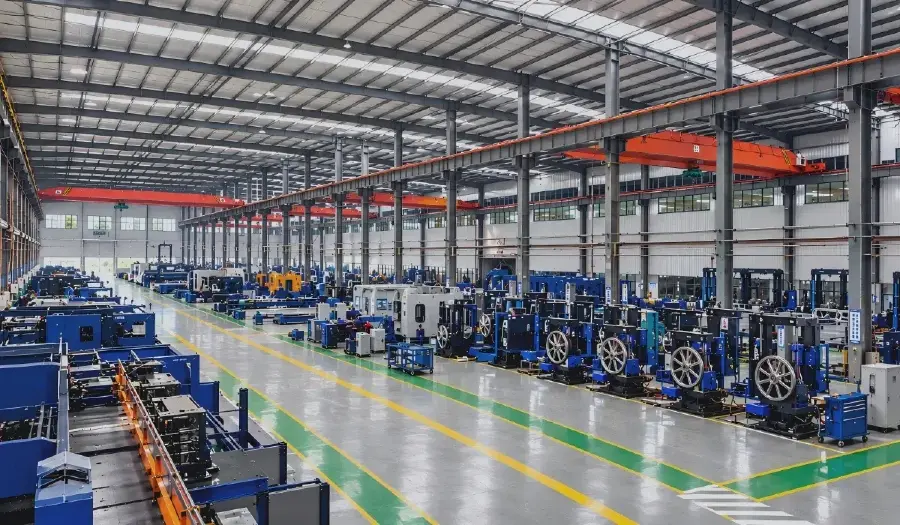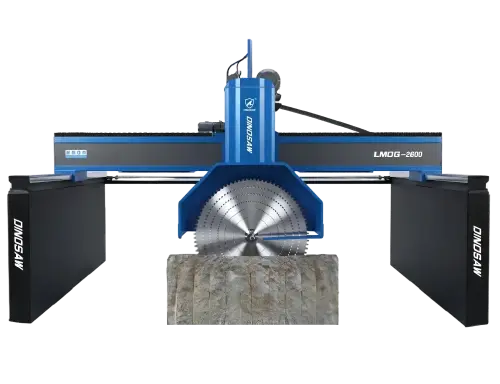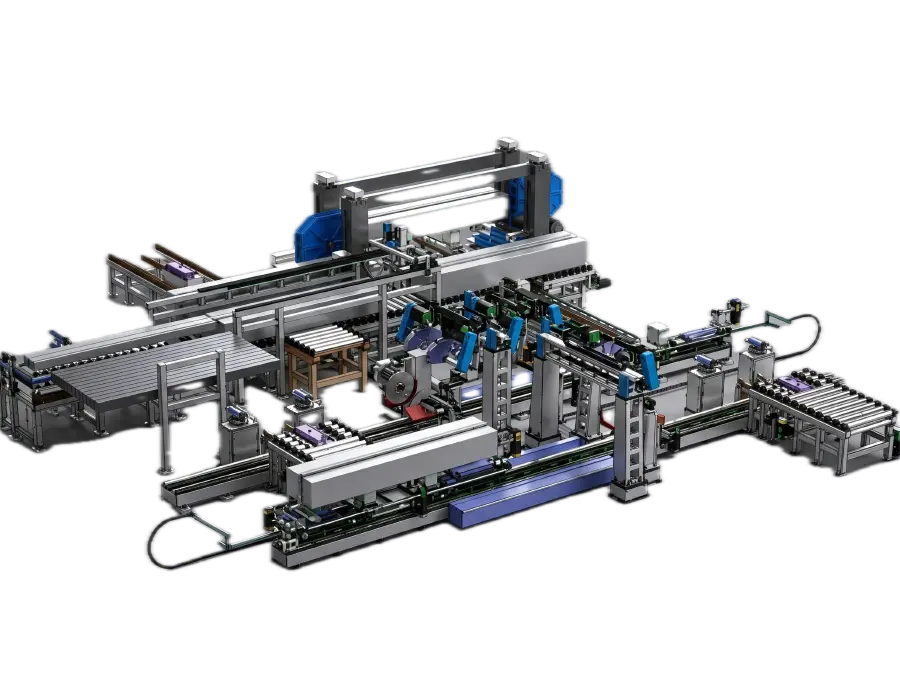
Dây chuyền gia công khối carbon cực âm

Thiết kế chuyên biệt cho thao tác chỉnh mép khối carbon cực âm, cắt rãnh, cắt đáy xả, phân tách phế phẩm và tích hợp dây chuyền hạ nguồn. Trong công đoạn chuẩn bị cực âm tại nhà máy luyện nhôm, thao tác cắt chỉ là bước hữu hình. Chi phí thực tế thường phát sinh sau đó, khi biến động khối liệu thô dẫn đến sai lệch vị trí rãnh, thao tác xả cầu đáy mất ổn định, phế phẩm còn cần xử lý thủ công, và chuyển giao giữa các công đoạn không còn đồng bộ. Dinosaw Machine thiết lập dây chuyền gia công khối carbon cực âm cho đúng các điều kiện này. Dây chuyền gia công khối carbon cực âm này được cấu hình dựa trên kích thước khối, bố trí rãnh, sản lượng mục tiêu, yêu cầu kiểm soát bụi và giao diện xưởng. Tích hợp đo lường, định vị, chỉnh mép, gia công đa rãnh, cắt đáy xả, thu hồi phế phẩm và chuyển giao trong một quy trình phối hợp, phù hợp hơn cho dự án mới, nâng cấp dây chuyền cũng như mở rộng công suất so với máy cắt đơn lẻ.
Dây chuyền chìa khóa trao tay 3 trạmCưa vuông cầu + cắt nhiều lưỡi + cưa dây gia công rãnh khe chính xác
Kỹ thuật hóa chuyên biệtThiết kế mặt bằng, vùng thao tác và quy trình rãnh chuyên biệt cho chương trình sản xuất khối âm cực của quý khách
Sẵn sàng retrofitDễ dàng tích hợp với trang thiết bị hiện hữu trong xưởng luyện carbon trong giai đoạn đại tu

Vật liệu áp dụng

Khối carbon âm cực, khối âm cực graphit hóa và các loại vật liệu nền carbon

Chứng chỉ & Năng lực

Chứng nhận CE · ISO 9001:2015 · Đơn vị tham gia biên soạn tiêu chuẩn ngành · Phục vụ 120+ quốc gia & vùng lãnh thổ

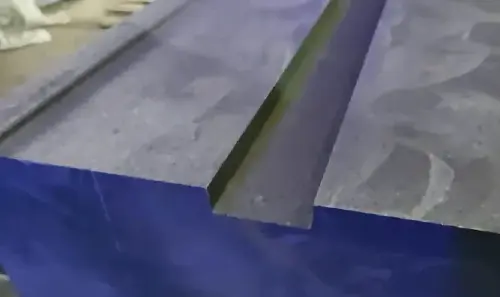
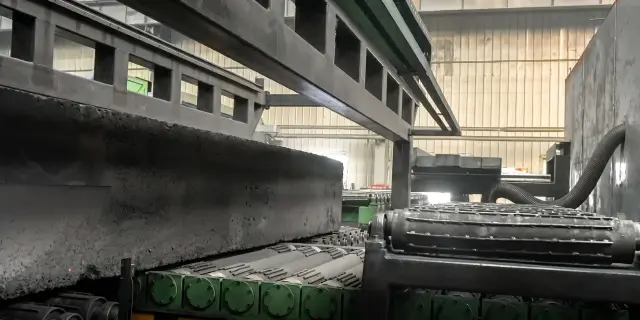
Phôi khối cực âm & thành phẩm sau gia công

Cấu hình cho khối carbon cực âm và phôi đã graphit hóa. Dây chuyền này loại bỏ hoàn toàn thao tác xả phế thủ công và sai lệch rãnh, xuất ra khối thành phẩm sẵn sàng bước vào dây chuyền hạ nguồn.

Hiệu suất gia công thực tế & chỉ số then chốt

Dây chuyền gia công khối carbon cực âm là hệ thống thiết kế theo dự án, không phải máy tiêu chuẩn: thao tác vuông khối bằng máy cưa cầu, xẻ nhiều lưỡi và cắt rãnh bằng dây kim cương đều cân bằng thành một dây chuyền, giải pháp kiểm soát bụi và tích hợp nhà máy xây dựng đồng bộ theo thực tế quy trình tráng nồi luyện nhôm.

3 Trạm

Logic gia công tổng hợp

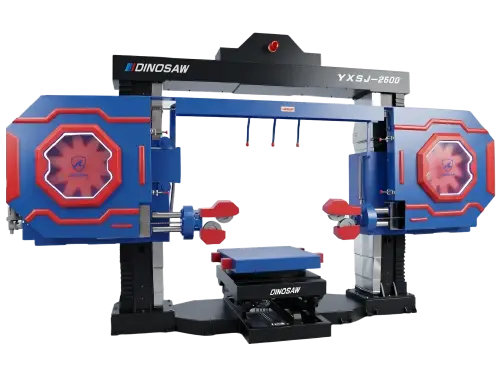
Máy cưa cầu để vuông khối, trạm đa lưỡi cho cắt lát theo suất, máy cưa dây kim cương cắt rãnh và rãnh hẹp — mỗi hình học được chỉ định phương pháp cắt tối ưu nhất.

Bố trí theo yêu cầu

Thiết kế riêng theo từng nhà máy

Dây chuyền thiết kế dựa trên kích thước khối đầu vào, bố trí rãnh và logistics nhà máy — không có máy tiêu chuẩn phù hợp mọi nhà máy carbon, toàn bộ dây chuyền đều thiết kế chi tiết theo từng dự án cụ thể.

Cân bằng

Thiết kế dây chuyền theo từng trạm

Công suất từng trạm được cân đối trong quá trình thiết kế, tránh trường hợp một trạm làm nghẽn toàn bộ dây chuyền — vấn đề nút cổ chai được giải quyết trên bản vẽ trước khi chế tạo.

Tích hợp

Kiểm soát bụi carbon

Giải pháp hút bụi và cô lập được thiết kế ngay từ giai đoạn dự án tại từng trạm cắt — đáp ứng tiêu chí an toàn sức khỏe, vệ sinh công nghiệp và an toàn điện trong nhà máy carbon; giải pháp được tích hợp trực tiếp thay vì bổ sung về sau.

Vật liệu ứng dụng: Khối cathode carbon, khối cathode đã graphit hóa và vật liệu gốc carbon.

Ứng dụng tiêu biểu: Chuẩn bị lót chảo luyện nhôm — vuông cạnh, cắt lát và gia công rãnh/khe trên khối cathode trước khi lắp ráp, cùng với các dự án tích hợp cải tạo tại nhà máy carbon hiện hữu.

Công suất dây chuyền và chu kỳ hoạt động được thiết kế kỹ thuật theo từng dự án, dựa trên kết quả khảo sát kích thước và sơ đồ bố trí khối.

Thông số kỹ thuật Dây chuyền Gia công Khối Cathode Carbon

Dây chuyền gia công là hệ thống thiết kế kỹ thuật theo dự án: số trạm, vùng cắt, thiết kế đồ gá và luồng vật liệu đều được xác định sau khi xem xét kích thước khối đầu vào, dạng rãnh, bố trí nhà xưởng và thiết bị hiện có. Máy cưa cầu, máy cắt nhiều lưỡi và máy cưa dây phối hợp với xử lý trong dây chuyền và kiểm soát bụi — giải pháp được đưa ra dựa trên khảo sát, không phải thông số cố định.

Dự án gia công khối carbon cực âm thông thường quyết định thành công dựa trên sự phù hợp quy trình sản xuất, không dựa vào bảng thông số cố định về kích thước và công suất. Do đó, dây chuyền này được xác lập thông qua tiêu chuẩn kỹ thuật và phạm vi cấu hình tùy chỉnh.

Tiêu chuẩn kỹ thuật

Điều khiển PLC mạng cho vận hành đa trạm đồng bộ
Phản hồi đo lường để nhận diện khối và hiệu chỉnh vị trí
Căn chỉnh thủy lực và kẹp trước khi cắt
Bố trí cưa cầu, đa lưỡi và cưa dây theo yêu cầu rãnh và cắt xả cầu
Tự động hiệu chỉnh vị trí dựa trên dữ liệu khối đo được
Thiết kế điện chống bụi cho môi trường gia công carbon và graphite
Bảo vệ dừng khẩn, che chắn và cảnh báo/dừng đứt dây
Thiết kế dây chuyền tập trung vào vận hành ổn định, bảo trì tiện lợi và tích hợp nhà xưởng

Phạm vi cấu hình tùy chỉnh

Dải kích thước khối và hình học
Số lượng rãnh, vị trí rãnh và bố trí rãnh
Sản lượng mục tiêu theo ca hoặc theo ngày
Cấu hình nạp liệu, chuyển giao, xoay lật
Phương pháp thu gom và xả phế phẩm
Chiến lược hút bụi và che chắn
Hướng nạp và xả khối
Độ cao và giao diện kết nối với dây chuyền hiện hữu
Thương hiệu điện, thủy lực và điều khiển ưu tiên

Công nghệ Cốt lõi & Kết cấu Dây chuyền

Bốn quyết định kỹ thuật then chốt phía sau dây chuyền gia công khối cathode. Các điểm đánh số trên sơ đồ dây chuyền tương ứng với các hệ thống dưới đây.

Dây chuyền Gia công Khối Cathode Carbon cho Lò Luyện Nhôm - của Dinosaw Machine

Quy trình Gia công Khối Cathode

Một chu trình dây chuyền gồm bốn bước: khối cathode đầu vào được đưa vào máy cưa cầu để vuông cạnh, sau đó cắt lát bằng máy cắt nhiều lưỡi, máy cưa dây sẽ gia công rãnh/khe tuân theo bố trí lót chảo, cuối cùng khối hoàn thiện được xuất ra để lót chảo — bụi được thu gom tại từng trạm.

01

Logic trạm gia công tổng hợp

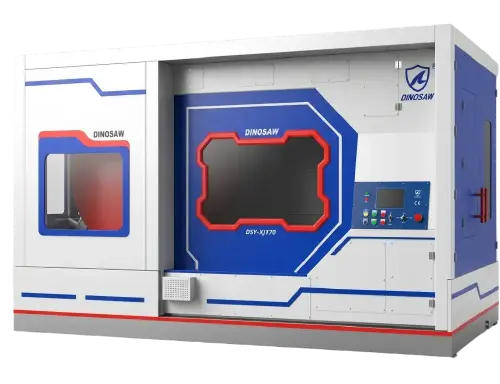
Mỗi trạm thực hiện thao tác tối ưu nhất: máy cưa cầu vuông khối đầu vào, trạm đa lưỡi cắt lát theo suất, máy cưa dây thực hiện rãnh và rãnh hẹp — tạo nên một luồng hợp lý thay vì máy đơn lẻ phải hy sinh toàn bộ thao tác.

02

Xử lý biến động họ khối

Mô hình kỹ thuật tính đến nhóm khối đầu vào, dải kích thước và bố trí rãnh: hệ gá và vùng gia công phù hợp được biến động từ nhà cung cấp và chiến dịch, giữ chính xác vị trí rãnh xuyên suốt kích thước thay đổi thay vì loại bỏ khối ngoài chuẩn.

03

Tích hợp cải tạo dây chuyền

Dự án cải tạo kết nối dây chuyền với thiết bị gia công hiện hữu: các trạm tích hợp vào dòng vật tư hiện hành, giúp nhà máy luyện nhôm nâng công suất mà không phá bỏ dây chuyền carbon đang khai thác.

04

Kiểm soát bụi carbon

Bụi carbon dẫn điện, có tính mài mòn và gây hại cho hô hấp: giải pháp hút và kiểm soát bụi được thiết kế ở từng trạm cắt — bảo vệ thiết bị điện, vệ sinh nhà xưởng và môi trường lao động ngay từ ngày đầu vận hành.

05

Mô hình kỹ thuật dự án

Đây không phải máy tiêu chuẩn cố định: kích thước khối, bố trí rãnh, sản lượng mục tiêu, không gian nhà xưởng và hiện trạng cơ sở vật chất cùng quyết định thiết kế cuối cùng. Đề xuất bắt đầu từ dữ liệu thực tế, dây chuyền được kiểm định lại trước khi sản xuất.

06

Luồng tối ưu cho dây chuyền tráng nồi

Dây chuyền kết thúc đúng nơi quy trình tráng nồi bắt đầu: khối thành phẩm xả ra ở điều kiện sẵn sàng cho cụm nồi tiếp nhận, và luồng vận chuyển giữa nhà máy carbon và khu vực nồi là một phần logic dây chuyền.

So sánh Dây chuyền Gia công Trọn bộ và Máy đơn lẻ cho Sản xuất Khối Cathode

Bảng so sánh mô hình sản xuất cho nhà máy carbon luyện nhôm.

So sánh Dây chuyền Gia công Trọn bộ và Máy đơn lẻ cho Sản xuất Khối Cathode
Máy độc lậpVSDây chuyền gia công
Một máy đảm nhiệm toàn bộ thao tác gia côngĐộ phủ hình học✓ Trạm chuyên biệt cho từng hình học
Các máy được xác định kích thước riêng biệt, lưu lượng được phát hiện sauCân bằng dây chuyền✓ Công suất các trạm được cân đối như một dự án tổng thể
Điều chỉnh thủ công theo từng nhóm đá khốiBiến đổi kích thước✓ Đồ gá được thiết kế theo từng nhóm đá khối
Vỏ bảo vệ từng máy được bổ sung sauKiểm soát bụi✓ Giải pháp ngăn bụi được thiết kế toàn dây chuyền
Được giải quyết sau khi lắp đặtGiao diện kết nối✓ Giao diện cơ điện được thiết kế từ đầu
Thiết bị mới độc lậpPhối hợp nâng cấp✓ Bố trí được xây dựng dựa trên tài sản hiện hữu của nhà máy

Lưu ý: Cấu hình thay đổi theo thương hiệu và mẫu mã; hiệu suất thực tế phụ thuộc vào loại máy cụ thể, vật liệu và điều kiện làm việc.

Nhà sản xuất đứng sau Dây chuyền Khối Cathode

Dinosaw Machine là doanh nghiệp chế tạo thiết bị gia công đá CNC, chuyên về máy cưa dây kim cương và thiết bị cắt đá CNC. Với hơn 20 năm kinh nghiệm nghiên cứu phát triển và sản xuất, Dinosaw Machine tham gia xây dựng tiêu chuẩn ngành như T/CMES 41001-2025 cho máy cưa dây CNC, sở hữu hơn 100 bằng sáng chế kỹ thuật và cung ứng thiết bị cùng hỗ trợ kỹ thuật cho khách hàng tại hơn 120 quốc gia và vùng lãnh thổ. Hệ thống quản lý và sản xuất của doanh nghiệp đạt chứng nhận ISO 9001, ISO 14001, ISO 45001, cùng thiết bị tuân thủ tiêu chuẩn CE cho thị trường quốc tế.

Xưởng sản xuất thiết bị đá CNC của Dinosaw Machine
Nghiên cứu phát triển & Sản xuất của Dinosaw MachineThiết kế cơ khí · Phát triển điều khiển CNC · Lắp ráp · Kiểm tra · Chạy thử · Giao hàng toàn cầu
Biên soạn tiêu chuẩn ngành

Dinosaw Machine tham gia xây dựng tiêu chuẩn ngành cho máy móc chế tác đá, bao gồm T/CMES 41001-2025 cho máy cưa dây CNC, cùng các tiêu chuẩn về máy cưa nhiều dây, máy cưa dây tổ hợp và thiết bị cắt cầu năm trục. Công việc này thể hiện sự tham gia lâu dài của doanh nghiệp trong thiết kế, sản xuất, kiểm tra và kiểm soát chất lượng thiết bị.

20+Năm kinh nghiệm nghiên cứu phát triển & sản xuất máy móc gia công đá
100+Bằng sáng chế kỹ thuật — Bao gồm kết cấu máy, điều khiển CNC, hệ thống cắt và công nghệ gia công đá
120+Quốc gia & vùng lãnh thổ phục vụ — Thiết bị, lắp đặt và hỗ trợ kỹ thuật toàn cầu

Tiêu chuẩn CE & Hệ thống quản lý ISO

CE: Máy móc cắt đá được thẩm định phù hợp Chỉ thị Máy móc 2006/42/EC và các tiêu chuẩn EN liên quan.
ISO: Hệ thống quản lý đạt chứng nhận ISO 9001, ISO 14001, ISO 45001.

Yêu cầu Dự án & Hỗ trợ Sau bán hàng

Dinosaw Machine thiết kế kỹ thuật dây chuyền dựa trên dữ liệu của nhà máy luyện kim, bao gồm lắp đặt, chạy thử và bàn giao chứng từ xuyên suốt chu trình dự án.

Bố trí mặt bằngThiết kế riêng theo từng nhà máy

Khảo sát hiện trạng nhà máy và phân tích luồng vật liệu trước khi báo giá.

Nguồn điệnThiết kế theo số lượng trạm

Thiết kế điện xác nhận trong quá trình kỹ thuật dự án.

Kiểm soát bụiTích hợp hệ thống hút

Từng trạm được thiết kế giải pháp kiểm soát bụi carbon chuyên biệt.

01 · Trước khi giao hàng & vận chuyểnXác nhận cấu hình máy, yêu cầu đóng gói, vận chuyển trước khi giao, kèm theo kiểm tra tại xưởng và xác minh hồ sơ chứng từ.
02 · Lắp đặt & chạy thửKiểm tra tiện ích và móng nền tại chỗ, định vị máy, chạy thử và bàn giao nghiệm thu.
03 · Đào tạo vận hànhĐào tạo thực tế bao gồm vận hành CNC thường nhật và kiểm tra lưỡi, trục, hệ thống làm mát, bôi trơn hàng ngày.
04 · Hỗ trợ sau bán hàngHỗ trợ kỹ thuật từ xa, duy tu bảo dưỡng và điều phối phụ tùng thay thế suốt vòng đời thiết bị.

Câu hỏi thường gặp về Dây chuyền Gia công Khối Cathode Carbon

Những điểm Quý khách thường cần xác nhận trước khi xác lập dây chuyền gia công cực âm

Dây chuyền gia công khối carbon cực âm là dây chuyền sản xuất chuyên biệt, thực hiện đo kiểm, gia công tinh chỉnh, tạo rãnh, cắt tách đáy, phân tách phế phẩm và chuyển giao khối cực âm cho công đoạn tiếp theo.

  • Dây chuyền này được áp dụng chủ yếu trong công đoạn chuẩn bị khối cực âm tại nhà máy luyện nhôm và các dự án gia công carbon tương tự.
  • Giá trị cốt lõi của dây chuyền là xây dựng quy trình liên hoàn: định vị, gia công, cắt tách, xử lý phế phẩm và chuyển giao cho công đoạn kế tiếp – không chỉ đơn thuần là một thao tác cắt lẻ.
  • Các đơn vị thường tìm kiếm dây chuyền này khi máy cưa đơn lẻ không còn đảm bảo tiêu chuẩn nhất quán trong tạo rãnh, xử lý phế phẩm và cấp liệu đạt yêu cầu cho công đoạn tiếp theo.

Một máy cắt độc lập chỉ thực hiện một tác vụ cắt duy nhất. Dây chuyền gia công khối catot được lựa chọn khi dự án đòi hỏi kiểm soát bố trí rãnh, cắt tháo, tách phế phẩm và chuyển giao trong một quy trình khép kín.

  • Với một máy duy nhất, mỗi trạm chỉ hoàn thành một tác vụ cắt, còn các vấn đề định vị hoặc xử lý tiếp theo sẽ do vận hành viên hoặc các trạm hạ nguồn đảm nhận.
  • Đối với dây chuyền, các khâu đo lường, kẹp giữ, xử lý mép, tạo rãnh, cắt tháo và chuyển giao được phối hợp chặt chẽ, giúp ngăn ngừa sai sót lặp lại ở các công đoạn tiếp theo.
  • Nếu Quý công ty đang cân nhắc hiệu chỉnh rãnh, tháo phế phẩm thủ công, sai lệch khâu chuyển giao hoặc yêu cầu tích hợp bổ sung, thì về cơ bản đã vượt quá phạm vi máy đơn lẻ.

Hệ thống có thể được cấu hình để gia công các loại khối catot than, khối catot graphit và các sản phẩm khối than tương tự sử dụng trong dự án điện phân nhôm.

  • Thích hợp nhất cho các phôi dạng khối với hình học rõ ràng và yêu cầu chuỗi quy trình nghiêm ngặt.
  • Các ví dụ tiêu biểu như khối catot than, khối catot graphit và các khối than tương tự cần xử lý mép, tạo rãnh, cắt tháo hoặc chuyển giao trước công đoạn tiếp theo.
  • Phương án đề xuất sẽ rõ ràng hơn đáng kể nếu Quý khách cung cấp được bản vẽ khối, bố trí rãnh, dải kích thước, tình trạng vật liệu và mục tiêu quy trình hạ nguồn.

Các dự án khối catot có sự khác biệt lớn về kích thước khối, thiết kế rãnh, sản lượng mục tiêu, mặt bằng nhà xưởng, yêu cầu kiểm soát bụi và khả năng kết nối dây chuyền hiện hữu, do đó bảng thông số tiêu chuẩn cố định thường không phù hợp tuyến sản xuất thực tế.

  • Yếu tố biến đổi theo từng dự án không chỉ là kích thước khối, mà còn bao gồm số lượng và vị trí rãnh, mục tiêu sản lượng, hướng cấp phôi, logic truyền tải, bố trí kiểm soát bụi và khả năng kết nối thiết bị sẵn có.
  • Bảng thông số kích thước - công suất không thể cho Quý khách biết quá trình tạo rãnh có giữ được độ chính xác, thao tác tháo cầu đáy có ổn định hay khối thành phẩm có chuyển giao thuận lợi sang tuyến tiếp theo hay không.
  • Đó là lý do các khách hàng khi lựa chọn dây chuyền thường ưu tiên đánh giá sự phù hợp quy trình và rủi ro tích hợp, thay vì chỉ xét đến một mẫu máy tiêu chuẩn cố định.

Dây chuyền này sử dụng phản hồi đo đạc định vị và phối hợp giữa các trạm để hiệu chỉnh vị trí gia công sau khi khối vật liệu đi vào dây chuyền.

  • Bước đầu tiên là kiểm tra chính xác tình trạng thực tế của khối vật liệu thay vì giả định mọi khối nhập vào đều đồng nhất.
  • Các thao tác cân chỉnh, kẹp giữ và hiệu chỉnh vị trí sẽ được hoàn thiện trước khi các trạm sau đảm nhiệm các công đoạn cắt rãnh và tháo phôi thừa.
  • Điều này giúp ngăn chặn sự sai lệch ban đầu dồn gánh nặng hiệu chỉnh về các bước cắt rãnh, tháo phôi và chuyển giao đến các khâu tiếp theo.

Mỗi giai đoạn giải quyết một vấn đề gia công khác nhau, do đó việc kết hợp các phương pháp sẽ thực tiễn và hiệu quả hơn so với ép buộc chỉ sử dụng một loại máy cắt duy nhất cho toàn bộ quy trình.

  • Các trạm Máy cưa cầu thường đảm nhiệm hiệu quả việc xén biên lớn và loại bỏ thô phôi thừa.
  • Các trạm Máy cắt đá khối nhiều lưỡi đặc biệt thích hợp cho công đoạn cắt lặp lại theo hướng thẳng hàng, nhất là khi xử lý rãnh với yêu cầu đồng nhất giữa các mẻ.
  • Máy cưa dây trở nên cần thiết khi cần kiểm soát chặt chẽ việc tách rời cầu giữ đáy, hoặc khi cắt thô có rủi ro vỡ mẻ hay tăng nhu cầu hiệu chỉnh cho các công đoạn sau.

Thông thường, cần rà soát lại phương pháp hiện tại khi khối lượng công việc hiệu chỉnh ngày càng gia tăng và công đoạn cắt không còn là vấn đề duy nhất trong toàn tuyến gia công.

  • Dấu hiệu phổ biến nhất là việc hiệu chỉnh rãnh tăng liên tục sau mỗi công đoạn cắt.
  • Ngoài ra, việc tháo cầu giữ đáy vẫn phụ thuộc lớn vào thao tác thủ công hoặc việc chuyển giao vẫn bất ổn mặc dù đã điều chỉnh vận hành nhiều lần.
  • Dự án mở rộng cũng là dấu hiệu mạnh mẽ, nhất là khi năng lực mới cần phù hợp với mặt bằng, tuyến chuyển giao và điều kiện kiểm soát bụi hiện hữu, mà không tái cấu trúc toàn bộ dây chuyền.

Có. Dây chuyền có thể được cấu hình dựa trên chiều cao chuyển giao, hướng dây chuyền, không gian sẵn có và điều kiện giao diện hạ lưu đang sử dụng.

  • Thông thường, chúng tôi kiểm tra trước hướng cấp liệu và xả liệu, chiều cao giao diện, diện tích sàn, hướng tuyến chuyển giao và điều kiện chấp nhận ở khu vực hạ lưu.
  • Trong quá trình cải tạo, việc bố trí không phù hợp thường gây ra nhiều vấn đề hơn là năng lực cắt của máy.
  • Do đó, một đề xuất thực tiễn cần giải quyết phù hợp xưởng và điều kiện giao diện ngay từ đầu, thay vì chỉ tập trung vào loại lưỡi cắt hay công suất động cơ.

Kiểm soát bụi có thể bao gồm các điểm hút bụi, che chắn, bịt kín tủ điện và bố trí bao che theo dự án quanh các trạm cắt chính.

  • Trọng điểm là kiểm soát bụi tại các vị trí tập trung thao tác cắt, xả liệu và phát sinh phế liệu.
  • Các giải pháp tiêu biểu gồm các điểm hút bụi tại các trạm chính, bố trí che chắn và bao che, bịt kín tủ điện và bố trí hợp lý khoảng cách giữa các trạm có nguy cơ bụi cao.
  • Quý khách thường quan tâm vấn đề này từ đầu vì bụi ảnh hưởng tới độ tin cậy thiết bị, khối lượng công việc vận hành và sự tương thích tổng thể trong xưởng, đồng thời là yếu tố kiểm soát môi trường.

Cần chuẩn bị thông tin chi tiết về phôi và xưởng gia công để đảm bảo cấu hình dây chuyền phù hợp ngay từ đầu.

  • Các thông tin quan trọng gồm: bản vẽ phôi, dải kích thước, bố trí rãnh và tình trạng vật liệu.
  • Quý khách cũng nên xác định rõ năng suất mục tiêu, các nút thắt hiện tại và phạm vi các công đoạn cần tích hợp trong dây chuyền.
  • Thông tin về xưởng như hướng bốc xếp, diện tích khả dụng, ràng buộc kiểm soát bụi và các giao diện dây chuyền hiện hữu giúp đề xuất trở nên chính xác và chuyên biệt cho quy trình của Quý khách.

Bởi vì ba hình học chức năng này có yêu cầu khác biệt, khó tối ưu cùng trên một máy đơn lẻ. Gia công mặt vuông cho khối đầu vào cần máy cưa cầu với kết cấu vững chắc; cắt lát với tốc độ cao phù hợp với máy cắt nhiều lưỡi xếp chồng; còn tạo rãnh, khe và gia công carbon cần đường cắt hẹp linh hoạt của máy cưa dây. Ép một máy xử lý đồng thời ba bài toán này sẽ dẫn đến thỏa hiệp cho cả ba — vừa chậm khi làm vuông, vừa giới hạn khi cắt lát, lại thiếu chính xác khi tạo rãnh. Dây chuyền kết hợp cho phép chia mỗi công đoạn về đúng vị trí tối ưu, đồng thời cân bằng năng lực từng trạm trong quá trình thiết kế, bảo đảm luồng vật liệu hợp lý theo đúng mục tiêu kỹ thuật. Với các dây chuyền luyện kim gia công hàng nghìn khối cho mỗi chiến dịch, chất lượng lót nồi và hiệu suất rãnh phụ thuộc vào năng suất tổng thể và độ chính xác của dây chuyền tích hợp; cách so sánh từng loại máy riêng lẻ sẽ bỏ sót bức tranh tổng thể rằng sản phẩm cuối cùng là khối gia công hoàn chỉnh, không chỉ là một lát cắt.

Bảy bộ dữ liệu cần thiết cho giai đoạn kỹ thuật: kích thước khối đầu vào và dải biến thiên (chiều dài, rộng, cao và mức độ dao động giữa các nhà cung cấp/chuyến hàng); sơ đồ bố trí rãnh và khe cho từng loại khối, gồm vị trí, dung sai và bản vẽ; sản lượng hiện tại và mục tiêu theo từng chiến dịch; mặt bằng nhà máy cùng sơ đồ luồng vật liệu từ nhập khối đến giao chuyển phòng nấu; danh mục thiết bị gia công hiện có để tích hợp; công suất điện tại chỗ; và hạ tầng hút bụi. Dựa trên các dữ liệu này, kỹ sư của Dinosaw tiến hành cấu hình trạm, cân bằng dây chuyền và bố trí mặt bằng để lập đề xuất dự án — tuân thủ nghiêm ngặt mô hình khảo sát-thiết kế theo đúng tiêu chuẩn kỹ thuật ngành. Nếu thiếu, đề xuất sẽ mang nhiều giả định không phù hợp và thường phát sinh điều chỉnh lớn sau khảo sát thực tế nhà máy.

Liên hệ Dinosaw

Khởi động Thiết kế Kỹ thuật Dây chuyền

Quý khách có đang tìm kiếm máy cắt hoặc giải pháp gia công phù hợp cho vật liệu cứng và giòn?

Đang gặp thách thức trong khai thác đá, cắt mặt bàn, cắt bê tông và ống dẫn ngầm, làm sạch rỉ và mài inox, cắt tấm siêu mỏng cao cấp, cắt ngọc và khoáng, gia công graphite hoặc thậm chí phá dỡ công trình?

Vui lòng gửi yêu cầu, chúng tôi cam kết phản hồi trong vòng 12 giờ với giải pháp tối ưu dành riêng cho quý khách!

Ưu tiên liên hệ qua email?

Quý khách cũng có thể liên hệ với chúng tôi tại

gma@dinosawmachine.com

Điện thoại?

+86 198-5901-3937
Dây chuyền gia công khối carbon cực âm

Quý khách dự kiến gia công vật liệu gì? *

Tên hoặc tên doanh nghiệp của quý khách? *

Số điện thoại / Email? *

+86

Quý khách có yêu cầu đặc biệt nào không?

Tài liệu Hướng dẫn & Máy móc liên quan Dây chuyền Khối Cathode

Hướng dẫn kỹ thuật và máy móc liên quan cho dự án gia công khối carbon và lò luyện kim.

Đề xuất giải pháp tối ưu

Trò chuyện trực tuyến
Ms.Lizzy

Xin chào, tôi là Lizzy từ Dinosaw (Không phải Robot). Quý khách quan tâm đến loại máy (mẫu mã) nào? Vui lòng liên hệ qua WhatsApp với chúng tôi ngay.

Trò chuyện WhatsApp ngay
Liên hệ với chúng tôi

Xin chào 👋 Quý khách cần hỗ trợ gì?