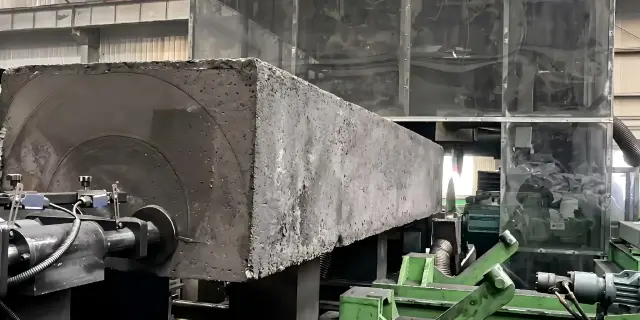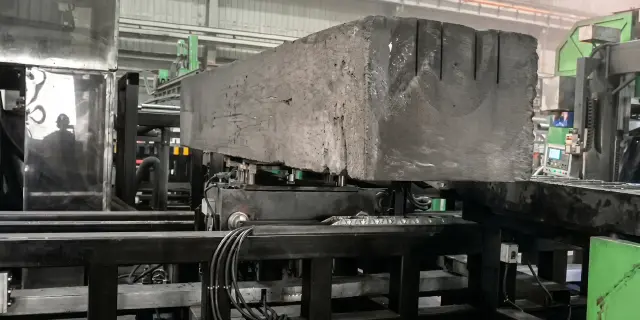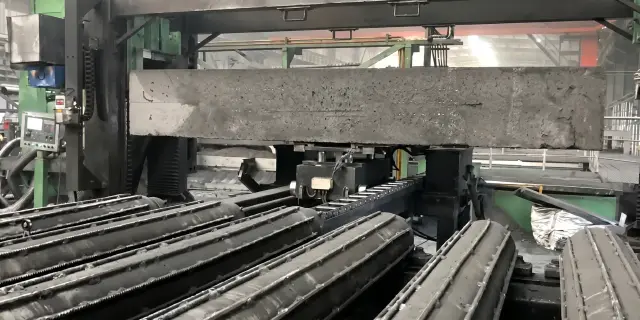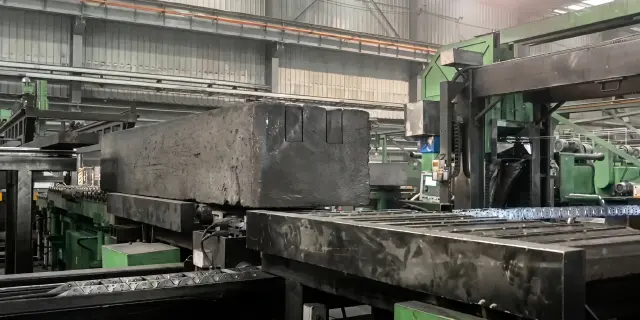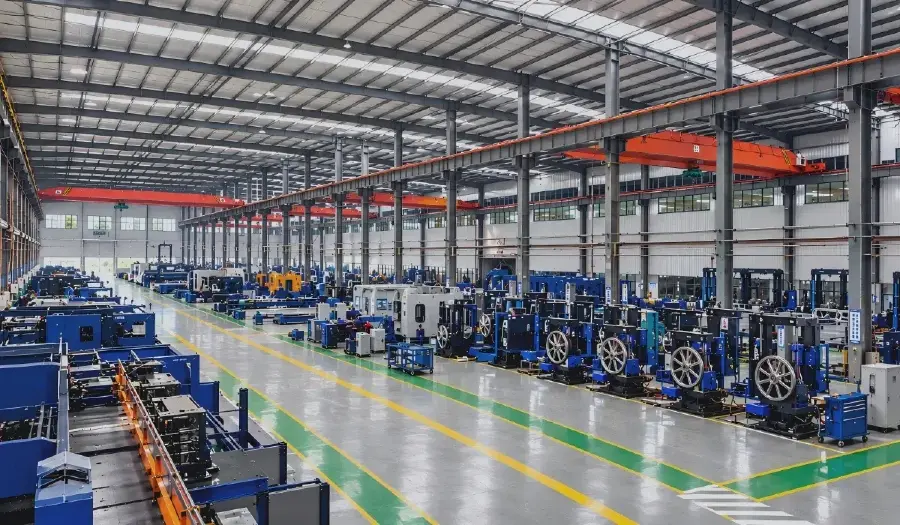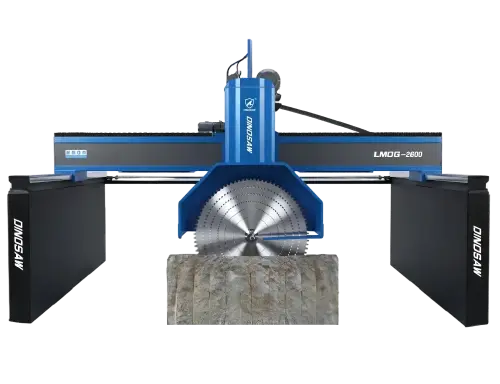
Ligne d'usinage de blocs de carbone cathodique

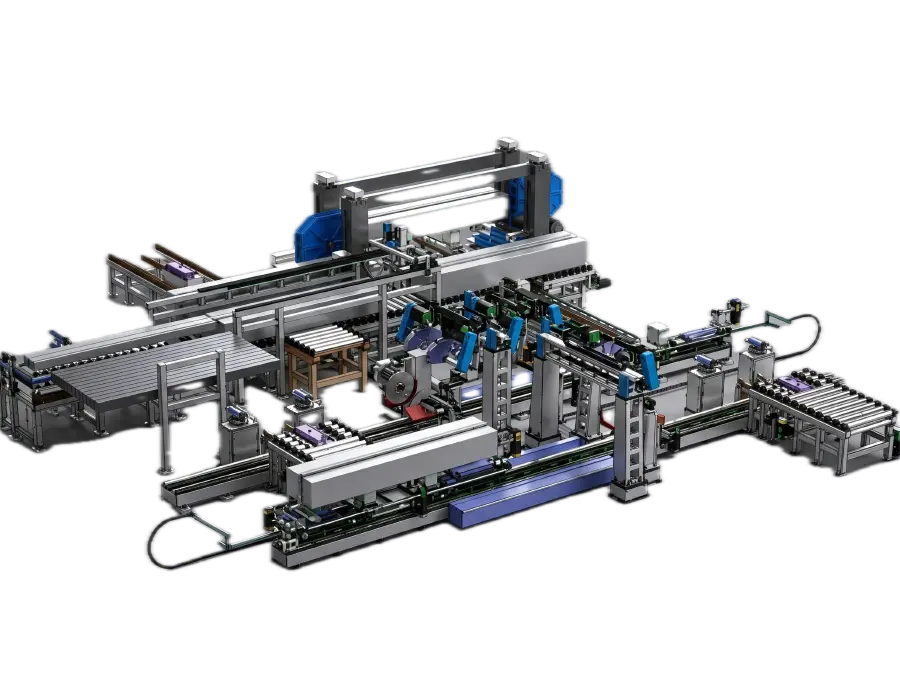
Conçue sur mesure pour l'éboutage, le rainurage, la découpe de libération inférieure, la séparation des déchets et l'intégration en aval de blocs de carbone cathodique. Dans la préparation de cathodes pour fonderie d’aluminium, l’étape visible est la découpe. Le coût réel apparaît généralement plus tard : la variation du bloc brut déplace la position des rainures, la libération du pont inférieur devient instable, les déchets nécessitent toujours une manipulation manuelle et le transfert aval ne correspond plus au processus suivant. Dinosaw Machine conçoit des lignes d’usinage de blocs de carbone cathodique pour ces conditions précises. Cette ligne d’usinage est configurée selon votre taille de bloc, l’agencement des rainures, le débit cible, les exigences de dépoussiérage et l’interface atelier. Elle intègre la mesure, la position, l’éboutage, le rainurage multi-découpes, la découpe de libération inférieure, l’évacuation des déchets et le transfert dans un flux coordonné, ce qui la rend plus adaptée aux nouveaux projets, aux modernisations et à l’augmentation de capacité qu’une machine de découpe autonome.
Ligne clé en main à 3 stationsDélignage à pont + découpe multi-lames + usinage de rainures et fentes au fil diamanté
Ingénierie sur mesureImplantation, enveloppes et logique de rainures conçues autour de votre programme de blocs cathode
Prête à la rénovationS’intègre aux équipements existants des ateliers carbone lors des rénovations de fonderie

Matériaux compatibles

Blocs de carbone cathode, blocs cathode graphitisés et matériaux à base de carbone

Certifications et agréments

Certifié CE · ISO 9001:2015 · Rédacteur de normes industrielles · Plus de 120 pays et régions desservis

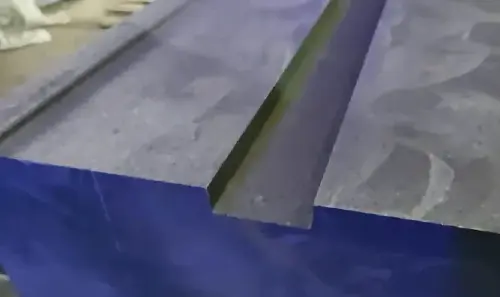
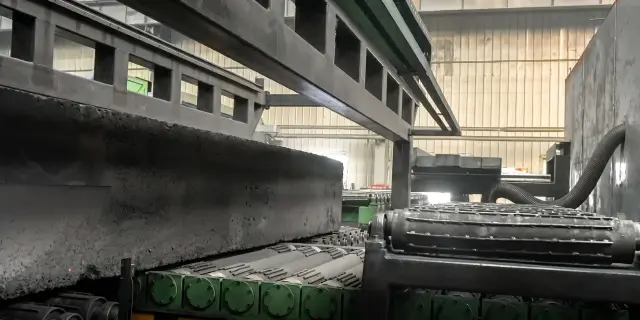
Blocs cathodiques et sorties d’usinage finies

Configuré pour les blocs de carbone cathodique et les pièces graphitisées. Cette ligne d’usinage élimine la libération des déchets et les variations de rainurage manuels, et délivre des blocs finis directement prêts pour l’intégration en aval.

Performance réelle d’usinage et indicateurs clés

La ligne d’usinage de blocs de carbone cathodique est un système projeté sur mesure, non une machine de catalogue : la mise à l’équerre par débiteuse à pont, le découpage multilames et le rainurage à fil diamanté s’équilibrent en ligne, avec un confinement de la poussière et une intégration atelier conçus autour du flux réel de potlining de la fonderie.

3 stations

Logique d’usinage combinée

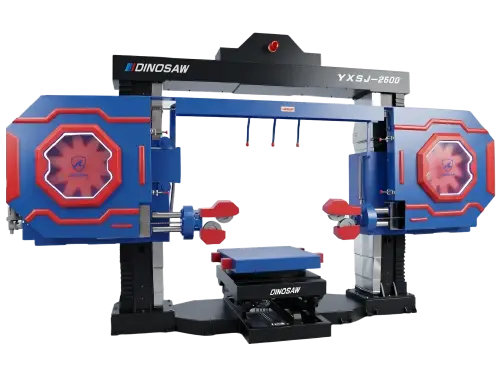
Débiteuse à pont pour la mise à l’équerre, station multilames pour le découpage à débit, fil diamanté pour les rainures fines et les gorges — chaque géométrie est affectée à la méthode de coupe la mieux adaptée.

Implantation personnalisée

Ingénierie selon fonderie

La ligne est conçue selon les dimensions des blocs entrants, les agencements de rainures et la logistique de l’usine — aucune machine standard ne convient à toutes les usines carbone, c’est pourquoi la ligne est conçue à chaque projet.

Équilibrée

Conception poste par poste

La capacité de la ligne est équilibrée poste par poste lors de l’ingénierie, aucune station n’est dimensionnée pour limiter tout le flux — la question du goulot d’étranglement est résolue sur plan avant fabrication.

Intégrée

Maîtrise des poussières de carbone

Aspiration et confinement sont intégrés à chaque station de découpe dès l’étape projet : exigence en santé, propreté et sécurité électrique sur un site carbone, conçue dès l’origine et non ajoutée après-coup.

Matériaux applicables : Blocs cathodes en carbone, blocs cathodes graphités et matériaux à base de carbone.

Applications typiques : Préparation du revêtement des cuves d'aluminier — mise au carré, tronçonnage et usinage de rainures/fentes sur les blocs cathodes entrants avant l'assemblage des cuves, et projets d'intégration en modernisation dans des usines carbone existantes.

La capacité de la ligne et les temps de cycle sont définis par projet après examen des dimensions et de la disposition des blocs.

Spécifications de la ligne d'usinage de blocs cathodes en carbone

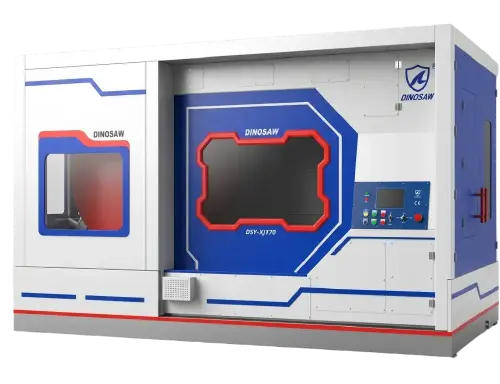
La ligne d'usinage est une solution conçue sur projet : le nombre de stations, les zones de découpe, la conception des fixations et le flux des matériaux sont dimensionnés après analyse des dimensions des blocs entrants, du motif des rainures, de la disposition de l'usine et des équipements existants. Débiteuse à pont, machine de découpe de pierre multi-lames et machine à fil diamanté sont combinées à la manutention en ligne et à la gestion des poussières — la proposition est issue de l'étude, non d'une spécification figée.

Les projets de blocs de carbone cathodique se gagnent ou se perdent sur la pertinence du procédé, non sur un tableau de dimensions ou de puissance figé. Ainsi la spécification de cette ligne repose sur des normes techniques et un périmètre de configuration sur mesure.

Normes techniques

Commande réseau PLC pour l'exploitation coordonnée multi-postes
Retour de mesure pour détection et ajustement de position des blocs
Alignement hydraulique et serrage avant découpe
Postes débiteuse à pont, multilames et fil diamanté configurés selon exigences de rainurage et de découpe de libération
Correction automatique de position selon données de bloc mesurées
Conception électrique protégée contre la poussière carbone et graphite
Arrêt d'urgence, protection et alarme/arrêt fil cassé
Conception de ligne centrée sur la stabilité d'exploitation, l’accès maintenance et l’intégration atelier

Configuration sur mesure

Plage dimensionnelle et géométrie des blocs
Quantité, position et agencement des rainures
Débit visé par poste ou par jour
Configuration de chargement, transfert, rotation et retournement
Mode de collecte et d’évacuation des déchets
Stratégie d’extraction et d’enceinte de poussière
Direction d’entrée et de sortie
Hauteur et interface de connexion à la ligne existante
Marques électriques, hydrauliques et de commande préférées

Technologie centrale et structure de la ligne

Quatre décisions d'ingénierie fondent la ligne d'usinage des blocs cathodes. Les points numérotés sur le schéma correspondent aux systèmes détaillés ci-dessous.

Ligne d'usinage de blocs cathodes en carbone pour cuves d'aluminier - Dinosaw Machine

Processus d'usinage des blocs cathodes

Le cycle de la ligne suit quatre étapes : les blocs cathodes entrants passent dans la débiteuse à pont pour mise au carré, les sections sont tronçonnées sur la machine multi-lames, la machine à fil diamanté réalise les rainures selon la configuration du revêtement de cuve, puis les blocs finis sont évacués pour le revêtement — gestion des poussières à chaque station.

01

Logique combinée des stations

Chaque poste découpe la géométrie la mieux adaptée : la débiteuse à pont met à l’équerre les blocs entrants, la station multilames découpe les sections à débit, et la machine à fil diamanté réalise les rainures et les gorges — un flux équilibré plutôt qu’une seule machine qui compromet toutes les opérations.

02

Gestion des variations de famille de blocs

Le modèle d’ingénierie inclut les familles de blocs entrants, les plages dimensionnelles et les agencements de rainures : les montages et enveloppes d’usinage absorbent les variations fournisseurs et campagnes, ainsi la position des rainures reste précise sur l’ensemble des dimensions au lieu d’écarter les blocs hors-famille.

03

Intégration de modernisation

Les projets de reconstruction connectent la ligne aux équipements existants : les stations s’intègrent au flux matière actuel pour que la fonderie augmente sa capacité sans démolir une usine carbone fonctionnelle.

04

Confinement de la poussière de carbone

La poussière de carbone est conductrice, abrasive et dangereuse pour le système respiratoire : l’extraction et le confinement sont conçus à chaque poste de découpe — protection des équipements électriques, hygiène et environnement de travail dès le premier jour d’exploitation.

05

Modèle d’ingénierie projet

Ceci n’est pas une machine de catalogue fixe : les dimensions des blocs, les agencements de rainures, le volume de campagne cible, l’espace disponible et les équipements existants déterminent la ligne finale. La proposition débute avec vos données, la ligne est validée sur cette base avant fabrication.

06

Flux orienté potlining

La ligne s’arrête là où commence le potlining : les blocs finis déchargés sont en l’état requis par l’assemblage de pot, et le flux matière entre usine carbone et salle de pot est intégré dans la logique de ligne.

Ligne d'usinage clé en main vs. machines indépendantes pour la production de blocs cathodes

Comparatif des modèles de production pour usines carbone d'aluminier.

Ligne d'usinage clé en main vs. machines indépendantes pour la production de blocs cathodes
Machines autonomesVSLigne d’usinage
Une machine regroupe toutes les opérationsCouverture géométrique✓ Poste dédié par type de géométrie
Dimensionnement indépendant des machines, flux déterminé ultérieurementÉquilibrage de ligne✓ Capacités des postes équilibrées comme un projet unique
Adaptation manuelle selon chaque famille de blocsVariation dimensionnelle✓ Dispositifs conçus selon la famille de blocs
Cloisons ajoutées individuellement après coupGestion des poussières✓ Confinement conçu pour l’ensemble de la ligne
Résolution après l’installationInterfaces✓ Interfaces mécaniques et électriques conçues en amont
Nouvel équipement isoléCoordination de modernisation✓ Implantation bâtie autour des équipements existants de l’usine

Note : Les configurations varient selon la marque et le modèle ; les performances réelles dépendent de la machine, du matériau et des conditions de travail spécifiques.

Le fabricant de la ligne de blocs cathodes

Dinosaw Machine est un fabricant de machines de traitement de la pierre CNC, spécialisé dans les machines à fil diamanté et les équipements de découpe de pierre CNC. Avec plus de 20 ans d’expérience en R&D et en fabrication, Dinosaw Machine contribue à la normalisation industrielle, notamment à la norme T/CMES 41001-2025 pour les machines à fil diamanté CNC, détient plus de 100 brevets techniques et fournit des équipements et un support technique auprès de clients dans plus de 120 pays et régions. Son système de fabrication et de gestion est certifié ISO 9001, ISO 14001 et ISO 45001, et sa gamme de machines est conforme CE pour les marchés internationaux.

Atelier de fabrication de machines CNC pour pierre Dinosaw Machine
Conception et fabrication Dinosaw MachineConception mécanique · Développement du contrôle CNC · Assemblage · Essais · Mise en service · Livraison internationale
Élaboration des normes industrielles

Dinosaw Machine participe à la rédaction des normes applicables aux machines pour pierre, y compris la norme T/CMES 41001-2025 pour machines à fil diamanté CNC, ainsi que celles relatives aux multifils, machines combinées à fil diamanté et débiteuses à pont cinq axes. Ce travail reflète l’engagement de longue date de l’entreprise dans la conception, la fabrication, les essais et le contrôle qualité des machines.

20+Années d’expérience en R&D et fabrication de machines pour la pierre
100+Brevets techniques — Structures de machine, contrôle CNC, systèmes de découpe et technologies de traitement de la pierre
120+Pays et régions desservis — Équipements, installation et assistance technique dans le monde entier

Conformité CE & systèmes de gestion ISO

CE : Machines de découpe de pierre évaluées selon la directive Machines 2006/42/CE et les normes EN applicables.
ISO : Systèmes de gestion certifiés ISO 9001, ISO 14001 et ISO 45001.

Exigences de projet et assistance technique après-vente

Dinosaw Machine conçoit la ligne selon les données de l'aluminier, avec l'installation, la mise en service et la documentation tout au long du cycle du projet.

ImplantationÉtude selon l’usine

Relevé de site et analyse du flux des matériaux avant chiffrage.

Alimentation électriqueÉtude selon le nombre de postes

La conception électrique est validée lors de l’ingénierie du projet.

Contrôle des poussièresAspiration intégrée

Le confinement des poussières de carbone est conçu à chaque poste.

01 · Pré-expédition et livraisonConfiguration, emballage et transports validés avant expédition, inspection en usine et vérification documentaire.
02 · Installation et mise en serviceContrôle des utilités et des fondations sur site, positionnement de la machine, mise en service et réception.
03 · Formation des opérateursFormation pratique couvrant l’exploitation courante CNC et le contrôle quotidien des lames, broches, refroidissement et lubrification.
04 · Assistance après-venteAssistance technique à distance, support de maintenance et coordination des pièces détachées sur toute la durée de vie de la machine.

FAQ sur la ligne d'usinage de blocs cathodes en carbone

Les vérifications courantes à effectuer avant spécification d’une ligne de blocs cathodiques

Une ligne d’usinage de blocs de carbone cathodiques est une ligne de production sur mesure qui prépare les blocs cathodiques pour l’étape suivante par des opérations de mesure, dressage, rainurage, découpe de libération en fond, séparation des chutes et transfert.

  • Elle est principalement dédiée à la préparation des blocs cathodiques dans les usines d’aluminium, ainsi qu’aux projets d’usinage de produits en carbone similaires.
  • Sa valeur ne réside pas dans une opération de découpe isolée, mais dans un flux connecté intégrant le positionnement, l’usinage, la découpe de libération, la gestion des chutes et le transfert.
  • Vous sollicitez généralement ce type de ligne lorsqu’une scie autonome ne permet plus d’assurer la constance des rainures, l’évacuation fiable des chutes et l’alimentation propre vers le poste suivant.

Une machine de découpe autonome exécute une seule opération de coupe. Une ligne d’usinage de blocs cathodiques est recommandée lorsque votre projet doit également maîtriser la définition des rainures, la coupe libératrice, la séparation des rebuts et le transfert en un même processus.

  • Avec une machine autonome, chaque station ne réalise qu'une seule opération de coupe ; le repositionnement ou la manutention restants sont assurés ensuite par les opérateurs ou les machines aval.
  • Avec une ligne, la mesure, le bridage, le dressage, le rainurage, la coupe libératrice et le transfert sont coordonnés pour qu'une erreur ne soit pas amplifiée à chaque étape du flux.
  • Si votre équipe aborde déjà les sujets de correction de rainures, de libération manuelle des rebuts, de décalages lors du transfert ou d’interfaces de rétrofit, votre besoin dépasse généralement le cadre d’une machine autonome.

Elle s’adapte aux blocs de carbone cathodique, blocs cathodiques graphités et produits comparables utilisés dans les cuves d’électrolyse de l’aluminium.

  • Elle convient particulièrement aux pièces de type bloc avec une géométrie définie et un enchaînement de process clairement identifié.
  • Les cas typiques incluent les blocs de carbone cathodique, les blocs cathodiques graphités et autres blocs de carbone nécessitant dressage, rainurage, coupe libératrice ou transfert avant l’étape suivante.
  • L’étude de la solution est grandement facilitée lorsque l’acheteur transmet un plan de bloc, la cartographie des rainures, les plages dimensionnelles, la spécification matière et l’objectif du process aval.

Chaque projet de blocs cathodiques varie en dimensions, conception des rainures, objectif de débit, implantation, exigences de captation des poussières et interfaces existantes, ce qui fait qu’un standard figé correspond rarement aux besoins réels d’un schéma de production industriel.

  • Ce qui évolue d’un projet à l’autre, ce n’est pas uniquement la taille des blocs, mais aussi la quantité et la position des rainures, la cadence attendue, le sens de chargement, la logique de transfert, l’organisation de la captation des poussières et l’intégration des liaisons avec l’existant.
  • Une fiche taille-puissance ne permet pas de garantir la qualité de l’alignement des rainures, la stabilité de la coupe libératrice sur l’arche inférieure ou le passage maîtrisé du bloc fini vers l’opération suivante.
  • C’est pourquoi les acquéreurs de ce type de ligne privilégient toujours l’adéquation process et le risque d’intégration, et non la référence à une machine standard.

La ligne utilise un retour de mesure et la coordination des stations pour corriger les positions d'usinage après l'entrée du bloc sur la ligne.

  • La première étape consiste à détecter l’état réel du bloc au lieu de supposer que chaque bloc entrant est identique.
  • L’alignement, le serrage et la correction de position sont ensuite réalisés avant que les stations suivantes ne prennent en charge la coupe latérale des rainures et les opérations de délestage.
  • Cela permet d’éviter que la variation initiale ne reporte les corrections sur le rainurage, la libération des chutes et le transfert en aval.

Chaque étape répond à une problématique de process différente : il est donc souvent plus judicieux de les associer plutôt que d’imposer une seule méthode de coupe pour tout faire.

  • Les postes à débituse à pont traitent généralement efficacement les délestages latéraux majeurs et l’évacuation des chutes brutes.
  • Les stations de découpe multi-lames sont plus adaptées aux coupes alignées répétitives, par exemple pour l’usinage latéral de rainures où la constance est essentielle sur l’ensemble des séries.
  • La découpe au fil diamanté est valorisée lors des délestages sous le pont, nécessitant une séparation contrôlée, ou lorsque la coupe brute risquerait d’engendrer rupture ou corrections en aval.

Il convient généralement d'évaluer la méthode actuelle lorsque les travaux de correction s'accumulent et que l’étape de coupe n’est plus le seul point critique du flux.

  • Un signe fréquent est une augmentation constante des corrections de rainures après découpe.
  • Un autre indicateur est le recours toujours important au travail manuel pour la libération sous le pont ou bien une instabilité persistante du transfert en aval malgré des réglages opérateur répétés.
  • L’ajout d’un projet d’extension constitue également un signal fort : la nouvelle capacité doit pouvoir s’intégrer à l’atelier actuel, au parcours de transfert et aux dispositifs anti-poussière sans reconstruction complète de la ligne.

Oui. La ligne peut être configurée en fonction de la hauteur de transfert, du sens de circulation, de l’espace disponible et des conditions d’interface aval déjà en usage.

  • Nous vérifions généralement en priorité le sens d’entrée et de sortie, la hauteur d’interface, l’espace disponible au sol, le trajet de transfert et la condition d’acceptation aval.
  • Lors d’un chantier de modernisation, une incompatibilité d’implantation cause plus de difficultés que la capacité de découpe.
  • Une proposition réaliste doit donc intégrer l’adaptation à l’atelier et les conditions d’interface dès le départ, et non uniquement le type de lame ou la puissance moteur.

Le contrôle de la poussière intègre des points d’aspiration, des protections, l’étanchéité des armoires et des agencements d’enceintes spécifiques autour des stations principales de découpe.

  • L’objectif est de maîtriser la poussière là où la découpe, la libération et la décharge des rebuts sont concentrées.
  • Les mesures classiques incluent des points d’aspiration près des postes clés, des protections et agencements d’enceintes, l’étanchéité des armoires électriques et des interdistances adaptées à la poussière.
  • Les acheteurs soulèvent généralement ce sujet dès le départ, car la poussière affecte la fiabilité des équipements, la charge de travail opérateur et l’intégration en atelier autant que la maîtrise environnementale.

Préparez les données sur vos pièces et votre atelier afin de permettre la configuration correcte de la ligne dès le lancement.

  • Les apports essentiels sont les plans des blocs, les plages dimensionnelles, le schéma des rainures et l’état du matériau.
  • Vous devez également préciser le débit attendu, les points de blocage actuels et les opérations à intégrer dans la ligne.
  • Les données d’atelier telles que le sens de chargement, l’espace disponible, les contraintes de confinement des poussières et les interfaces de lignes existantes permettent d’avoir une proposition adaptée au process réel.

Parce que la géométrie des trois opérations impose des compromis sur une seule machine. Le délignage des blocs entrants exige une débiteuse à pont rigide ; le débit rapide par sections nécessite une découpe multi-lames empilée ; l’usinage de rainures et fentes dans le carbone requiert la machine à fil diamanté avec trait de coupe étroit et trajectoire souple. Forcer toutes ces fonctions sur un seul équipement, c’est sacrifier la performance sur chaque géométrie : délignage lent, découpe limitée, rainures imprécises. Sur une ligne combinée, chaque opération dispose d’une station dédiée, et l’équilibrage des capacités est étudié afin d’assurer une circulation organisée et maîtrisée. Pour une fonderie traitant des milliers de blocs par campagne, le débit et la précision des rainures sur la ligne combinée déterminent la qualité du potlining ; la comparaison machine isolée ne tient pas compte que le produit fini est un bloc usiné, et non simplement découpé.

Sept jeux de données initient l’ingénierie : dimensions des blocs entrants et leurs plages de variation (longueur, largeur, hauteur et différences selon fournisseurs et campagnes) ; schémas de rainures et fentes selon le type de bloc, avec tolérances de position et plans ; volumes de production actuels et visés par campagne ; plan d’atelier incluant le flux matière depuis la livraison des blocs jusqu’à la remise en potroom ; équipements d’usinage à intégrer ; capacité électrique du site ; et infrastructure d'aspiration des poussières. Avec ces éléments, Dinosaw Machine établit la configuration des postes, l’équilibrage et l’implantation comme proposition technique — selon la méthodologie d’enquête préalable de toute ligne d’ingénierie. Sans eux, la proposition repose sur des hypothèses qui, en général, évoluent après le diagnostic sur site.

Contactez Dinosaw

Lancement de l'ingénierie de ligne

Votre entreprise recherche-t-elle des machines de découpe ou des solutions de traitement adaptées aux matériaux durs et fragiles ?

Vous faites face à des défis dans l’exploitation de carrières, la découpe de plans de travail, la découpe de béton et de conduites sous-marines, le décapage et le meulage de l’acier inoxydable, la découpe de dalles fines haut de gamme, la découpe d’agate et de pierres précieuses, la découpe de graphite ou la démolition de bâtiments ?

Laissez votre demande ; nous vous répondrons sous 12 heures avec des solutions personnalisées !

Vous préférez l'email ?

Vous pouvez également nous joindre à

gma@dinosawmachine.com

Téléphone?

+86 198-5901-3937
Ligne d'usinage de blocs de carbone cathodique

Quels matériaux souhaitez-vous usiner ? *

Votre nom / nom de société ? *

Numéro de téléphone / adresse e-mail ? *

+86

Quelles exigences spécifiques avez-vous ?

Guides de ligne de blocs cathodes et machines associées

Guides techniques et machines associées pour l'usinage de blocs carbone et projets d'aluminier.

Obtenez une solution simple

Chat en ligne
Mme Lizzy

Bonjour, ici Lizzy de Dinosaw (pas un robot).  Quel modèle de machine recherchez-vous ? Veuillez nous contacter sur WhatsApp dès maintenant

Discussion WhatsApp
Contactez-nous

Bonjour 👋 Comment pouvons-nous vous aider ?