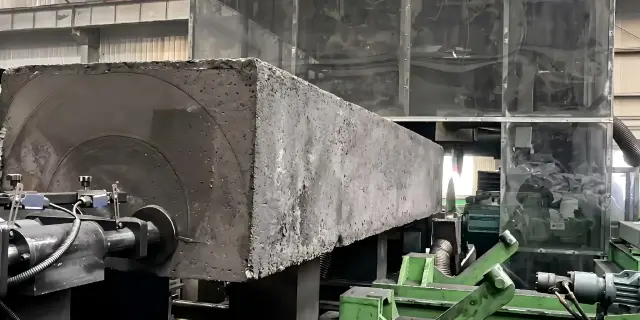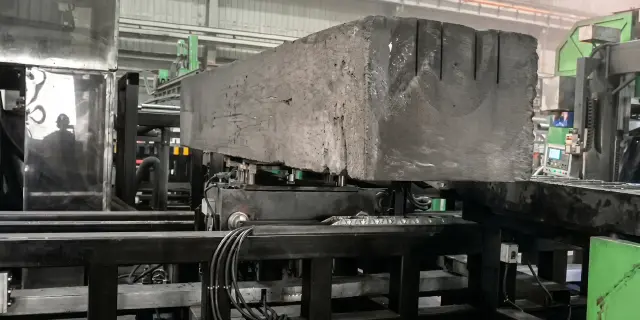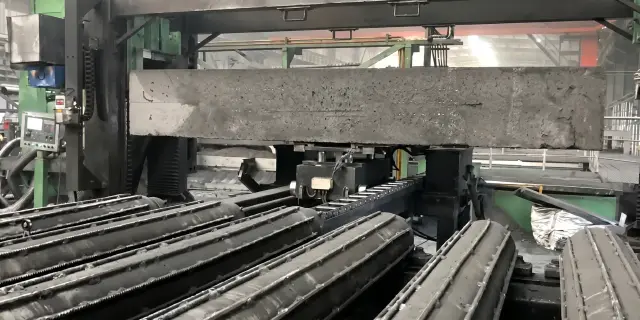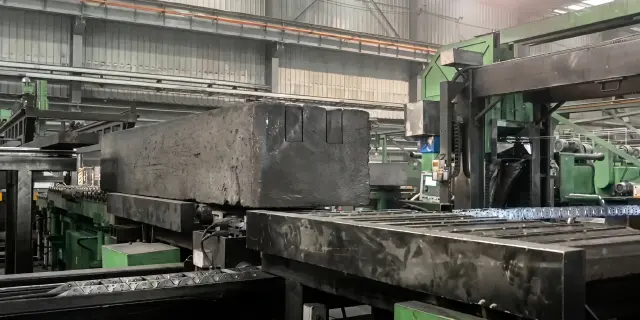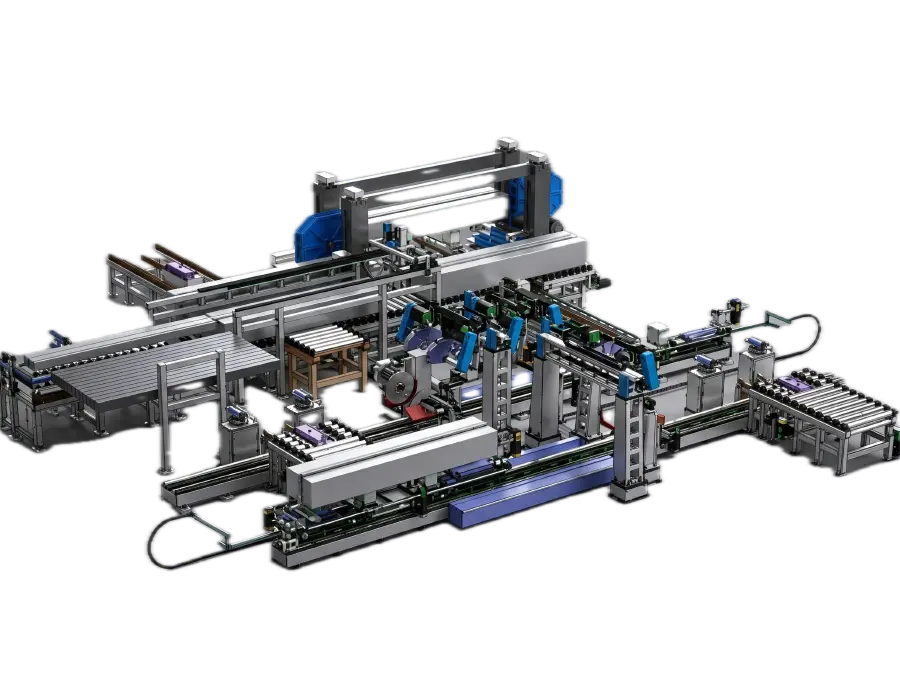
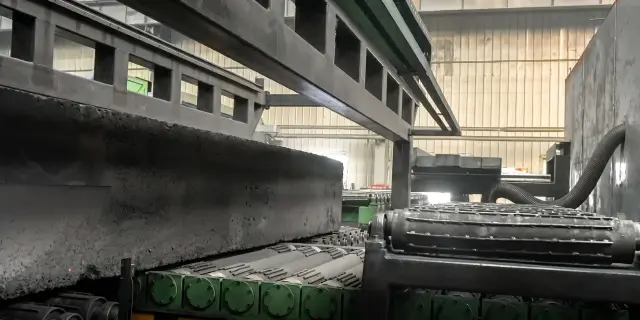
Bearbeitungslinie für Kathoden-Kohlenstoffblöcke

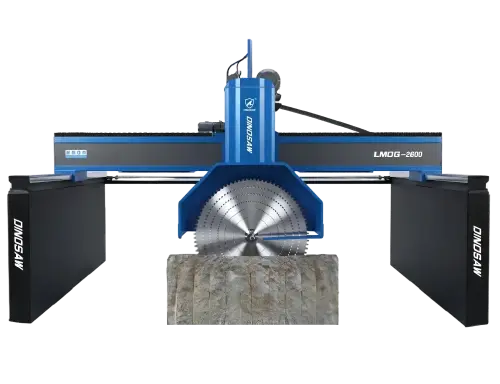
Wurde speziell für das Besäumen von Kathoden-Kohlenstoffblöcken, Nutschneiden, Bodenfreischnitt, Schrottseparierung und nachgelagerte Linienintegration entwickelt. In der Kathodenblock-Vorbereitung für Aluminiumhütten ist das Schneiden nur der sichtbare Schritt. Die tatsächlichen Kosten treten meist später auf, wenn Varianten des Rohblocks die Nutposition verschieben, die Bodenbrückenfreigabe instabil wird, Schrott weiterhin manuell entfernt werden muss und der nachgelagerte Transport nicht mehr zum nächsten Prozess passt. Dinosaw Machine konstruiert Bearbeitungslinien für Kathoden-Kohlenstoffblöcke exakt für diese Bedingungen. Diese Bearbeitungslinie für Kathoden-Kohlenstoffblöcke wird entsprechend Ihrer Blockgröße, Nutlayout, Ziel-Durchsatz, Staubschutzanforderungen und Schnittstellen im Werk eingerichtet. Sie vereint Messung, Positionierung, Besäumung, mehrfache Nutschneidvorgänge, Bodenfreischnitt, Schrottentfernung und Transfer in einem koordinierten Arbeitsablauf. Dadurch eignet sie sich besser für neue Projekte, Nachrüstlinien und Kapazitätserweiterungen als eine Einzel-Schneidemaschine.
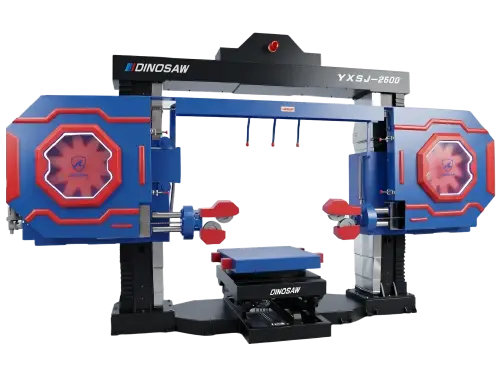
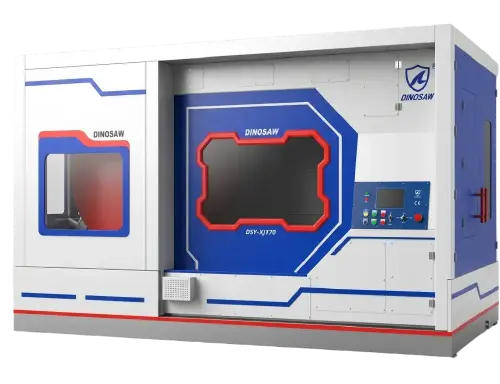
3-Stationen-KomplettlinieBrückensägen für Blockquadratur + Mehrblattschnitt für Abschnittserzeugung + Seilsäge für Nut- und Schlitzbearbeitung
Individuell konstruiertLayout, Bauraum und Nutlogik ausgelegt für Ihr Kathodenblockprogramm
Retrofit-fähigIntegration mit bestehender Kohlenstoffanlagen-Technik während der Schmelzererneuerung

Geeignete Materialien

Kathoden-Kohlenstoffblöcke, graphisierte Kathodenblöcke und kohlenstoffbasierte Materialien

Zertifikate & Nachweise

CE-zertifiziert · ISO 9001:2015 · Teilnehmer bei Normenentwicklung · Anlagen in 120+ Ländern & Regionen

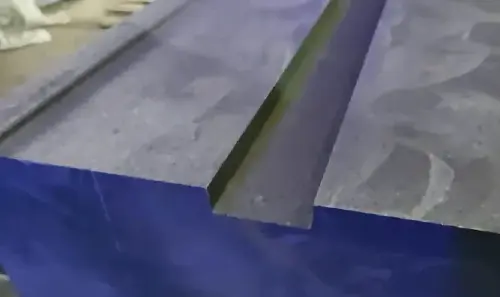
Kathodenblock-Werkstücke & Endbearbeitungsresultat

Ausgelegt für Kathoden-Kohlenstoffblöcke und graphitisierte Werkstücke. Diese Bearbeitungslinie beseitigt manuelle Schrottfreigaben und Nutvariationen und liefert fertig bearbeitete Blöcke, die direkt für die Integration in nachfolgende Prozesse bereitstehen.

Bearbeitungsleistung & Schlüsselkennzahlen

Die Bearbeitungslinie für Kathoden-Kohlenstoffblöcke ist ein projektspezifisch konzipiertes System, keine Katalogmaschine: Brückensäge zum Besäumen, Mehrblattsäge für Schichtenteilung und Diamantseil für Nutbearbeitung werden als gemeinsame Linie abgestimmt, mit Staubschutz und Anlagenintegration entsprechend dem tatsächlichen Pot-Fütterungsprozess in der Hütte.

3 Stationen

Kombinierte Bearbeitungslogik

Brückensäge zum Besäumen, Mehrblattsägestation für mengenbasierte Teilung, Diamantseilsäge für schmale Nuten und Fugen — jede Geometrie wird auf das jeweils optimale Schneidverfahren abgestimmt.

Individuelles Layout

Projektspezifische Planung

Die Linie wird basierend auf eingehenden Blockdimensionen, Nutlayouts und Anlagenlogistik ausgelegt — eine standardisierte Maschine kann nicht jede Kohlenstoffanlage abdecken, daher erfolgt die Planung pro Projekt.

Ausgeglichen

Stationsweise Linienstaltung

Die Linienkapazität wird bei der Konstruktion stationenweise ausbalanciert, sodass keine einzelne Station den gesamten Fluss begrenzt — die Engpassanalyse wird vor Produktionsbeginn am Papier geklärt.

Integriert

Kohlestaub-Kontrolle

Absaugung und Eindämmung sind ab Projektbeginn in jede Schneidstation integriert — unverzichtbar für Gesundheitsschutz, Werkstattordnung und Elektrosicherheit im Kohlenstoffwerk, bereits ingenieurmäßig vorausgeplant statt nachträglich nachgerüstet.

Verarbeitbare Materialien: Kathoden-Kohlenstoffblöcke, graphitierte Kathodenblöcke und kohlenstoffbasierte Werkstoffe.

Typische Anwendungen: Vorbereitung der Aluminium-Schmelztiegel-Auskleidung — Winkelschnitt, Abschnitt-Trennung und Nut-/Rillenbearbeitung der zugeführten Kathodenblöcke vor der Tiegelmontage sowie Retrofit-Integrationsprojekte in bestehenden Kohlenstoffanlagen.

Linienkapazität und Zykluszeiten werden projektspezifisch nach Überprüfung der Blockabmessungen und Layouts konzipiert.

Spezifikationen der Kathoden-Kohlenstoffblock-Bearbeitungslinie

Die Bearbeitungslinie wird projektspezifisch entwickelt: Stationenzahl, Schnittfenster, Vorrichtungsdesign und Materialfluss werden nach Analyse der Blockabmessungen, Rillenmuster, Anlagenlayout und vorhandener Ausrüstung definiert. Brückensäge-, Mehrblattsäge- und Seilsäge-Stationen werden mit integrierter Handhabung und Staubabsaugung kombiniert — das Konzept folgt der Bestandsaufnahme, nicht einer festen Spezifikation.

Bei Kathoden-Kohlenstoffblockprojekten entscheidet die Prozesspassung, nicht eine festgelegte Größen- und Leistungsübersicht. Daher erfolgt die Spezifikation dieser Linie nach technischen Standards und individuellen Konfigurationsparametern.

Technische Standards

Vernetzte SPS-Steuerung für synchronisierten Mehrstationsbetrieb
Messrückführung für Blockerkennung und Positionsanpassung
Hydraulische Ausrichtung und Spannvorrichtung vor dem Schneiden
Brückensäge-, Mehrblattsäge- und Seilsägestationen nach Nut und Freischnittbedarf konfiguriert
Automatische Positionskorrektur basierend auf gemessenen Blockdaten
Staubgeschütztes elektrisches Design für Kohlenstoff- und Graphitbearbeitungsumgebung
Not-Aus, Schutzvorrichtung sowie Drahtbruch-Alarm und Stoppfunktion
Linienstaltung mit Fokus auf stabilen Betrieb, Servicezugang und Werksschnittstelle

Individuelle Konfigurationsparameter

Blockgrößenbereich und Geometrie
Anzahl, Position und Layout der Nuten
Zielausbringung pro Schicht oder Tag
Konfiguration für Beladung, Transfer, Drehung und Wendung
Schrottsammlung und Austragsmethode
Staubabsaugung und Einschlussstrategie
Zuführ- und Abführ-Richtung
Verbindungshöhe und Schnittstellen zur bestehenden Linie
Bevorzugte Steuerungs-, Hydraulik- und Elektromarken

Kerntechnologie & Linienstruktur

Vier technische Grundentscheidungen zur Kathodenblock-Bearbeitungslinie. Die nummerierten Punkte im Liniendiagramm entsprechen den unten dargestellten Systemen.

Kathoden-Kohlenstoffblock-Bearbeitungslinie für Aluminium-Schmelzbetriebe – Dinosaw Machine

Bearbeitungsablauf für Kathodenblöcke

Ein Linienzyklus umfasst vier Schritte: Zugeführte Kathodenblöcke werden in der Brückensäge für den Winkelschnitt vorbereitet, Abschnitte werden an der Mehrblattsäge geschnitten, die Seilsäge bearbeitet Nuten und Rillen gemäß dem Tiegelauskleidungs-Layout, anschließend werden fertige Blöcke zur Auskleidung entladen — Staub wird an jeder Station vollständig abgesaugt.

01

Stationenübergreifende Logik

Jede Station bearbeitet die Geometrie gemäß ihrem optimalen Verfahren: Die Brückensäge besäumt die eingehenden Blöcke, die Mehrblattsägestation teilt Abschnitte mengenbasiert, und die Seilsäge erzeugt Nuten und Fugen — ein abgestimmter Ablauf, statt eine Maschine, die jeden Arbeitsschritt kompromittiert.

02

Variantenmanagement für Blockfamilien

Das technische Modell berücksichtigt Familien von Eingangsblöcken, Maßbereiche und Nutlayouts: Vorrichtungen und Bearbeitungsbereiche passen sich Lieferanten- und Produktionsschwankungen an, sodass Nutpositionen bei Dimensionsspreizungen präzise bleiben, ohne außerhalb der Familie liegende Blöcke auszuschließen.

03

Nachrüsteintegration

Umbauprojekte verbinden die Linie mit bestehenden Bearbeitungsanlagen: Stationen werden in den aktuellen Materialfluss eingebunden, sodass eine Hütte Kapazität ergänzt, ohne eine funktionierende Kohlenstoffanlage abzubauen.

04

Kohlenstoffstaub-Schutz

Kohlenstoffstaub ist leitfähig, abrasiv und ein Atemrisiko: Absaugung und Einschluss werden an jeder Schneidstation vorgesehen — der Schutz von elektrischen Komponenten, Reinraum und Arbeitsumfeld beginnt mit dem ersten Betriebstag.

05

Projektorientiertes Engineering

Dies ist keine serienmäßige Katalogmaschine: Blockdimensionen, Nutlayouts, Zielvolumen, Anlagenfläche und bestehende Ressourcen bestimmen die endgültige Linie. Das Angebot basiert auf Ihren Eingangsdaten und wird vor Fertigung daran validiert.

06

Prozesslogik mit Potlining-Fokus

Die Linie endet dort, wo das Potlining beginnt: Fertig bearbeitete Blöcke werden in genau dem Zustand entladen, den die Potmontage benötigt, und der Materialfluss zwischen Kohlenstoffanlage und Hüttenbereich ist Teil der Linienstaltung.

Schlüsselfertige Bearbeitungslinie vs. Einzelmaschinen für die Kathodenblockproduktion

Modellbasierter Produktionsvergleich für Aluminium-Schmelzbetriebe in Kohlenstoffanlagen.

Schlüsselfertige Bearbeitungslinie vs. Einzelmaschinen für die Kathodenblockproduktion
EinzelmaschinenVSFertigungsstraße
Eine Maschine übernimmt alle ArbeitsgängeGeometrieabdeckung✓ Eigenständige Bearbeitungsstation je Geometrie
Maschinen werden individuell dimensioniert, Materialfluss erst später definiertLinienabstimmung✓ Stationskapazitäten als Gesamtprojekt ausgelegt
Manuelle Anpassung pro BlockfamilieMaßvariabilität✓ Spannvorrichtungen pro Blockfamilie konstruiert
Schutzeinhausungen werden nachträglich je Maschine ergänztStaubschutz✓ Anlageneinhausung linienübergreifend projektiert
Lösungen entstehen erst nach InbetriebnahmeSchnittstellen✓ Mechanische/elektrische Schnittstellen werden im Voraus geplant
Neue Anlagen isoliert ergänztRetrofit-Koordination✓ Layout um vorhandene Bestandsanlagen entwickelt

Hinweis: Die Ausführungen variieren je nach Marke und Modell; die tatsächliche Leistung ist abhängig von Maschine, Material und Arbeitsbedingungen.

Der Hersteller der Kathodenblock-Bearbeitungslinie

Dinosaw Machine ist ein Hersteller von CNC-Steinbearbeitungsmaschinen mit Spezialisierung auf Diamantseilsägen und CNC-Steinschneidanlagen. Mit mehr als 20 Jahren Entwicklungs- und Fertigungserfahrung trägt Dinosaw Machine zur Branchenstandardisierung bei, unter anderem T/CMES 41001-2025 für CNC-Seilsägen, hält über 100 technische Patente und liefert Anlagen sowie technischen Support an Kunden in mehr als 120 Ländern und Regionen. Die Fertigungs- und Managementsysteme sind nach ISO 9001, ISO 14001 und ISO 45001 zertifiziert; die Maschinen sind CE-konform für internationale Märkte.

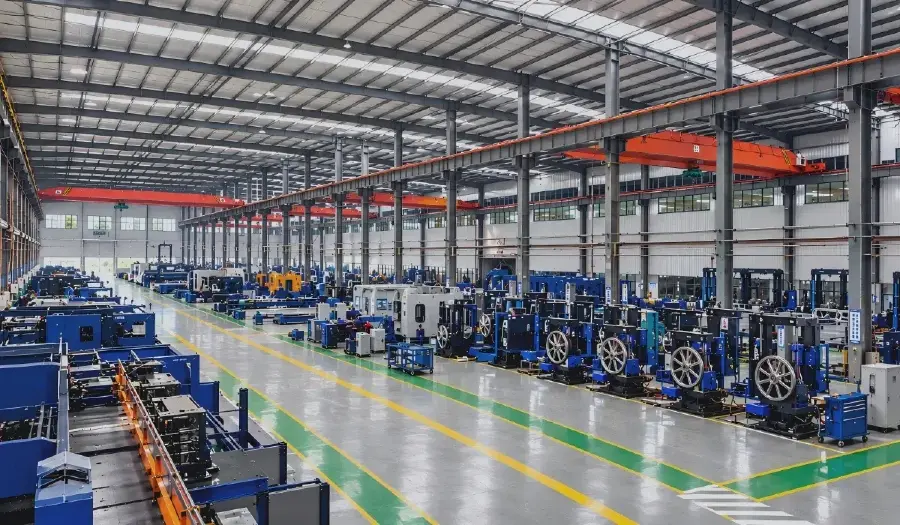
Werkstatt für die Herstellung von CNC-Steinmaschinen von Dinosaw Machine
Dinosaw Machine Entwicklung und FertigungMaschinenkonstruktion · CNC-Steuerungsentwicklung · Montage · Prüfung · Inbetriebnahme · Weltweiter Versand
Normen und Branchenstandards

Dinosaw Machine engagiert sich bei der Entwicklung von Industriestandards für Steinbearbeitungsmaschinen, einschließlich T/CMES 41001-2025 für CNC-Seilsägen, sowie Standards für Mehrdrahtsägen, Kombi-Seilsägemaschinen und fünfachsige Brückenschneideanlagen. Diese Tätigkeiten spiegeln die langjährige Expertise des Unternehmens in Maschinenkonstruktion, Fertigung, Prüfung und Qualitätssicherung wider.

20+Jahre Erfahrung in Entwicklung und Fertigung von Steinbearbeitungsmaschinen
100+Technische Patente — umfassen Maschinenkonstruktionen, CNC-Steuerungen, Schneidsysteme und Technologien zur Steinbearbeitung
120+Länder & Regionen — Anlagen, Installation und technischer Support weltweit

CE-Konformität & ISO-Managementsysteme

CE: Steinschneidmaschinen bewertet nach der Maschinenrichtlinie 2006/42/EG und relevanten EN-Normen.
ISO: Managementsysteme zertifiziert nach ISO 9001, ISO 14001 und ISO 45001.

Projektdaten & After-Sales-Support

Dinosaw Machine konzipiert die Linie auf Basis der Daten des Schmelzbetriebs und übernimmt Installation, Inbetriebnahme und Dokumentation über den gesamten Projektzyklus.

LayoutAnlagenspezifisch ausgelegt

Werksbegutachtung und Materialflussanalyse vor Angebotserstellung.

StromversorgungAuslegung nach Stationsanzahl

Elektroplanung erfolgt verbindlich in der Projektierungsphase.

StaubschutzIntegrierte Absaugung

Kohlenstaubbindung wird an jeder Station separat ausgelegt.

01 · Versandvorbereitung & LieferungMaschinenkonfiguration, Verpackungs- und Transportanforderungen werden vor Auslieferung bestätigt. Werksabnahme und Dokumentenprüfung erfolgen verbindlich.
02 · Montage & InbetriebnahmeVor-Ort-Prüfung der Versorgungsmedien und Fundamente, Maschinenpositionierung, Inbetriebnahme und Abnahme.
03 · BedienerschulungPraxisschulung mit Fokus auf Bedienung der CNC-Technik sowie tägliche Kontrolle von Sägeblättern, Spindeln, Kühl- und Schmiermitteln.
04 · After-Sales-KundendienstFernwartung, technischer Support und Ersatzteilkoordination während der gesamten Betriebsdauer der Maschine.

FAQ zur Kathoden-Kohlenstoffblock-Bearbeitungslinie

Was Kunden vor der Spezifikation einer Kathodenblocklinie üblicherweise klären

Eine Kathoden-Kohlenstoffblock-Bearbeitungslinie ist eine anwendungsspezifische Produktionslinie, die Kathodenblöcke für den Folgeprozess durch Vermessen, Besäumen, Nutenfräsen, Trennschnitt an der Unterseite, Reststoffabscheidung und Transfer vorbereitet.

  • Sie wird vorrangig für die Kathodenblock-Bearbeitung in Aluminiumhütten sowie in vergleichbaren Projekten zur Bearbeitung von Kohlenstoffprodukten eingesetzt.
  • Der Mehrwert entsteht nicht durch einen einzelnen Schnitt, sondern durch einen verbundenen Arbeitsablauf, der Positionierung, Bearbeitung, Trennschnitt, Reststoffhandling und Transfer miteinander verzahnt.
  • Käufer suchen diese Anlagentechnik meist, wenn eine einzelne Säge die Nutentoleranz, eine sichere Reststoffabführung oder eine saubere Zuführung zum Folgeprozess nicht mehr gewährleisten kann.

Eine Einzel-Schneidemaschine bewältigt eine Schneidaufgabe. Eine Kathodenblock-Bearbeitungslinie wird gewählt, wenn im Projekt zusätzlich die Nutengeometrie, Trennschnitt, Ausschussseparation und Übergabe als integrierte Prozessstrecke gesteuert werden müssen.

  • Mit einer Einzelmaschine wird an einer Station eine Schneidaktion ausgeführt; verbleibende Positionier- oder Handhabungsprobleme werden später durch Bedienpersonal oder Folgestationen kompensiert.
  • Bei einer Prozesslinie werden Vermessung, Spanntechnik, Beschnitt, Nutbearbeitung, Trennschnitt und Übergabe so abgestimmt, dass ein Fehler nicht an nachfolgende Stationen weitergegeben wird.
  • Wenn Ihr Team bereits Themen wie Nutenkorrektur, manuelle Ausschussentnahme, Transferfehlanpassungen oder Retrofit-Schnittstellen diskutiert, liegen Sie üblicherweise außerhalb des Einzelmaschinen-Bereichs.

Die Linie kann für Kathoden-Kohlenstoffblöcke, graphitierte Kathodenblöcke und ähnliche Kohlenstoffblockprodukte konfiguriert werden, wie sie in Aluminium-Schmelzprojekten verwendet werden.

  • Ideal geeignet sind Blockwerkstücke mit definierter Geometrie und klaren Anforderungen an die Prozesskette.
  • Typische Beispiele umfassen Kathoden-Kohlenstoffblöcke, graphitierte Kathodenblöcke und ähnliche Kohlenstoffblöcke, die vor dem nächsten Prozess beschnitten, genutet, getrennt oder transferiert werden müssen.
  • Das Angebot wird deutlich präziser, wenn Sie eine Blockzeichnung, Nutengeometrie, Größenbereich, Materialzustand und Zielvorgaben für die Folgeprozesse bereitstellen können.

Kathodenblock-Projekte unterscheiden sich in Blockgröße, Nutendesign, Zielausbringung, Werkslayout, Staubschutzanforderungen und Schnittstellen zu bestehenden Linien. Eine feste Standardtabelle passt selten zur realen Produktionsstrecke.

  • Was sich von Projekt zu Projekt ändert, sind Blockgröße, Anzahl und Position der Nuten, Ausbringungsziel, Zuführrichtung, Transferlogik, Staubschutz-Konfiguration und Schnittstellen zu vorhandener Ausrüstung.
  • Ein reines Größen- und Leistungssheet gibt keine Information darüber, ob eine Nutbearbeitung korrekt ausgerichtet läuft, ob die Unterbrückentrennung stabil bleibt oder ob das fertige Blockwerkstück sauber in den nächsten Prozess übergeben werden kann.
  • Daher prüfen Käufer dieser Linien zuerst die Prozessfähigkeit und Integrationsrisiken und nicht ein Standardmaschinenmodell.

Die Fertigungslinie nutzt Messrückmeldungen und Stationskoordination, um nach dem Einlauf des Blocks die Bearbeitungspositionen zu korrigieren.

  • Im ersten Schritt wird der tatsächliche Blockzustand erfasst, anstatt vorauszusetzen, dass jeder eingelaufene Block identisch ist.
  • Ausrichtung, Einspannen und Positionskorrektur werden abgeschlossen, bevor nachfolgende Stationen Aufgaben wie Nutschneiden und Freischnitt übernehmen.
  • Dadurch wird vermieden, dass frühe Abweichungen die Korrekturarbeiten in das Nutschneiden, Restfreischnitt und den weiteren Linienverlauf verlagern.

Jede Bearbeitungsstufe löst unterschiedliche Aufgaben, daher ist ihre Kombination in der Praxis meist sinnvoller, als einen einzelnen Bearbeitungstyp auf den gesamten Prozess zu erzwingen.

  • Brückensägestationen übernehmen üblicherweise effizientes Kantenbeschneiden und Grobentsorgung des Verschnitts.
  • Mehrblattschnitt-Stationen eignen sich ideal für wiederholte, ausgerichtete Schnitte, wie sie bei der Serienfertigung seitlicher Nuten erforderlich sind.
  • Der Einsatz der Seilsäge ist vorteilhaft, wenn beim unteren Brückenfreischnitt eine kontrollierte Trennung oder zur Vermeidung von Bruch- oder Korrekturrisiken in den Folgeprozessen erforderlich ist.

Eine Überprüfung ist in der Regel angezeigt, wenn der Korrekturaufwand stetig zunimmt und der Bearbeitungsschritt nicht mehr das einzige Problem im Fertigungsablauf darstellt.

  • Ein häufiges Anzeichen ist, dass die Nachkorrektur an den Nuten nach dem Schnitt weiter zunimmt.
  • Ein weiteres ist, dass das Freischneiden der unteren Brücke weiterhin stark von manueller Nacharbeit abhängt oder der Weitertransport trotz wiederholter Bedienereinstellung instabil bleibt.
  • Auch Ausbauprojekte sind ein klares Signal, wenn neue Kapazität in ein bestehendes Werk, bestehende Förderwege und Staubschutz integriert werden muss, ohne die gesamte Linie neu zu errichten.

Ja. Die Linie kann hinsichtlich Übergabehöhe, Linienrichtung, verfügbarer Fläche sowie vorhandener Schnittstellenbedingungen angepasst werden.

  • Üblicherweise prüfen wir zuerst Ein- und Ausführungsrichtung, Schnittstellenhöhe, verfügbare Stellfläche, Übergabestrecke und die Akzeptanzbedingungen nachgelagerter Anlagen.
  • Beim Retrofit verursachen Layoutabweichungen meist mehr Probleme als die Schneidleistung selbst.
  • Eine praxisgerechte Auslegung sollte daher Werkstattanbindung und Schnittstellen frühzeitig erfassen und nicht nur Klingentyp oder Motorleistung berücksichtigen.

Die Staubkontrolle umfasst Absaugpunkte, Schutzverkleidungen, Schaltschrankabdichtung sowie projektspezifische Einhausungen an den Hauptschneidstationen.

  • Der Schwerpunkt liegt auf Staubmanagement an den Stellen, wo Schnitt, Freigabe und Reststoffabführung konzentriert sind.
  • Typische Maßnahmen sind Absaugpunkte an Schlüsselstationen, Schutzverkleidung und Einhausungskonzept, abgedichtete Elektroschränke sowie staubbewusste Stationsabstände.
  • Käufer bringen dieses Thema meist früh ein, da Staub die Anlagenzuverlässigkeit, den Bedieneraufwand und die Werkstattanbindung ebenso stark beeinflusst wie die Umweltkontrolle.

Stellen Sie Werkstück- und Werkstattdaten bereit, die festlegen, ob die Linie von Anfang an korrekt konfiguriert werden kann.

  • Die wichtigsten Eingaben sind Blockzeichnungen, Größenbereich, Nutlayout und Materialzustand.
  • Sie sollten ebenso Zielausstoß, aktuelle Engpässe und die einzubindenden Arbeitsgänge klären.
  • Werkstattdaten wie Beladerichtung, verfügbare Fläche, Staubschutz-Vorgaben und Schnittstellen der bestehenden Linie ermöglichen, das Angebot prozessspezifisch statt generisch zu gestalten.

Die drei Verfahrensgeometrien stehen auf einer Einzelmaschine gegeneinander. Das exakte Anpassen der eingehenden Blöcke fordert eine robuste Brückensäge; schnelles Schneiden von Abschnitten verlangt gestapelte Mehrblattschnitte; Nut- und Schlitzbearbeitung in Kohlenstoff benötigt das feine Kerf und den flexiblen Pfad der Seilsäge. Eine Maschine für alle drei Aufgaben bedingt Kompromisse in jedem Verfahren — langsames Anpassen, begrenztes Schneiden, ungenaue Schlitze. Die kombinierte Linie weist jedem Schnittprozess eine spezifische Station zu und bringt die Stationskapazitäten im Engineering ins Gleichgewicht, sodass der Linienfluss gezielt konstruiert und nicht zufällig entsteht. Für einen Schmelzbetrieb mit tausenden Blöcken pro Serie bestimmen die Linienleistung und Nutgenauigkeit die Qualität der Topf-Auskleidung; im Einzelmaschinenvergleich wird nicht erkannt, dass das Ergebnis ein bearbeiteter Block und kein einzelner Schnitt ist.

Sieben Datensätze bilden den Ausgangspunkt für das Engineering: Maße der eingehenden Blöcke und ihr Variationsbereich (Länge, Breite, Höhe und Schwankungen zwischen Lieferanten und Serien); Nut- und Schlitzlayouts je Blocktyp inklusive Positionstoleranzen und Zeichnungen; aktuelles und Ziel-Produktionsvolumen je Serie; Anlagenlayout mit Materialfluss von der Blockanlieferung bis zur Übergabe an die Topfhalle; zu integrierende vorhandene Bearbeitungsmaschinen; verfügbare Anlagenleistung; sowie die Staubabsauginfrastruktur. Damit erstellt Dinosaw Machine Stationskonfiguration, Linienbalance und Layout als Projektvorschlag — nach dem Prinzip einer vorgelagerten Umfrage wie bei jeder Ingenieurlinie. Fehlen diese Daten, entstehen Annahmen im Angebot, die nach der Werksaufnahme ohnehin angepasst werden müssen.

Kontaktieren Sie Dinosaw

Starten Sie Ihr Linien-Engineering

Suchen Sie die perfekte Schneidemaschine oder Prozesslösungen für harte und spröde Materialien?

Bewältigen Sie Herausforderungen beim Steinbruchbetrieb, Plattenschneiden, Beton- und Unterwasserrohrschnitt, Entfernung von Edelstahlrost und Schleifen, dünnes Luxusscheibenschneiden, Achat- und Edelsteinschnitt, Graphitschnitt oder auch Gebäudedemontage?

Hinterlassen Sie Ihre Anfrage – Sie erhalten innerhalb von 12 Stunden eine maßgeschneiderte Lösung!

Bevorzugen Sie E-Mail?

Sie erreichen uns ebenfalls unter

gma@dinosawmachine.com
Bearbeitungslinie für Kathoden-Kohlenstoffblöcke

Mit welchen Materialien möchten Sie arbeiten? *

Ihr Name / Firmenname? *

Telefonnummer / E-Mail-Adresse? *

+86

Welche spezifischen Anforderungen haben Sie?

Leitfäden & Maschinen zur Kathodenblocklinie

Technische Leitfäden und verknüpfte Maschinen für Kohlenstoffblockbearbeitung und Schmelzbetriebsprojekte.

Die ideale Lösung erhalten

Online-Chat
Frau Lizzy

Hallo, hier ist Lizzy von Dinosaw (kein Roboter).  Für welche Maschine (Modell) interessieren Sie sich? Kontaktieren Sie uns bitte jetzt über WhatsApp.

WhatsApp-Chat starten
Kontaktieren Sie uns

Hallo 👋 Wie können wir Ihnen helfen?