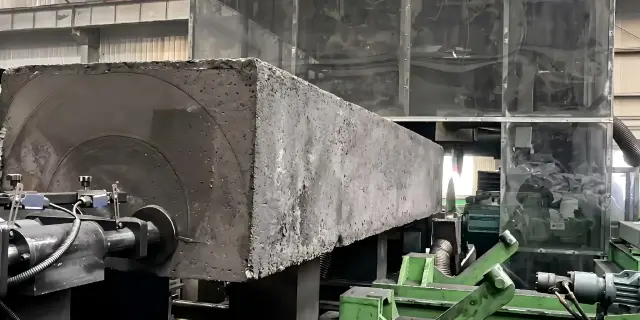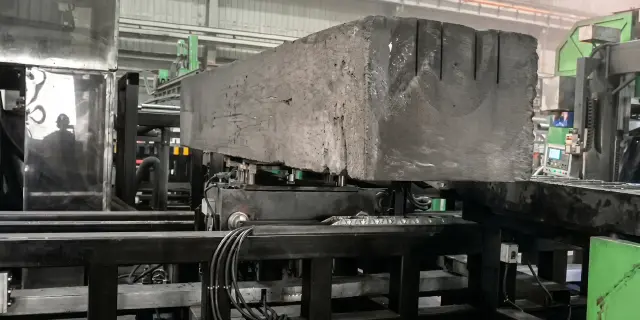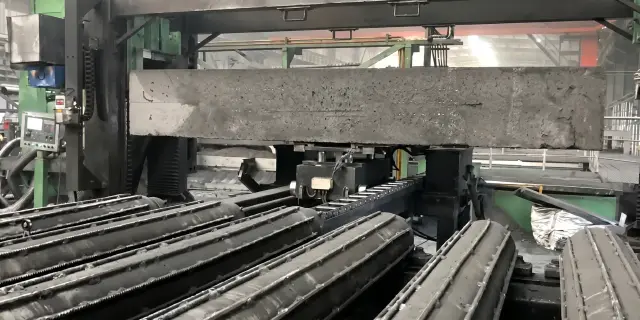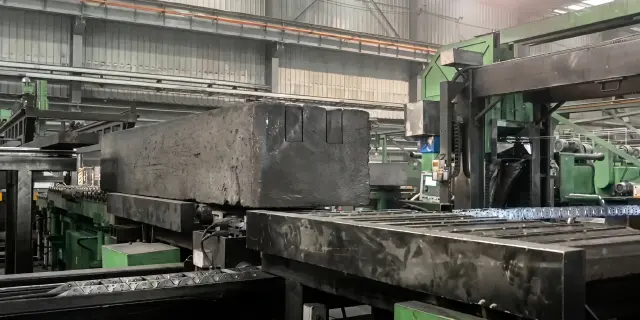
Katot Karbon Blok İşleme Hattı

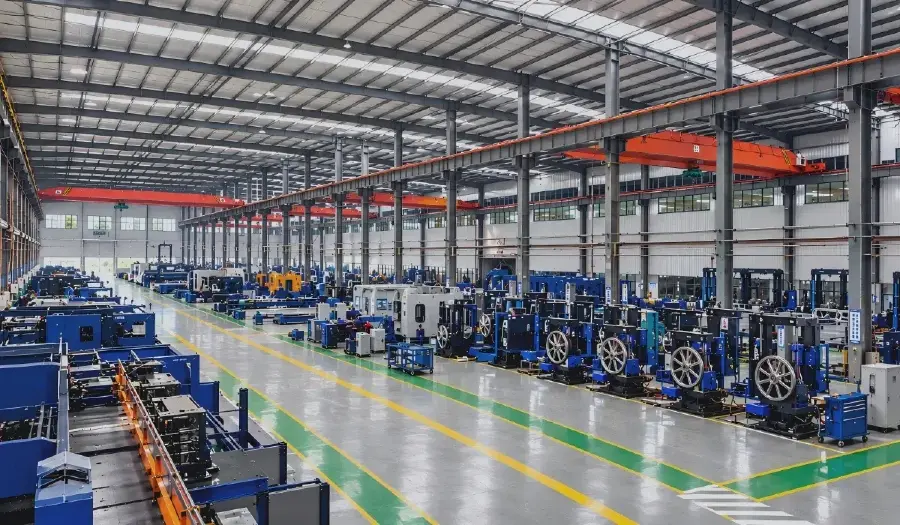
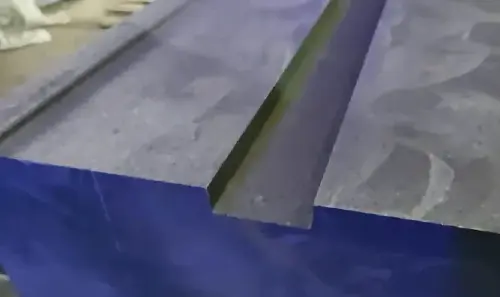
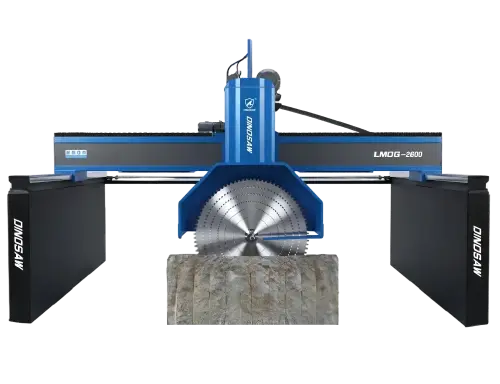
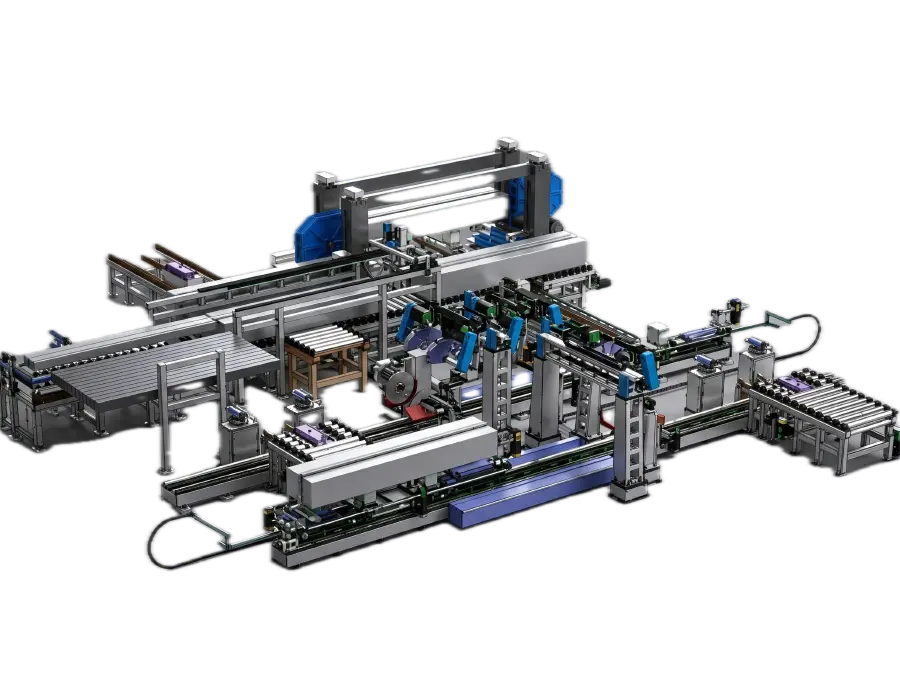
Katot karbon blok kırpma, kanal açma, taban serbest bırakma kesimi, artık ayrıştırma ve alt hat entegrasyonu için özel olarak mühendisliklendirilmiştir. Alüminyum elektroliz tesislerinde katot hazırlığında, kesim yalnızca görünen adımdır. Gerçek maliyet genellikle sonrasında ortaya çıkar: Ham blok varyasyonu kanal konumunu kaydırır, taban köprüsü serbest bırakma dengesizleşir, artık elle müdahale ister ve alt hattaki transfer sonraki prosese uymaz. Dinosaw Machine bu koşullar için katot karbon blok işleme hatları kurmaktadır. Bu katot karbon blok işleme hattı, blok boyutu, kanal düzeni, hedef kapasite, toz kontrol gereksinimleri ve atölye arayüzü çevresinde yapılandırılır. Ölçüm, pozisyonlama, kırpma, çoklu kanal açma prosesi, taban serbest bırakma kesimi, artık çıkarma ve transferi tek koordineli akışta birleştirir; bu sayede yeni projelere, modernizasyon hatlarına ve kapasite arttırımına tek başına bir kesme makinasından daha uygundur.
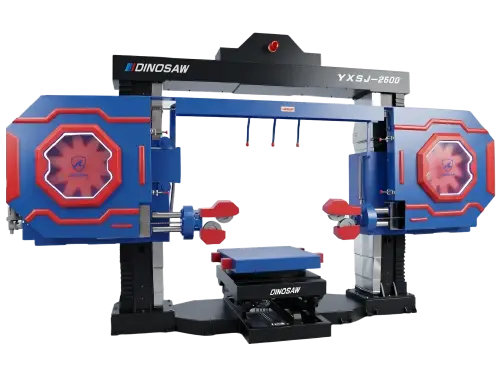
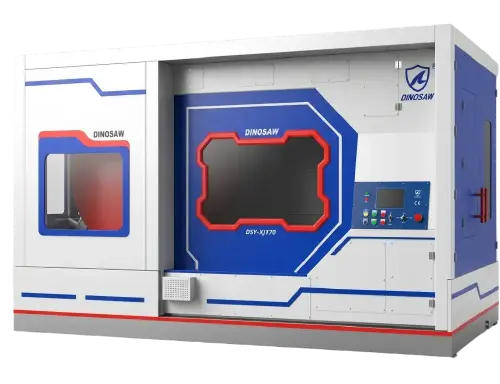
3 İstasyonlu Anahtar Teslim HatKöprü köşelendirme + çok bıçaklı dilimleme + tel ile slot ve oluk açma işlemleri
Projeye Özel MühendislikYerleşim, alan ve oluk mantığı katot blok programınıza göre tasarlanır
Eklemeye UygunDökümhane renovasyonunda mevcut karbon tesis ekipmanı ile donatılmıştır

Uygulanabilir Malzemeler

Katot karbon blokları, grafitlenmiş katot blokları ve karbon bazlı malzemeler

Sertifikalar & Referanslar

CE Sertifikalı · ISO 9001:2015 · Sektör Standardı Katılımcısı · 120+ Ülke & Bölge

Katot Blok İş Parçaları & Nihai İşleme Çıkışı

Katot karbon blokları ve grafitlenmiş iş parçaları için yapılandırılmıştır. Bu işleme hattı, manuel artık bırakma ve kanal açma değişkenliğini ortadan kaldırır, nihai blokları doğrudan alt hattaki entegrasyona hazır şekilde verir.

Gerçek İşleme Performansı & Temel Ölçütler

Katot karbon blok işleme hattı proje odaklı bir sistemdir, katalog makinası değildir: köprü kesme kareleme, çok bıçaklı dilimleme ve elmas tel kanal açma tek hat olarak dengelenir; toz yönetimi ve fabrika entegrasyonu, elektroliz atölyesinin gerçek işlemlerine göre tasarlanır.

3 İstasyon

Birleşik İşleme Lojikleri

Kareleme için köprü kesme, hız bazlı dilimleme için çok bıçaklı istasyon, dar kanal ve oluklar için elmas tel — her geometri en uygun kesim yöntemiyle işlenir.

Projeye Özel Yerleşim

Tesis Bazında Mühendislik

Hat, gelen blok boyutu, kanal düzeni ve fabrika lojistiği temelinde tasarlanır — hiçbir standart makina tüm karbon tesislerine uymaz, bu nedenle her hat projeye özel tasarlanır.

Dengeli

İstasyon Bazlı Hat Tasarımı

Hat kapasitesi mühendislikte istasyon bazında dengelenir; böylece herhangi bir istasyon tüm akışı kısıtlayacak şekilde ölçeklenmez — darboğaz sorusu üretim öncesi kağıt üstünde çözülür.

Entegre

Karbon Tozu Kontrolü

Çekiş ve çevreleme, proje aşamasından itibaren her bir kesim istasyonunda tasarlanır — karbon tesislerinde sağlık, temizlik ve elektrik güvenliği gerekliliği olarak sonradan değil, baştan mühendislikle sağlanır.

Uygulanabilir malzemeler: Katot karbon blokları, grafitleştirilmiş katot blokları ve karbon bazlı malzemeler.

Tipik uygulamalar: Alüminyum ergitme tesisi pota astarı hazırlığı — gelen katot bloklarının pota montajı öncesi köşe alma, dilimleme ve kanal/yarık işleme işlemleri ile mevcut karbon tesislerinde gerçekleştirilen revizyon entegrasyon projeleri.

Hat kapasitesi ve çevrim süreleri, blok ölçüsü ve yerleşim incelemesinden sonra projeye özel olarak tasarlanır.

Katot Karbon Blok İşleme Hattı Teknik Özellikleri

İşleme hattı, projeye özel olarak mühendislik uygulanan bir sistemdir: istasyon sayısı, kesim zarfı, bağlama tertibatı ve malzeme akışı, gelen blok ölçüleri, kanal desenleri, tesis yerleşimi ve mevcut ekipman değerlendirilerek belirlenir. Köprü Kesme Makinesi, çok bıçaklı ve tel kesme istasyonları, hat içi taşıma ve toz kontrolüyle birleşir — teklif, saha keşfinden sonra oluşturulur, sabit bir teknik şarta dayanmaz.

Katot karbon blok projelerinde başarı genellikle proses uyumunda kazanılır veya kaybedilir; sabit bir boyut-güç tablosunda değil. Bu nedenle, hat teknik standartlar ve özel yapılandırma kapsamı üzerinden netleştirilir.

Teknik Standartlar

Koordine çoklu istasyonlu operasyon için ağ tabanlı PLC kontrolü
Blok tespiti ve pozisyon ayarı için ölçüm geri bildirimi
Kesim öncesi hidrolik hizalama ve sıkıştırma
Kanal ve serbest bırakma kesimi gereksinimlerine göre köprü kesme, çok bıçaklı ve tel kesme aşamaları
Ölçülen blok verisine dayalı otomatik pozisyon düzeltme
Karbon ve grafit işleme ortamları için toz korumalı elektrik tasarımı
Acil durdurma, koruma ve tel kopma alarmı/durdurma koruması
Hattın kararlı çalışması, bakım erişimi ve atölye entegrasyonuna odaklanan hat tasarımı

Özel Yapılandırma Kapsamı

Blok boyut aralığı ve geometrisi
Kanal adedi, kanal konumu ve kanal düzeni
Vardiya veya gün başı hedef kapasite
Yükleme, transfer, döndürme ve çevirme yapılandırması
Artık toplama ve boşaltma yöntemi
Toz tahliyesi ve kapalı çevre stratejisi
Besleme ve çıkış yönü
Mevcut hat bağlantı yüksekliği ve arayüzü
Tercih edilen elektrik, hidrolik ve kontrol markaları

Çekirdek Teknoloji ve Hat Yapısı

Katot blok işleme hattının arkasındaki dört mühendislik kararı. Hat diyagramındaki numaralı noktalar aşağıdaki sistemlere karşılık gelmektedir.

Alüminyum Ergitme Tesisleri İçin Katot Karbon Blok İşleme Hattı - Dinosaw Machine

Katot Blok İşleme Akış Şeması

Bir hat çevrimi dört adımda ilerler: gelen katot blokları köprü kesme makinasında köşe alma için hazırlanır, bölümler çok bıçaklı istasyonda dilimlenir, tel kesme makinasında pota astarı yerleşimine göre kanal ve yarıklar işlenir, ardından bitmiş bloklar pota astarı için çıkışa yönlendirilir — her istasyonda toz kontrol altında tutulur.

01

Birleşik İstasyon Lojikleri

Her istasyon, en iyi işlediği geometrileri keser: köprü kesme gelen blokları kareler, çok bıçaklı istasyon kesitleri hızla dilimler, tel kesme makinesi ise kanal ve oluk açar — tek makinanın tüm operasyonları zayıflatmasındansa, tek dengeli akış sağlanır.

02

Blok Ailesi Varyasyon Yönetimi

Mühendislik modeli, gelen blok ailesi, boyut aralığı ve kanal düzenini hesaba katar: aparat ve işleme hacmi, tedarikçi ve kampanya değişkenliğini karşılar, bu sayede kanal konumları boyut yayılımı boyunca hassasiyetini korur ve ailenin dışındaki bloklar ret edilmez.

03

Modernizasyon Entegrasyonu

Modernizasyon projeleri, hattı mevcut işleme tesisine bağlar: istasyonlar mevcut malzeme akışına entegre edilir; böylece elektroliz tesisi, çalışan karbon tesisini yıkmadan kapasite ekler.

04

Karbon Tozu İzolasyonu

Karbon tozu iletken, aşındırıcı ve solunum açısından tehlikelidir: Her kesim istasyonunda tahliye ve izolasyon uygulanır — elektrikli ekipmanları, temizliği ve iş ortamını daha ilk günden korur.

05

Proje Mühendislik Modeli

Bu sabit bir katalog makinası değildir: Blok boyutu, kanal düzeni, hedef kampanya miktarı, fabrika alanı ve mevcut varlıklar nihai hattı belirler. Teklif sizin verilerinizle başlar, hat üretim öncesi bunlara göre doğrulanır.

06

Potlining Odaklı Akış

Hat, potlining başladığı yerde biter: Nihai bloklar, pota montajında tüketime hazır durumda çıkar; karbon tesisi ile potroom arasındaki malzeme akışı da hat lojikine dahildir.

Katot Blok Üretimi İçin Anahtar Teslim İşleme Hattı ve Tekil Makineler Karşılaştırması

Alüminyum ergitme tesisi karbon tesisleri için üretim modeli karşılaştırması.

Katot Blok Üretimi İçin Anahtar Teslim İşleme Hattı ve Tekil Makineler Karşılaştırması
Bağımsız MakinelerVSİşleme Hattı
Tüm işlemler tek makine ile gerçekleştirilirGeometri kapsamı✓ Her geometri için özel istasyon
Makineler ayrı ayrı boyutlandırılır, iş akışı sonradan belirlenirHat dengesi✓ Tüm istasyon kapasiteleri tek proje olarak dengelenir
Her blok grubu için manuel adaptasyonBoyut değişkenliği✓ Her blok grubu için fikstürler tasarlanır
Makine kabinleri sonradan eklenirToz kontrolü✓ Tüm hattı kapsayan muhafaza çözümü önceden planlanır
Montaj sonrası çözülürArayüzler✓ Mekanik/elektriksel arayüzler en baştan projelendirilir
Yeni ekipman izole olarak kurulurSonradan entegrasyon✓ Mevcut tesis varlıklarına göre yerleşim planlanır

Not: Konfigürasyonlar marka ve modele göre farklılık gösterebilir; gerçek performans ilgili makine, işlenen malzeme ve çalışma koşullarına bağlıdır.

Katot Blok Hattının Üreticisi

Dinosaw Machine, CNC taş işleme makinaları üreticisidir; uzmanlık alanı Elmas Tel Kesme Makinası ve CNC taş kesme ekipmanlarıdır. 20 yılı aşkın Ar-Ge ve üretim tecrübesine sahip olan Dinosaw Machine, CNC tel kesme makinası için T/CMES 41001-2025 gibi sektör standartları oluşturulmasına katkıda bulunmaktadır, 100'ün üzerinde teknik patente sahiptir ve ekipman ile teknik destek hizmetlerini 120'den fazla ülke ve bölgedeki müşterilere sunmaktadır. Üretim ve yönetim sistemleri ISO 9001, ISO 14001 ve ISO 45001 sertifikalarına sahiptir ve tüm makineler uluslararası pazarlar için CE uygunluğu ile donatılmıştır.

Dinosaw Machine CNC taş makinası üretim atölyesi
Dinosaw Machine Ar-Ge & ÜretimMekanik Tasarım · CNC Kontrol Geliştirme · Montaj · Test · Devreye Alma · Global Sevkiyat
Sektör Standardı Hazırlama

Dinosaw Machine, taş işleme makinaları için sektör standartlarının hazırlanmasına katkı sağlamaktadır; bu kapsamda CNC tel kesme makinaları için T/CMES 41001-2025 standardı başta olmak üzere çok telli testereler, kombine tel kesme makinaları ve beş eksenli köprü kesme ekipmanlarını kapsayan standartlar mevcuttur. Bu çalışmalar, şirketin makine tasarımı, üretim, test ve kalite kontrolündeki uzun vadeli tecrübesinin bir göstergesidir.

20+Yıllık Taş Makinası Ar-Ge & Üretim Tecrübesi
100+Teknik Patentler — Makina konstrüksiyonları, CNC kontrol, kesim sistemleri ve taş işleme teknolojilerini kapsar
120+Hizmet Verilen Ülke ve Bölgeler — Küresel ekipman, kurulum ve teknik destek hizmetleri

CE Uygunluğu & ISO Yönetim Sistemleri

CE: Taş kesme makinaları, 2006/42/EC Makine Direktifi ve ilgili EN standartlarına göre değerlendirilmiştir.
ISO: Yönetim sistemleri ISO 9001, ISO 14001 ve ISO 45001 sertifikalarına sahiptir.

Proje Gereksinimleri ve Satış Sonrası Destek

Dinosaw Machine hattı, ergitme tesisi verilerine uygun olarak projelendirir; kurulum, devreye alma ve dokümantasyon proje döngüsü kapsamında sunulur.

Yerleşim PlanıTesis özelliklerine göre tasarlanır

Teklif öncesi tesis etüdü ve malzeme akışı analizi yapılır.

Güç Beslemesiİstasyon adedine göre tasarlanır

Elektrik mühendisliği, proje aşamasında doğrulanır.

Toz KontrolüEntegre emiş sistemi

Karbon tozu kontrolü her istasyonda mühendislik çözümleriyle sağlanır.

01 · Sevkiyat Öncesi ve TeslimatMakine yapılandırması, paketleme ve taşıma gereksinimleri sevkiyat öncesinde belirlenir. Fabrika denetimi ile belgeler doğrulanır.
02 · Kurulum ve Devreye AlmaSahada altyapı ve temel kontrolü, makine yerleştirme, devreye alma ve kabul işlemleri gerçekleştirilir.
03 · Operatör EğitimiRutin CNC operasyonu ve bıçak, freze mili, soğutma ve yağlama günlük kontrollerini kapsayan uygulamalı eğitim sağlanır.
04 · Satış Sonrası DestekMakinenin kullanım ömrü boyunca uzaktan teknik destek, bakım danışmanlığı ve yedek parça koordinasyonu sağlanır.

Katot Karbon Blok İşleme Hattı SSS

Katot Blok Hattı Seçiminde Alıcıların Genellikle Onayladığı Noktalar

Katot karbon blok işleme hattı, katot bloklarını bir sonraki prosese hazırlamak için ölçüm, düzeltme, kanal açma, alt boşaltma kesimi, atık ayırma ve transfer işlemleriyle donatılmış özel bir üretim hattıdır.

  • Alüminyum ergitme tesislerinde katot blok hazırlık ve benzeri karbon ürün işleme projelerinde kullanılır.
  • Buradaki esas değer, yalnızca bir kesim değil, konumlandırma, işleme, boşaltma kesimi, atık yönetimi ve transfer adımlarının bütünleşmiş şekilde ilerlemesidir.
  • Alıcılar genellikle tek başına testere ile oluk tutarlılığı, atık boşaltma ve temizlik sağlanamadığında bu tip bir hat araştırmaya başlar.

Bağımsız bir kesme makinası yalnızca tek bir kesme işlemini gerçekleştirir. Ancak katot blok işleme hattı seçildiğinde, projede kanal yerleşiminden serbest kesime, hurda ayrımından transfer işlemlerine kadar tüm adımlar tek bir hat üzerinden yönetilebilir.

  • Tek bir makineyle, bir istasyon bir kesim işlemini tamamlar; geriye kalan yerleştirme ve taşıma sorunları daha sonra operatörler veya aşağıdaki istasyonlar tarafından çözülür.
  • Hatta ise ölçüm, sıkıştırma, pah kırma, kanal açma, serbest kesim ve transfer işlemleri koordine şekilde ilerler; bu sayede bir hata tüm hattı etkilemez.
  • Ekibinizde kanal düzeltme, manuel hurda alma, transfer uyumsuzluğu veya entegrasyon arayüzleri tartışılmaya başladıysa, genellikle bağımsız makine aşamasının dışına çıkılmıştır.

Katot karbon blokları, grafitlenmiş katot blokları ve alüminyum indirgeme hücresi projelerinde kullanılan benzer karbon bazlı ürünler için konfigüre edilebilir.

  • En ideal kullanım şekli, belirli geometrilere ve net proses zinciri gerekliliklerine sahip blok tipi iş parçalarıdır.
  • Tipik örnekler, pah kırma, kanal açma, serbest kesim veya transfer gerektiren katot karbon blokları, grafitlenmiş katot blokları ve benzeri karbon bloklardır.
  • Alıcı tarafından blok çizimi, kanal yerleşimi, boyut aralığı, malzeme durumu ve sonraki proses hedefi sağlanırsa, teklif çok daha net olur.

Katot blok projelerinde blok boyutu, kanal yerleşimi, hedef kapasite, fabrika yerleşimi, toz kontrol ihtiyaçları ve mevcut hatlarla entegrasyon gibi birçok parametre değişmektedir. Bu nedenle sabit bir standart tablo, gerçek üretim hattı gereksinimlerini çoğu zaman tam karşılamaz.

  • Projeye göre değişen tek unsur blok boyutu değil; aynı zamanda kanal adedi ve pozisyonu, hedef kapasite, yükleme yönü, transfer mantığı, toz kontrol uygulaması ve mevcut ekipmanlarla bağlantı da farklılık gösterir.
  • Sadece boyut ve güç tablosu, kanal hizalamasının korunup korunmayacağını, alt köprü serbest bırakmanın stabil olup olmayacağını, bitmiş bloğun sonraki hatta düzgün geçip geçmeyeceğini göstermez.
  • Bu nedenle bu hatların alıcıları, genellikle önce proses uyumu ve entegrasyon riskine odaklanır, standart bir makine modeline değil.

Hat, blok hatta girdikten sonra işleme pozisyonlarını düzeltmek için ölçüm geri bildirimi ve istasyon koordinasyonu kullanır.

  • İlk adım olarak, hatta giren her bloğun aynı olduğu varsayılmadan, gerçek blok durumu tespit edilir.
  • Hizalama, sıkıştırma ve pozisyon düzeltme tamamlandıktan sonra, sonraki istasyonlarda kanal kenarı kesimi ve serbest bırakma kesimi işlemleri gerçekleştirilir.
  • Bu yaklaşım, erken aşamadaki sapmaların düzeltme işleminin kanal açma, hurda serbest bırakma ve aşağı akış transferine kaymasını önlemeye yardımcı olur.

Her aşama farklı bir proses sorununu çözer ve tek bir kesim yöntemini her işi yapmaya zorlamak yerine birleştirmek genellikle daha pratiktir.

  • Köprü kesme makinesi istasyonları genellikle ana kenar düzeltme ve kaba hurda alma işlemlerini verimli bir şekilde gerçekleştirmek için kullanılır.
  • Çok bıçaklı kesim istasyonları, özellikle kanal kenarı işlemlerinde, seri boyunca tutarlılığın önemli olduğu tekrar eden hizalı kesimler için daha uygundur.
  • Tel kesme işlemi ise, alt köprü serbest bırakmanın daha kontrollü bir ayrımla yapılması gerektiği ve kaba kesimin kırık veya düzeltme riskini ileri istasyonlara taşıyabileceği durumlarda kritik hale gelmektedir.

Düzeltme işleri giderek artıyorsa ve artık yalnızca kesim adımında sorun yaşanmıyorsa mevcut yöntem gözden geçirilmelidir.

  • Sık karşılaşılan bir işaret, kesim sonrası kanal düzeltme ihtiyacının sürekli artmasıdır.
  • Bir diğeri ise, alt köprü serbest bırakma işleminin hâlâ büyük ölçüde manuel iş gücüne bağlı olması veya operatör müdahalelerine rağmen aşağı akış transferinin dengesizliğinin devam etmesidir.
  • Yeni kapasitenin mevcut atölyeye, transfer hattına ve toz kontrol koşullarına tüm hattı yeniden inşa etmeden entegre edilmesi gereken genişleme projeleri ise bunu gerektiren güçlü bir göstergedir.

Evet. Hat, transfer yüksekliği, hat yönü, mevcut alan ve mevcut kullanılan alt hat arayüz koşulları etrafında yapılandırılabilir.

  • Çoğunlukla önce giriş ve çıkış yönü, arayüz yüksekliği, mevcut atölye alanı, transfer güzergahı ve alt hat kabul durumu incelenir.
  • Mevcut sisteme eklemede yerleşim uyuşmazlığı, kesme kabiliyetinden daha fazla sorun yaratır.
  • Bu nedenle, uygulanabilir bir teklif yalnızca bıçak tipi veya motor gücünden ziyade, atölyeye uyum ve arayüz koşullarını baştan içermelidir.

Toz kontrolü; çekiş noktaları, koruma, pano sızdırmazlığı ve ana kesim istasyonları çevresinde projeye özel kabin yerleşimi ile sağlanabilir.

  • Odak; kesim, bırakma ve artık boşaltmanın yoğun olduğu alanlarda tozun yönetilmesidir.
  • Tipik önlemler; ana istasyonlara yakın çekiş noktaları, koruma ve kabin yerleşimi, sızdırmaz elektrik panoları ve toz farkındalığıyla yapılan istasyon aralığıdır.
  • Alıcılar bu konuyu erken gündeme alır, çünkü toz, ekipman güvenilirliği, operatör yükü ve atölye bütünleşmesi kadar çevresel kontrolü de etkiler.

Hattın baştan doğru yapılandırılıp yapılandırılamayacağını belirleyen iş parçası ve atölye bilgilerini hazırlayın.

  • En önemli girdiler blok çizimleri, boyut aralığı, oluk yerleşimi ve malzeme durumudur.
  • Alıcılar ayrıca hedef çıktı, mevcut darboğazlar ve hatta dahil edilmesi gereken işlemleri netleştirmelidir.
  • Yükleme yönü, mevcut alan, toz kontrol sınırlamaları ve mevcut hat arayüzleri gibi atölye bilgileri, teklifi genelden sürece özel hale getirir.

Çünkü üç farklı geometri tek bir makinede çakışır. Giriş bloklarının köşelendirilmesi sert bir köprü kesme makinesi ister; hızlı dilimleme için çok bıçaklı dilimleme gerekir; karbon bloğunda kanal ve oluk açmak ise tel kesme makinasının dar kerf ve esnek güzergâh avantajına dayanır. Tüm bu işlemlerin tek bir makinede yapılması durumunda bütün geometrilerde taviz verilmiş olur — yavaş köşelendirme, sınırlı dilimleme, hassas olmayan oluklar. Kombine hat, her işlem için uygun istasyon sağlar ve mühendislik aşamasında istasyonlar dengelenir. Böylece hat akışı planlanır, sonradan keşfedilmez. Binlerce bloklu bir dökümhanede kombine hattın verimliliği ve oluk hassasiyeti potlining kalitesini belirler; sadece tek makine karşılaştırması, ürünün aslında işlenmiş blok değil, sade bir kesim olduğu gerçeğini kaçırır.

Yedi veri seti mühendisliği başlatır: gelen blokların boyutları ve tedarikçilere ve kampanyalara göre değişim aralığı (uzunluk, genişlik, yükseklik ve farkları); blok tipine göre oluk ve kanal yerleşimleri (konum toleransları ve çizimler dahil); mevcut ve hedef üretim miktarları; blok teslimatından potline aktarımına kadar malzeme akışıyla birlikte tesis yerleşimi; entegre edilecek mevcut işleme ekipmanı; saha elektrik kapasitesi ve toz çıkarma altyapısı. Bunlarla birlikte Dinosaw Machine, istasyon konfigürasyonu, hat dengesi ve yerleşim için teklif tasarımını hazırlar — her mühendislik hattında uygulanan anket-odaklı model aynıdır. Bunlar olmadan, teklif çoğu zaman tesis keşfinden sonra değişen varsayımlar içerir.

Dinosaw Machine ile İletişime Geçin

Hat Mühendisliğine Başla

Zor ve kırılgan malzemeler için mükemmel kesme makinelerini ve çözümlerini mi arıyorsunuz?

Taş ocağı işletmeciliği, tezgah kesimi, beton ve sualtı boru hattı kesimi, paslanmaz çelik pas temizleme ve taşlama, lüks ince plak kesimi, akik ve değerli taş kesimi, grafit kesimi veya hatta bina yıkımı gibi konularda mı zorluk yaşıyorsunuz?

Sorunuzu bırakın, 12 saat içinde özel çözümlerimizle yanıt alacaksınız!

E-posta mı tercih ediyorsunuz?

Bize ayrıca şu adresten de ulaşabilirsiniz

gma@dinosawmachine.com
Katot Karbon Blok İşleme Hattı

Hangi malzemeler üzerinde çalışacaksınız? *

Adınız / Şirket Adınız? *

Telefon Numarası / E-posta Adresi? *

+86

Herhangi bir özel gereksiniminiz var mı?

Katot Blok Hattı Kılavuzları ve İlgili Makineler

Karbon blok işleme ve ergitme projelerine yönelik teknik kılavuzlar ve ilgili makinalar.

Kolay Çözüm Edinin

Online Sohbet
Ms.Lizzy

Merhaba, ben Lizzy, Dinosaw Machine'den (Robot Değil). Hangi makineyi (modeli) istiyorsunuz? Lütfen şimdi WhatsApp'tan bize ulaşın

WhatsApp'ta Şimdi Sohbet Et
Bize Ulaşın

Merhaba 👋 Size nasıl yardımcı olabiliriz?