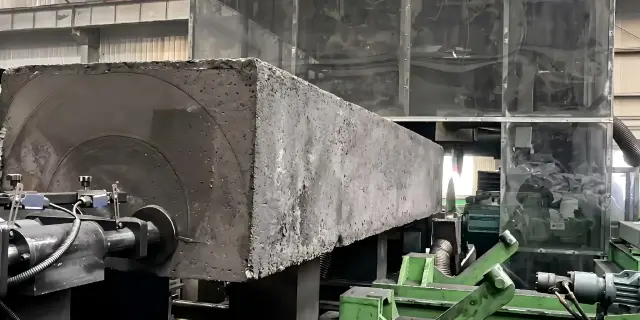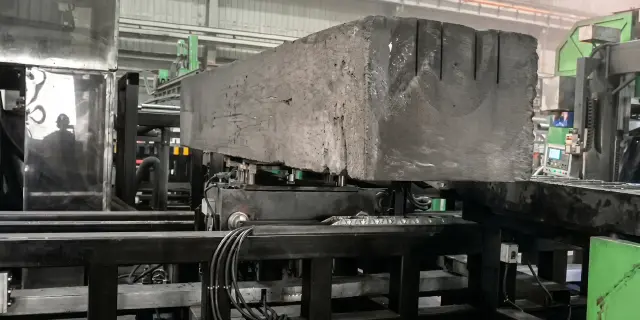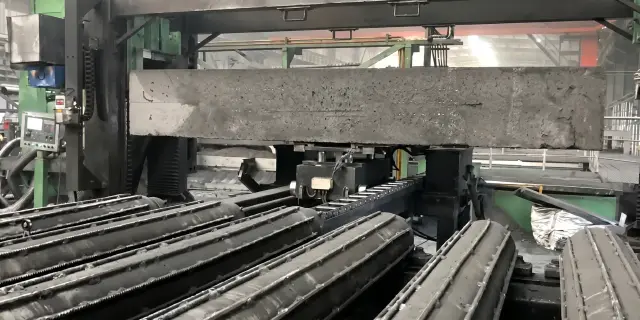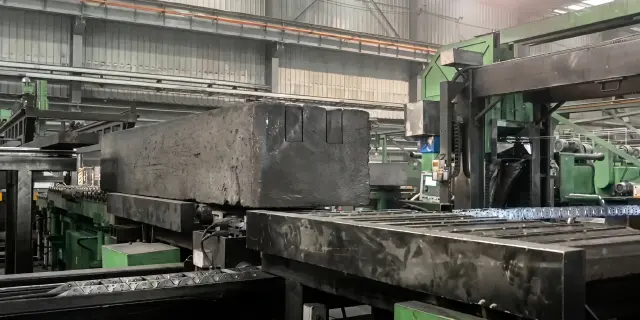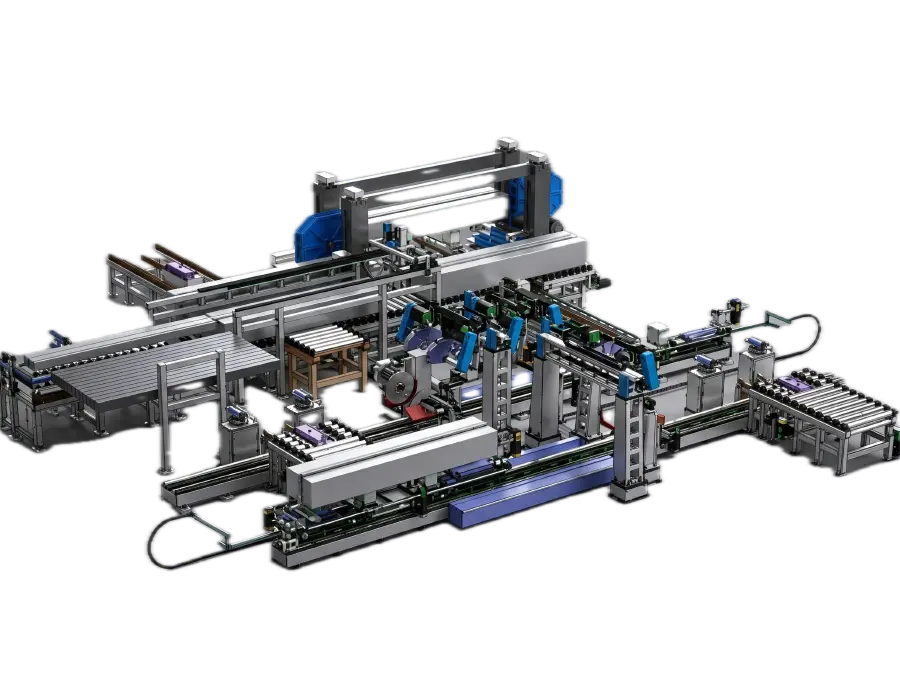
Linha de Usinagem de Bloco de Carbono para Cátodo

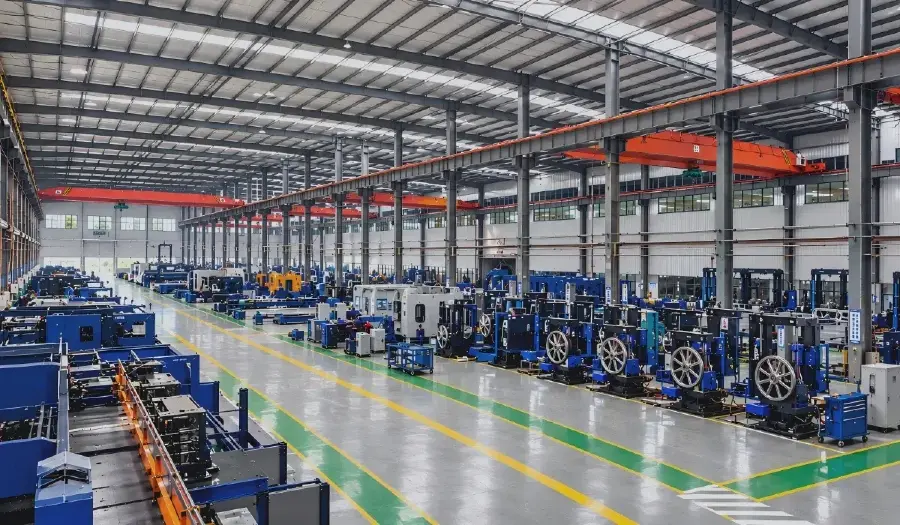
Projetada sob medida para refile, abertura de canais, corte de liberação inferior, separação de aparas e integração com linhas subsequentes em blocos de carbono para cátodo. No preparo do cátodo para fundição de alumínio, o corte é apenas a etapa visível. O verdadeiro custo geralmente aparece depois, quando a variação do bloco bruto altera a posição do canal, a liberação inferior fica instável, o descarte ainda exige manipulação manual e o transporte subsequente não se encaixa no próximo processo. A Dinosaw Machine projeta linhas de usinagem de bloco de carbono para cátodo exatamente para essas situações. Essa linha é configurada conforme as dimensões do seu bloco, layout de canais, produtividade desejada, requisitos de controle de poeira e integração com a oficina. Medição, posicionamento, refile, cortes múltiplos de canais, corte de liberação inferior, remoção de aparas e transferência são integrados em um fluxo coordenado, tornando o sistema mais adequado para novos projetos, modernização de linhas ou expansão de capacidade do que uma máquina de corte isolada.
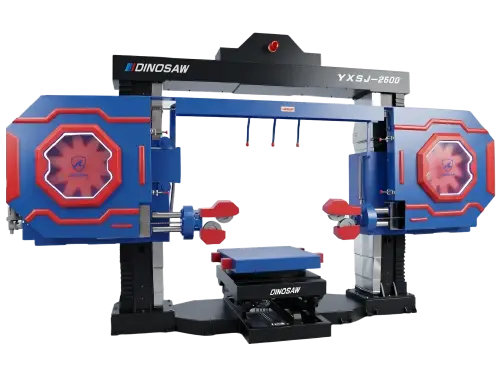
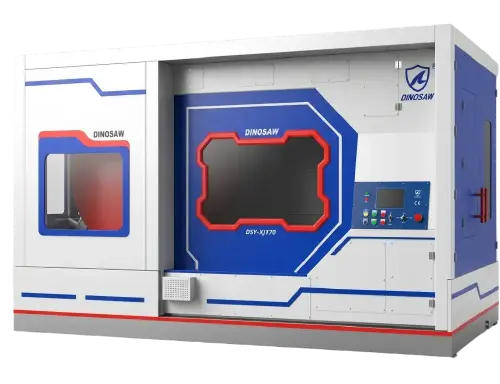
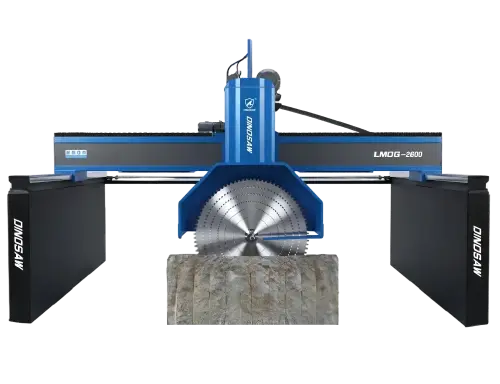
Linha Turn-Key de 3 EstaçõesEsquadrejamento em serra ponte + corte multilâminas + usinagem de canais/rasgos em serra de fio
Projeto Sob MedidaLayout, envelopes e lógica dos canais desenvolvidos conforme seu programa de blocos de cátodo
Pronta para RetrofitIntegra-se ao equipamento já existente na planta de carbono durante reformas da fundição

Materiais Aplicáveis

Blocos de carbono cátodo, blocos de cátodo grafitizado e materiais à base de carbono

Certificações & Credenciais

Certificado CE · ISO 9001:2015 · Participante da elaboração de normas do setor · 120+ países e regiões atendidos

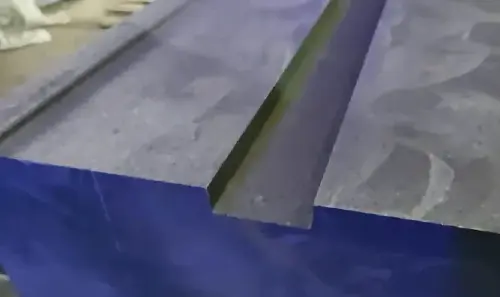
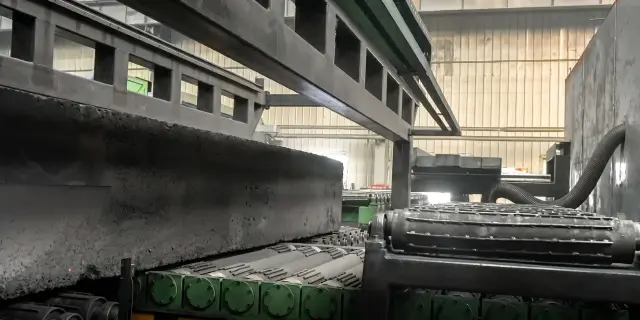
Blocos de Cátodo & Resultados de Usinagem Finalizados

Configurada para blocos de carbono de cátodo e peças grafitizadas. Esta linha elimina variações manuais de descarte e canais, oferecendo blocos acabados prontos para integração direta na etapa seguinte.

Desempenho Real de Usinagem & Métricas-Chave

A linha de usinagem de bloco de carbono para cátodo é um sistema projetado por projeto, não máquina de catálogo: esquadro com serra ponte, corte em múltiplas lâminas e canalização com fio diamantado se equilibram em uma linha, com contenção de poeira e integração à planta ajustados ao fluxo real do revestimento de cubas.

3 Estações

Lógica de Usinagem Combinada

Serra ponte para esquadro, estação multilâminas para cortes rápidos e fio diamantado para canais e ranhuras — cada geometria trabalhada com o método de corte mais adequado.

Layout Personalizado

Projetada para Cada Fundição

A linha atende às dimensões dos blocos de entrada, layouts de canais e logística da planta — nenhuma máquina padrão atende todas as fábricas de carbono; cada linha é criada conforme o projeto.

Balanceado

Dimensionamento Estação a Estação

A capacidade é balanceada entre estações durante o projeto, evitando que um só ponto limite o fluxo — o gargalo é identificado e resolvido em planta antes da fabricação.

Integrada

Controle do Pó de Carbono

Extração e contenção são projetadas para cada estação de corte desde a fase de projeto — um requisito fundamental de saúde, limpeza e segurança elétrica em plantas de carbono, inserido já no conceito, não como retrofit.

Materiais aplicáveis: Blocos de carbono catódico, blocos catódicos grafitados e materiais à base de carbono.

Aplicações típicas: Preparação de revestimento de cubas em fundições de alumínio — esquadrejamento, fatiamento e usinagem de slots/canais nos blocos catódicos recebidos antes da montagem das cubas, além de projetos de retrofit em plantas de carbono existentes.

A capacidade da linha e os tempos de ciclo são definidos para cada projeto após análise das dimensões dos blocos e do layout.

Especificações da Linha de Usinagem de Blocos de Carbono Catódico

A linha de usinagem é um sistema projetado por demanda: a quantidade de estações, envelopes de corte, design dos dispositivos e fluxo de materiais são definidos após análise das dimensões dos blocos recebidos, padrões de canais, layout da planta e equipamentos existentes. Serra ponte, estação multilâminas e estação de serra de fio se combinam com manuseio em linha e contenção de poeira — a proposta é baseada no levantamento técnico, não em uma especificação fixa.

Projetos de blocos de carbono para cátodo normalmente são definidos pela adequação ao processo, não por tabela fixa de tamanho e potência. Por isso, esta linha é especificada segundo normas técnicas e escopo de configuração sob medida.

Normas Técnicas

Controle em rede PLC para operação coordenada de múltiplas estações
Feedback de medição para detecção de blocos e ajuste de posição
Alinhamento e fixação hidráulica antes do corte
Serra ponte, multilâminas e serra de fio configuradas conforme as necessidades de canais e cortes de liberação
Correção automática de posição baseada em dados medidos
Projeto elétrico protegido contra poeira para ambientes de processamento de carbono e grafite
Parada de emergência, proteções e alarme/interrupção por rompimento de fio
Projeto da linha focado em estabilidade operacional, acesso para manutenção e integração ao layout da oficina

Escopo de Configuração Personalizada

Faixa e geometria de tamanho do bloco
Quantidade, posição e layout de canais
Meta de produção por turno ou dia
Configuração de carga, transferência, rotação e inversão
Coleta e descarte de aparas
Estratégia de extração e enclausuramento de poeira
Direção de entrada e saída do material
Altura e interface de conexão com linhas existentes
Marcas preferenciais para elétrica, hidráulica e controle

Tecnologia Central e Estrutura da Linha

Quatro decisões de engenharia estruturam a linha de usinagem de blocos catódicos. Os pontos numerados no diagrama da linha correspondem aos sistemas descritos abaixo.

Linha de Usinagem de Bloco Catódico para Fundição de Alumínio - Dinosaw Machine

Fluxo da Usinagem dos Blocos Catódicos

O ciclo da linha segue quatro etapas: os blocos catódicos entram na serra ponte para esquadrejamento, as seções são cortadas na estação multilâminas, a serra de fio executa canais e slots conforme o layout da cuba, e então os blocos finalizados saem para montagem — com captura de poeira em todas as estações.

01

Lógica Combinada de Estações

Cada estação executa o corte mais adequado: serra ponte esquadra os blocos, estação multilâminas faz seccionamento rápido, e serra de fio executa canais e ranhuras — obtendo um fluxo equilibrado em vez de uma só máquina realizar todas as etapas com concessões.

02

Gestão de Variação de Bloco

O projeto considera famílias de blocos, intervalos dimensionais e layouts de canais: fixações e janelas de usinagem acomodam variações de fornecedores e campanhas, mantendo precisão de canais mesmo com diferentes tamanhos, ao invés de rejeitar blocos fora do padrão.

03

Integração em Retrofit

Projetos de reforma conectam a linha a equipamentos existentes: estações se integram ao fluxo já instalado, permitindo ampliar a capacidade sem paralisar a planta de carbono em operação.

04

Contenção de Poeira de Carbono

Poeira de carbono é condutiva, abrasiva e prejudica a saúde: extração e contenção são projetadas em cada estação de corte — protegendo equipamentos elétricos, ambiente de trabalho e limpeza desde o primeiro dia.

05

Modelo de Engenharia por Projeto

Não se trata de máquina de catálogo: dimensões, layout de canais, volume de campanha, espaço e ativos existentes definem a linha. A proposta parte dos seus dados, e a linha é validada antes da fabricação.

06

Fluxo Otimizado para Revestimento de Cubas

A linha termina onde inicia o revestimento das cubas: blocos acabados são entregues prontos para montagem e o fluxo de materiais entre planta de carbono e potroom é parte da lógica do sistema.

Linha de Usinagem Turnkey vs. Máquinas Individuais na Produção de Blocos Catódicos

Comparativo entre modelos de produção em plantas de carbono para fundições de alumínio.

Linha de Usinagem Turnkey vs. Máquinas Individuais na Produção de Blocos Catódicos
Máquinas IndependentesVSLinha de Usinagem
Uma máquina realiza todas as operaçõesCobertura geométrica✓ Estação dedicada para cada geometria
Máquinas dimensionadas separadamente, fluxo definido depoisBalanceamento da linha✓ Capacidades das estações balanceadas como um único projeto
Adaptação manual para cada família de blocosVariação de dimensões✓ Dispositivos projetados para cada família de blocos
Fechamentos individuais por máquina instalados depoisControle de poeira✓ Contenção projetada para toda a linha
Resolvido apenas após instalaçãoInterfaces✓ Interfaces mecânicas/elétricas projetadas desde o início
Novos equipamentos isoladosCoordenação de retrofit✓ Layout planejado em torno dos ativos existentes da planta

Nota Técnica: as configurações variam conforme marca e modelo; o desempenho real depende da máquina, material e condições de trabalho específicas.

Fabricante Especialista por Trás da Linha de Bloco Catódico

Dinosaw Machine é uma fabricante de máquinas CNC para processamento de pedra, especializada em Serra de fio e equipamentos de corte CNC para pedra. Com mais de 20 anos de experiência em P&D e fabricação, a Dinosaw Machine contribui para normas do setor, incluindo a T/CMES 41001-2025 para Serra de fio CNC, possui mais de 100 patentes técnicas e fornece equipamentos e suporte técnico para clientes em mais de 120 países e regiões. Seus sistemas de fabricação e gestão são certificados pelas normas ISO 9001, ISO 14001 e ISO 45001, e as máquinas seguem as exigências CE para o mercado internacional.

Oficina de fabricação de máquinas CNC para pedra da Dinosaw Machine
Dinosaw Machine | P&D & FabricaçãoProjeto Mecânico · Desenvolvimento de Controle CNC · Montagem · Testes · Comissionamento · Entrega Global
Elaboração de Normas do Setor

A Dinosaw Machine contribui para normas do setor de máquinas para pedra, abrangendo a T/CMES 41001-2025 para Serra de fio CNC, além de padrões para multifios, máquinas combinadas de fio e equipamentos de corte ponte de cinco eixos. Este trabalho reflete o compromisso de longo prazo da empresa com projeto, fabricação, testes e controle de qualidade de máquinas.

20+Anos de experiência em P&D e fabricação de máquinas para pedra
100+Patentes técnicas — Inclui estruturas de máquinas, controle CNC, sistemas de corte e tecnologias de processamento de pedra
120+Países e regiões atendidos — Equipamentos, instalação e suporte técnico em todo o mundo

Conformidade CE & Sistemas de Gestão ISO

CE: Máquinas de corte de pedra avaliadas conforme a Diretiva de Máquinas 2006/42/EC e normas EN relevantes.
ISO: Sistemas de gestão certificados ISO 9001, ISO 14001 e ISO 45001.

Requisitos do Projeto e Suporte Pós-venda

Dinosaw Machine projeta a linha a partir dos dados da fundição, incluindo instalação, comissionamento e documentação em todas as etapas do projeto.

LayoutProjetado para cada planta

Vistoria do local e estudo do fluxo de materiais antes da proposta.

Fornecimento de EnergiaProjetado conforme número de estações

Projeto elétrico validado durante a engenharia do projeto.

Controle de PóExtração integrada

Contenção de pó de carbono projetada em cada estação.

01 · Pré-embarque & EntregaConfiguração do equipamento, embalagem e requisitos logísticos confirmados antes do embarque, com inspeção fabril e documentos verificados.
02 · Instalação & ComissionamentoConferência de utilidades e fundações no local, posicionamento do equipamento, comissionamento e aceitação.
03 · Treinamento de OperadoresTreinamento prático abrangendo operação CNC de rotina e verificação diária de discos, mandris, refrigeração e lubrificação.
04 · Suporte Pós-vendaAssistência técnica remota, suporte à manutenção e coordenação de peças sobressalentes durante toda a vida útil da máquina.

Perguntas Frequentes sobre Linha de Usinagem de Bloco Catódico

O que compradores normalmente precisam confirmar antes de especificar uma linha de bloco para cátodo

Uma linha de usinagem de blocos de carbono catódico é uma solução personalizada que prepara blocos catódicos para a próxima etapa, por meio de medições, aparos, usinagem de ranhuras, cortes de liberação inferior, separação de refugos e transferência.

  • Principalmente utilizada na preparação de blocos catódicos para fundições de alumínio e projetos similares de usinagem de produtos de carbono.
  • O diferencial está não apenas no corte, mas no fluxo interligado que conecta medição, usinagem, corte de liberação, gestão de refugos e transferência.
  • Empresas geralmente buscam esse tipo de linha quando uma serra individual já não garante qualidade nas ranhuras, liberação eficiente dos refugos ou fluxo limpo para a próxima etapa.

Uma máquina de corte avulsa executa apenas um tipo de corte por vez. Já uma linha de usinagem para blocos de cátodo é a melhor solução quando o projeto precisa controlar, na mesma sequência, o layout dos canais, cortes de liberação, separação de refugos e transferência.

  • Ao utilizar uma máquina individual, uma estação faz apenas um corte, ficando os demais posicionamentos ou manuseios a cargo dos operadores ou etapas seguintes.
  • Na linha integrada, medições, fixações, desbastes, canaletas, cortes e transferências são sincronizados, evitando a propagação de erros entre etapas.
  • Se sua equipe já debate correção de canais, lançamento manual do refugo, desencontro de transferências ou adaptação de interfaces, isso normalmente já ultrapassa o escopo de uma máquina avulsa.

Esta linha pode ser configurada para blocos de cátodo de carbono, blocos de cátodo grafitizados e outros blocos de carbono utilizados em projetos de células de redução de alumínio.

  • Indicada para peças no formato bloco, com geometria definida e requisitos claros de sequência de processos.
  • Exemplos típicos: blocos de cátodo de carbono, blocos de cátodo grafitizados e similares que precisam de desbaste, canaleta, corte de liberação ou transferência antes da etapa seguinte.
  • A proposta técnica fica muito mais precisa quando o comprador fornece o desenho do bloco, layout de canais, faixa de medidas, especificação do material e objetivo do processo subsequente.

Projetos com blocos de cátodo variam em tamanho, desenho de canais, meta de produção, layout da planta, demandas de controle de pó e integração com linhas existentes, dificultando a aplicação de uma tabela padrão ao fluxo produtivo real.

  • O que muda de projeto para projeto não é apenas o tamanho do bloco, mas também quantidade e posição dos canais, meta de produção, sentido de carga, lógica de transferência, controle de poeira e conexão com equipamentos já existentes.
  • Tabelas de potência e dimensões não informam se as canaletas ficarão alinhadas, se a liberação do fundo será estável ou se o bloco acabado seguirá limpo para o próximo processo.
  • Por isso, quem adquire esse tipo de linha costuma priorizar aderência ao processo e risco de integração, mais do que um modelo padronizado.

A linha utiliza feedback de medição e coordenação entre estações para corrigir as posições de processamento após o bloco entrar na linha.

  • O primeiro passo é detectar as condições reais do bloco em vez de assumir que todos os blocos recebidos são iguais.
  • Em seguida, o alinhamento, fixação e correção de posição são concluídos antes que as próximas estações assumam o corte lateral do rebaixo e as tarefas de soltura de aparas.
  • Isso evita que variações iniciais transfiram o trabalho de correção para as etapas de canalização, soltura de resíduos e transferência a jusante.

Cada etapa resolve um desafio específico do processo, então combiná-las torna-se mais eficiente do que tentar obrigar um único método de corte a executar todas as funções.

  • Estações de serra ponte geralmente realizam o corte das laterais e remoção de material excedente com alta eficiência.
  • Estações de corte multilâminas são ideais para cortes repetitivos e alinhados, como no processamento lateral de canais, onde a consistência entre lotes é fundamental.
  • O corte com serra de fio se torna essencial em situações que exigem separação controlada na soltura inferior da ponte, ou quando cortes mais agressivos aumentariam o risco de quebra ou a necessidade de correção a jusante.

É hora de reavaliar o método usado quando o volume de retrabalho continua crescendo e o corte deixa de ser o único elo problemático da rota.

  • Um sinal comum é o aumento constante das correções de canais após o corte.
  • Outro é a liberação inferior da ponte ainda depender muito de trabalho manual ou a transferência a jusante continuar instável mesmo após repetidos ajustes do operador.
  • Projetos de expansão também são um forte indicativo, pois ampliar a capacidade deve se ajustar ao layout, fluxo e sistema de extração de pó da planta existente, sem necessidade de reconstruir toda a linha.

Sim. A linha pode ser configurada conforme altura de transferência, direção do fluxo, espaço disponível e interfaces de downstream já existentes.

  • Normalmente, avaliamos primeiro a direção de entrada e saída, altura das interfaces, espaço útil, trajeto de transferência e condição de aceitação downstream.
  • Em serviços de retrofit, a falta de compatibilidade do layout gera mais problemas do que a própria capacidade de corte.
  • Por isso, qualquer proposta prática deve tratar adequação ao galpão e às interfaces desde o início, e não apenas tipo de lâmina ou potência do motor.

O controle do pó pode incluir pontos de extração, enclausuramento, vedação de painéis elétricos e layouts de proteção específicos para cada estação de corte principal.

  • O foco é controlar o pó onde estão concentrados corte, soltura e descarga de resíduos.
  • Medidas usuais incluem pontos de extração próximos às principais estações, proteção e enclausuramento, vedação de painéis elétricos e espaçamento pensado para minimizar pó entre áreas.
  • Os compradores normalmente trazem esta pauta logo no início, pois o pó de carbono impacta tanto a confiabilidade do equipamento, o esforço operacional e a integração fabril quanto a questão ambiental.

Prepare os dados do bloco e do galpão que permitem definir corretamente a configuração ideal da linha desde o início.

  • Os insumos principais são: desenhos do bloco, faixa dimensional, layout de canais e estado do material.
  • Vale a pena definir também meta de produção, gargalos atuais e quais operações farão parte da linha.
  • Informações da planta como direção de entrada, espaço livre, restrições de pó e as interfaces já existentes tornam a proposta adaptada ao seu processo.

Porque cada uma das três geometrias exige características opostas em uma única máquina. O esquadrejamento do bloco requer uma serra ponte rígida; para o corte em seção, é preciso o aumento de produtividade da multilâminas; já canais e rasgos em carbono exigem a precisão e flexibilidade da serra de fio. Obrigar uma mesma máquina a executar as três funções leva a concessões em cada etapa — cortes lentos, limitação de quantidade e baixo controle nos canais. A linha combinada garante uma estação dedicada para cada operação e equilibra as capacidades durante o projeto, permitindo um fluxo planejado, não apenas descoberto no uso. Para fundições que processam milhares de blocos por safra, a precisão dos canais e a produtividade da linha definida impactam diretamente a qualidade do revestimento de cubas. Comparar com máquinas isoladas ignora que o produto final é um bloco usinado — não apenas um corte simples.

Sete conjuntos de dados norteiam o projeto: dimensões do bloco na entrada e suas variações (comprimento, largura, altura e quanto variam entre fornecedores e campanhas); layout dos rasgos e canais por tipo de bloco, incluindo tolerâncias de posição e desenhos; volumes atuais e meta de produção por safra; layout da planta detalhando o fluxo do material, desde a entrega até o repasse para a cuba; máquinas existentes para integração; capacidade de energia do local e infraestrutura de extração de pó. Com esses insumos, a Dinosaw projeta disposição das estações, balanceamento de linha e layout no formato de proposta — aplicando sempre o modelo de levantamento inicial como em qualquer linha de engenharia. Sem isso, a proposta partirá de suposições que acabam sendo revistas após a vistoria técnica.

Contato Dinosaw Machine

Comece a Engenharia da Linha

Sua empresa busca máquinas de corte ou soluções de processamento ideais para materiais duros e frágeis?

Enfrenta desafios em extração de pedras, corte de bancadas, corte de concreto ou tubulações submersas, remoção de ferrugem em aço inox, polimento, corte de porcelanato, ágata, pedras preciosas, grafite ou desmontagem de edifícios?

Envie sua solicitação e receba uma resposta personalizada em até 12 horas!

Prefere email?

Você também pode nos contatar em

gma@dinosawmachine.com
Linha de Usinagem de Bloco de Carbono para Cátodo

Com quais materiais você irá trabalhar? *

Seu Nome / Nome da Empresa? *

Número de Telefone / Email? *

+86

Quais requisitos específicos você necessita?

Guias da Linha de Bloco Catódico & Máquinas Relacionadas

Guias técnicos e máquinas relacionadas para usinagem de blocos de carbono e projetos de fundição.

Receba uma Solução Fácil

Atendimento Online
Sra. Lizzy

Olá, aqui é a Lizzy da Dinosaw Machine (não sou um robô). Qual máquina (modelo) você procura? Fale conosco agora pelo WhatsApp

Falar no WhatsApp
Fale Conosco

Olá 👋 Como podemos ajudar?