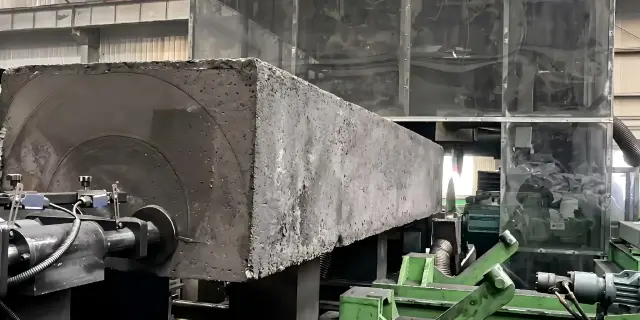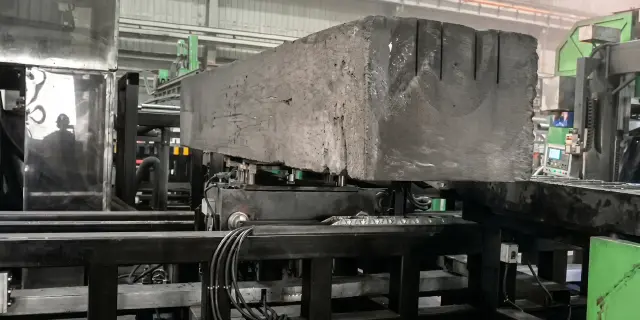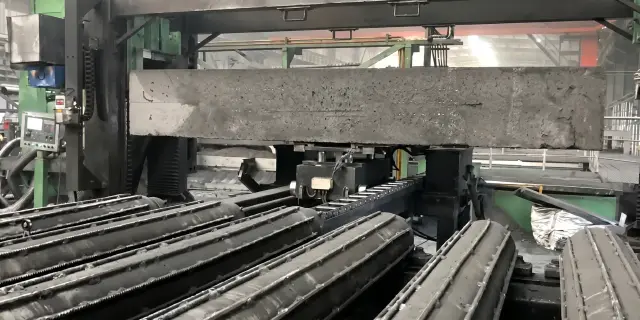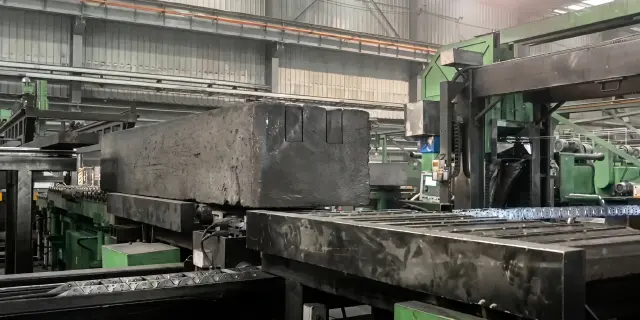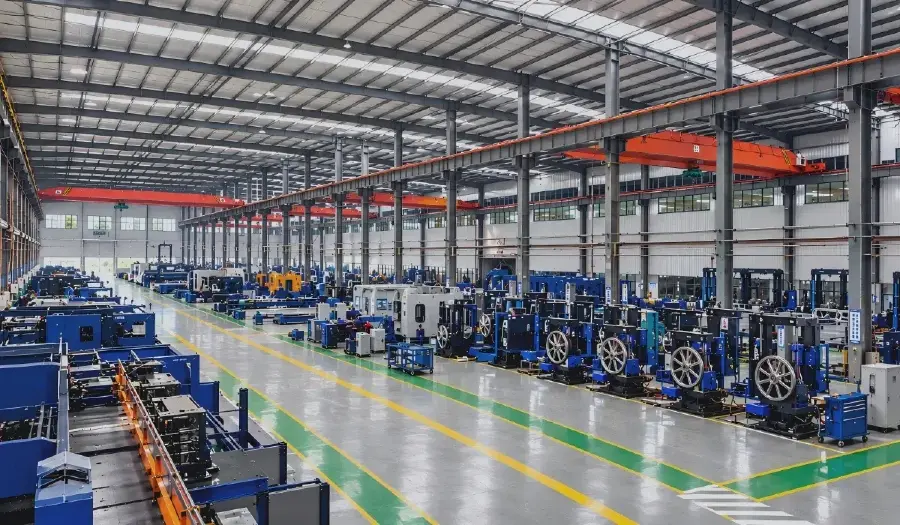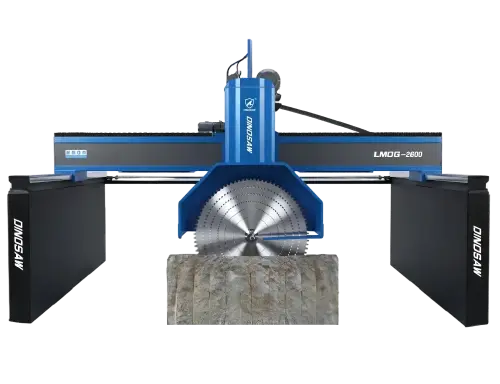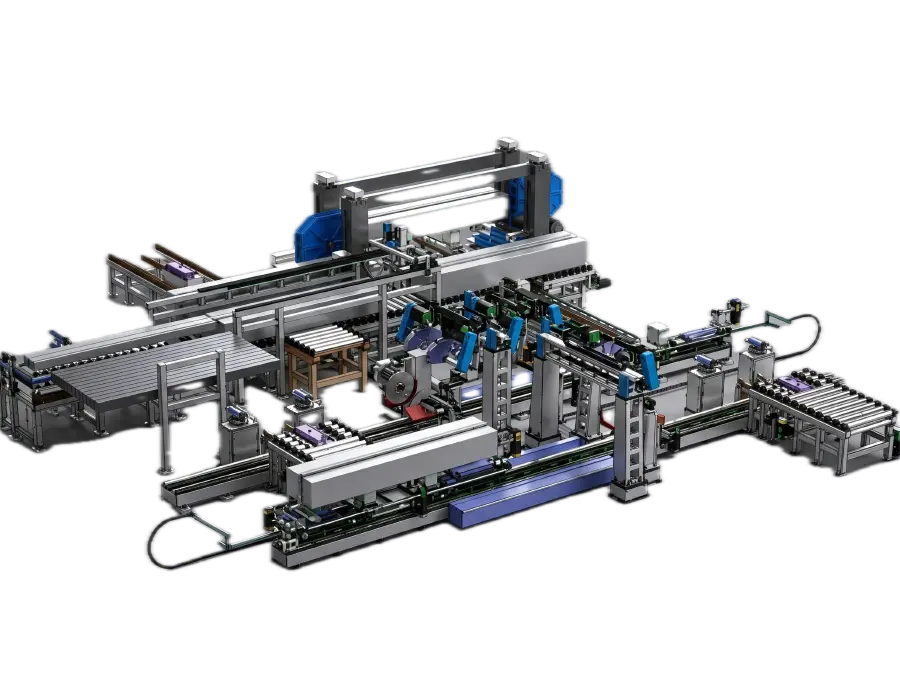
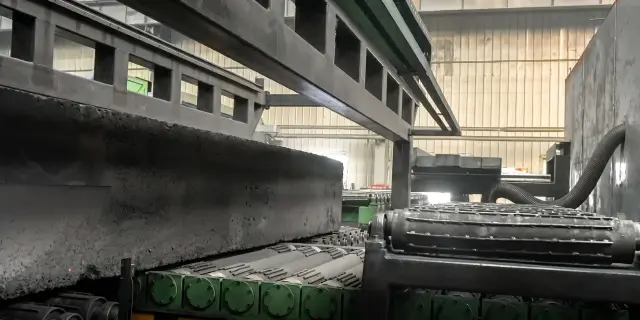
Línea de mecanizado de bloques de carbono catódico

Se ha diseñado a medida para el recorte, mecanizado de ranuras, corte de liberación inferior, separación de recortes y la integración con líneas descendentes de bloques de carbono catódico. En la preparación de cátodos para electrólisis de aluminio, el corte es sólo el paso visible. El verdadero coste suele surgir más tarde, cuando la variación en el bloque en bruto desajusta la posición de la ranura, la liberación inferior pierde estabilidad, los recortes precisan manejo manual y la transferencia aguas abajo deja de coincidir con el siguiente proceso. Dinosaw Machine configura líneas de mecanizado de bloques de carbono catódico precisamente para estas condiciones reales. Esta línea se configura en función del tamaño de sus bloques, el diseño de ranuras, el rendimiento objetivo, los requisitos de control de polvo y la interfaz de taller. Se combinan medición, posicionamiento, recorte, mecanizado de ranuras múltiples, corte de liberación inferior, evacuación de recortes y transferencia en un flujo coordinado, lo que la convierte en una solución más idónea para proyectos nuevos, adaptación de líneas existentes y ampliación de capacidad, en comparación con una máquina de corte independiente.
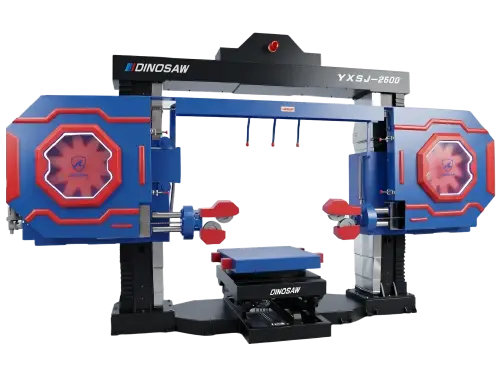
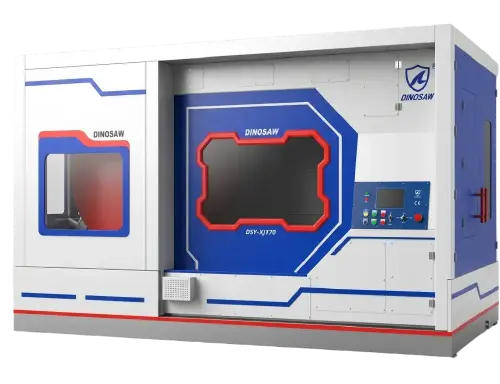
Línea integral de 3 estacionesEscuadrado con puente + seccionado multilámina + mecanizado de ranuras/rebajes con sierra de hilo
Ingeniería a medidaDistribución, envolventes y lógica de ranurado diseñadas en función de su programa de bloques catódicos
Preparada para modernizaciónSe integra con equipos existentes en planta de carbono durante paradas de horno

Materiales compatibles

Bloques catódicos de carbono, bloques catódicos grafitados y materiales a base de carbono

Certificaciones y acreditaciones

Certificación CE · ISO 9001:2015 · Participante en redacción de normas sectoriales · Más de 120 países y regiones atendidos

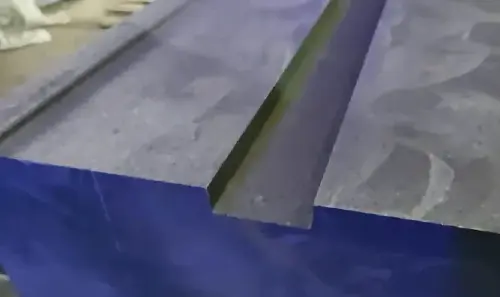
Piezas de bloques catódicos y mecanizado finalizado

Configurada para bloques de carbono catódico y piezas grafitizadas. Esta línea elimina la liberación manual de recortes y variaciones en el ranurado, entregando bloques finales listos para integración aguas abajo.

Rendimiento real de mecanizado y métricas clave

La línea de mecanizado de bloques de carbono catódico es un sistema de ingeniería por proyecto, no una máquina de catálogo: el escuadrado con cortadora puente, la sección por multiláminas y el ranurado con hilo diamantado se coordinan como una sola línea, con control de polvo e integración a la fábrica según el flujo real de revestimiento de cubas.

3 estaciones

Lógica combinada de mecanizado

El escuadrado se realiza con cortadora puente, el rebanado por tasa en estación multilámina y ranuras/estrías con hilo diamantado: cada geometría se asigna al método de corte más apropiado.

Disposición a medida

Ingeniería adaptada a cada planta

La línea se configura en función de las dimensiones de los bloques, el diseño de ranuras y la logística interna de planta: no existe una máquina estándar para toda fábrica de carbono, cada línea se desarrolla por proyecto.

Balanceada

Diseño estación por estación

La capacidad se equilibra durante la ingeniería estación por estación, evitando que un solo puesto limite el flujo global: el cuello de botella se resuelve sobre plano antes de la fabricación.

Integrada

Control de polvo de carbono

La extracción y el confinamiento se integran en cada punto de corte desde la etapa de ingeniería del proyecto — un requisito de seguridad, limpieza y protección eléctrica en plantas de carbono, concebido de origen y no como añadido posterior.

Materiales aplicables: Bloques de carbono para cátodo, bloques de cátodo grafitados y materiales a base de carbono.

Aplicaciones típicas: Preparación de revestimiento para celdas de electrólisis de aluminio — escuadrado, seccionado y mecanizado de ranuras o acanaladuras en los bloques de cátodo previo al ensamblaje, así como integración en proyectos de modernización en plantas de carbono existentes.

La capacidad de la línea y los tiempos de ciclo se definen por proyecto tras el análisis dimensional y disposición de los bloques.

Especificaciones de la línea de mecanizado de bloques de carbono para cátodo

La línea de mecanizado se configura por proyecto: el número de estaciones, las áreas de corte, el diseño de utillajes y el flujo de material se determinan luego de revisar las dimensiones de los bloques entrantes, los patrones de ranurado, la disposición de la planta y la maquinaria existente. Estaciones de disco puente, multilámina y sierra de hilo se integran con manipulación automática y control de polvo en línea — la propuesta se ajusta al estudio técnico, no existe una especificación fija.

Los proyectos de bloques de carbono catódico suelen definirse por su encaje en el proceso, no por una simple tabla de tamaño y potencia. Por ello, esta línea se especifica según normas técnicas y configuración personalizada.

Normas técnicas

Control en red PLC para operación coordinada multisector
Retroalimentación de medición para detección y ajuste de posición de bloques
Alineación hidráulica y sujeción antes del corte
Etapas de cortadora puente, multilámina y sierra de hilo, configuradas según requisitos de ranura y corte de liberación
Corrección automática de posición basada en la medición de cada bloque
Diseño eléctrico protegido contra polvo para ambientes de proceso de carbono y grafito
Paro de emergencia, protecciones y alarma/paro por rotura de hilo
El diseño prioriza operación estable, acceso a mantenimiento e integración en planta

Especificación personalizada

Rango y geometría de bloques
Cantidad, ubicación y diseño de ranuras
Rendimiento por turno o por día
Configuración de carga, transferencia, rotación y volteo
Método de recogida y descarga de recortes
Estrategia de extracción y contención de polvo
Dirección de entrada y salida de material
Altura y conexión con líneas existentes
Marcas eléctricas, hidráulicas y de control preferidas

Tecnología principal y estructura de la línea

Cuatro determinaciones de ingeniería que sustentan la línea de mecanizado de bloques de cátodo. Los puntos numerados en el diagrama de la línea corresponden a los sistemas detallados abajo.

Línea de mecanizado de bloques de carbono para cátodo en plantas de aluminio - Dinosaw Machine

Flujo de trabajo en el mecanizado de bloques de cátodo

El ciclo de una línea comprende cuatro etapas: los bloques de cátodo llegan y se escuadran con la cortadora de disco puente, las secciones se cortan en la estación multilámina y la sierra de hilo ejecuta el ranurado y los canales conforme al diseño de la celda; finalmente, los bloques terminados se descargan para el revestimiento, capturando el polvo en cada estación.

01

Sinergia entre estaciones

Cada estación ejecuta la operación que mejor domina: la cortadora puente escuadra los bloques, la estación multilámina corta secciones por ritmo, la máquina de hilo mecaniza ranuras y estrías—obteniendo flujo equilibrado en vez de condicionar todas las operaciones a una sola máquina.

02

Gestión de variación entre familias de bloques

El modelo de ingeniería contempla familias de bloques, rangos dimensionales y diseños de ranuras: utillajes y espacios de mecanizado admiten variabilidad de proveedores y campañas, asegurando posicionamiento de ranuras con precisión sin rechazar bloques fuera de estándar.

03

Integración para modernizaciones

Los proyectos de remodelación vinculan la línea a equipos de mecanizado existentes: las estaciones se integran en el flujo de materiales actual, permitiendo a la planta ampliar capacidad sin desmontar instalaciones de carbono en operación.

04

Contención de polvo de carbono

El polvo de carbono es conductor, abrasivo y peligroso para la respiración: se dispone extracción y contención en cada estación de corte—protegiendo equipos eléctricos, limpieza y ambiente laboral desde el primer día de funcionamiento.

05

Modelo de ingeniería por proyecto

No es una máquina de catálogo fijo: dimensiones del bloque, cantidad y disposición de ranuras, volumen objetivo de campaña, espacio y equipamiento disponible determinan la línea final. La propuesta parte de sus datos y se valida antes de fabricar.

06

Flujo orientado a revestimiento de cubas

La línea termina donde empieza el revestimiento de cubas: los bloques finalizados se descargan en la condición específica para ser montados en la cuba, integrando el flujo entre la planta de carbono y la sala de cubas en la lógica operativa.

Línea de mecanizado llave en mano vs. máquinas independientes para producción de bloques de cátodo

Comparativo de modelos de producción en plantas de carbono para electrólisis de aluminio.

Línea de mecanizado llave en mano vs. máquinas independientes para producción de bloques de cátodo
Máquinas independientesVSLínea de mecanizado
Una sola máquina ejecuta todas las operacionesCobertura geométrica✓ Estación dedicada para cada geometría
Las máquinas se dimensionan de forma independiente, el flujo se determina posteriormenteBalanceo de línea✓ Capacidades de estación equilibradas como un solo proyecto
Adaptación manual para cada familia de bloquesVariación dimensional✓ Sistemas de fijación diseñados para cada familia de bloques
Envolventes añadidas a cada máquina posteriormenteControl de polvo✓ Confinamiento diseñado para toda la línea
Se resuelve después de la instalaciónInterfaces✓ Interfaces mecánicas y eléctricas proyectadas desde el inicio
Nuevos equipos aisladosCoordinación de retrofit✓ Distribución desarrollada en función de los activos existentes en planta

Nota: las configuraciones varían según la marca y el modelo; el rendimiento real depende de la máquina, el material y las condiciones de trabajo específicas.

El fabricante detrás de la línea para bloques de cátodo

Dinosaw Machine es fabricante de maquinaria CNC para procesamiento de piedra, especializada en máquinas de sierra de hilo diamantado y equipos CNC para corte de piedra. Con más de 20 años de experiencia en I+D y fabricación, Dinosaw colabora en la redacción de normas sectoriales como la T/CMES 41001-2025 sobre máquinas CNC de sierra de hilo, posee más de 100 patentes técnicas y suministra equipos y soporte técnico a clientes en más de 120 países y regiones. Sus sistemas de fabricación y gestión cuentan con certificaciones ISO 9001, ISO 14001 e ISO 45001, junto con maquinaria conforme a CE para mercados internacionales.

Taller de fabricación de maquinaria CNC para piedra de Dinosaw Machine
I+D y Fabricación de Dinosaw MachineIngeniería mecánica · Desarrollo de control CNC · Montaje · Pruebas · Puesta en marcha · Entrega global
Redacción de normas sectoriales

Dinosaw Machine participa en la elaboración de normas para maquinaria de piedra, incluyendo la T/CMES 41001-2025 para máquinas CNC de sierra de hilo, así como estándares para sierras multihilos, sierras combinadas y equipos de corte puente de cinco ejes. Esta labor refleja la implicación sostenida de la empresa en diseño, fabricación, pruebas y control de calidad de maquinaria.

20+Años de experiencia en I+D y fabricación de maquinaria para piedra
100+Patentes técnicas — Estructuras mecánicas, control CNC, sistemas de corte y tecnologías para procesamiento de piedra
120+Países y regiones atendidos — Equipos, instalación y soporte técnico internacional

Certificación CE y sistemas de gestión ISO

CE: Maquinaria para corte de piedra evaluada conforme a la Directiva de Máquinas 2006/42/CE y normas EN pertinentes.
ISO: Sistemas de gestión certificados bajo ISO 9001, ISO 14001 e ISO 45001.

Requisitos de proyecto y soporte postventa

Dinosaw Machine define la línea según los datos de la planta de electrólisis, con instalación, puesta en marcha y documentación durante todo el ciclo del proyecto.

Diseño de layoutIngeniería adaptada a la planta

Levantamiento técnico de planta y análisis del flujo de materiales antes de la oferta económica.

Alimentación eléctricaDefinida según número de estaciones

El diseño eléctrico se valida durante la fase de ingeniería del proyecto.

Control de polvoExtracción integrada

El confinamiento del polvo de carbono se ingenia en cada estación de proceso.

01 · Preembarque y entregaSe confirma la configuración de la maquinaria, el embalaje y requisitos de transporte antes de salir de nuestra fábrica, con inspección y documentación verificada.
02 · Instalación y puesta en marchaSe verifican utilidades del sitio y cimentaciones, posicionamiento de máquinas, puesta en servicio y aceptación técnica.
03 · Formación de operariosFormación práctica sobre operación CNC rutinaria y comprobaciones diarias de discos, husillos, refrigeración y lubricación.
04 · Soporte posventaAsistencia técnica remota, soporte de mantenimiento y coordinación de recambios durante toda la vida útil de la máquina.

Preguntas frecuentes sobre la línea de mecanizado de bloques de carbono para cátodo

Aspectos que normalmente debe verificar antes de especificar una línea de bloques catódicos

Una línea de mecanizado de bloques de carbono para cátodos corresponde a una línea de fabricación personalizada que prepara los bloques de cátodo para el siguiente proceso mediante medición, recorte, ranurado, corte de fondo, separación de residuos y transferencia.

  • Se aplica principalmente en la preparación de bloques de cátodo en fundiciones de aluminio y proyectos de mecanizado de productos de carbono similares.
  • El valor no reside únicamente en un corte, sino en un flujo de trabajo conectado que enlaza el posicionamiento, mecanizado, corte inferior, gestión de residuos y transferencia automática.
  • Los compradores suelen buscar este tipo de línea cuando una sierra aislada ya no garantiza la uniformidad en el ranurado, la evacuación fiable de residuos ni la alimentación limpia al proceso posterior.

Una máquina de corte individual realiza una única operación de corte. Se selecciona una línea de mecanizado de bloques de cátodo cuando el proyecto requiere controlar también la disposición de ranuras, el corte de liberación, la separación de desechos y la transferencia en un flujo integral.

  • Con una sola máquina, una estación ejecuta una acción de corte y los desafíos remanentes de posicionamiento o manipulación se resuelven posteriormente por los operarios u otras estaciones posteriores.
  • En una línea, las funciones de medición, sujeción, recorte, ranurado, corte de liberación y transferencia se coordinan para evitar que un error se reproduzca a lo largo del proceso.
  • Si su equipo está considerando ya la corrección de ranuras, la liberación manual de desechos, problemas de transferencia o la adaptación de interfaces, normalmente ya superan el alcance de una máquina individual.

Se puede configurar para bloques de cátodo de carbono, bloques de cátodo grafitados y productos similares de bloque de carbono utilizados en proyectos de celdas de reducción de aluminio.

  • Se adapta especialmente a piezas en formato bloque con geometría definida y con una secuencia de procesos clara.
  • Ejemplos típicos incluyen bloques de cátodo de carbono, bloques de cátodo grafitado y otros bloques de carbono que requieren recorte, ranurado, corte de liberación o transferencia antes de la siguiente etapa.
  • La propuesta se define con mayor precisión cuando el comprador puede aportar un plano del bloque, disposición de ranuras, rango de medidas, estado del material y objetivo del proceso posterior.

Los proyectos con bloques de cátodo varían según las dimensiones del bloque, el diseño de ranuras, el objetivo de producción, la disposición de la planta, las estrategias de captación de polvo y las interfaces ya existentes en la línea, por lo que una tabla estándar difícilmente se adapta a la realidad productiva.

  • Lo que varía de un proyecto a otro no es solo el tamaño del bloque, sino también la cantidad y ubicación de ranuras, el objetivo de producción, el sentido de carga, la lógica de transferencia, el sistema de captación de polvo y la conexión con equipos ya instalados.
  • Una ficha técnica con tamaño y potencia no determina si el ranurado se alineará, si la liberación inferior será estable o si el bloque terminado podrá integrarse en la siguiente etapa sin problemas.
  • Por ello, los compradores de este tipo de línea suelen priorizar el ajuste al proceso y el análisis de riesgo de integración, más que la búsqueda de un modelo estándar de máquina.

La línea utiliza retroalimentación de medición y coordinación entre estaciones para corregir las posiciones de procesamiento una vez que el bloque ha ingresado en la línea.

  • El primer paso consiste en detectar la condición real del bloque en lugar de suponer que todos los bloques entrantes son iguales.
  • Alinear, sujetar y corregir la posición se realiza antes de que las estaciones siguientes ejecuten el corte lateral del canal y las operaciones de liberación de descarte.
  • Esto evita que variaciones iniciales trasladen el trabajo correctivo a las fases de ranurado, liberación de residuos u operaciones posteriores.

Cada etapa soluciona un reto de proceso distinto, por lo que la combinación resulta habitualmente más práctica que exigir a un solo método de corte cubrir todas las necesidades.

  • Las estaciones de cortadora disco puente se orientan a realizar el recorte lateral principal y la extracción de desecho grueso de forma eficiente.
  • Las estaciones de corte multilámina se adaptan mejor a cortes alineados repetitivos, como los procesados laterales de canal, donde la uniformidad de lote es crítica.
  • El corte con sierra de hilo agrega valor donde la liberación inferior requiere separación controlada y el corte agresivo podría trasladar el riesgo de rotura o trabajo correctivo aguas abajo.

Se recomienda revisar el método actual cuando el trabajo de corrección sigue incrementándose y la etapa de corte deja de ser el único reto del proceso.

  • Una señal frecuente es el aumento continuo en la corrección de canal tras el corte.
  • Otra señal, que la liberación inferior aún depende en gran parte de trabajo manual o que la transferencia posterior siga inestable aun después de ajustes repetidos del operador.
  • Los proyectos de ampliación también son un indicador relevante cuando la nueva capacidad debe integrarse a un taller, trayecto y sistema de control de polvo existentes, sin reconstruir la línea completa.

Sí. La línea se puede configurar en función de la altura de transferencia, el sentido de avance, el espacio disponible y las condiciones de interfaz aguas abajo que ya estén en uso.

  • Normalmente se revisa primero el sentido de avance y salida, la altura de interfaz, el espacio disponible, la ruta de transferencia y la condición de aceptación aguas abajo.
  • En trabajos de modernización, los problemas de incompatibilidad en el layout suelen causar más incidencias que la propia capacidad de corte.
  • Por ello, una propuesta práctica se debe enfocar desde el principio en la adaptabilidad al taller y condiciones de interfaz, no solo en el tipo de disco o la potencia del motor.

El control de polvo suele incluir sistemas de extracción, barreras físicas, gabinetes sellados y cerramientos específicos para el proyecto en torno a las estaciones principales de corte.

  • El enfoque está puesto en controlar el polvo allí donde se concentra el corte, la descarga y la evacuación de residuos.
  • Las medidas habituales incluyen puntos de extracción junto a estaciones clave, barreras y cerramientos, gabinetes eléctricos sellados y separación de estaciones adecuada para el manejo de polvo.
  • Este aspecto se plantea desde el inicio ya que el polvo afecta la fiabilidad del equipo, la carga de trabajo del operario y la integración del taller tanto como el control ambiental.

Debe preparar la información de la pieza y del taller que determine si la línea podrá configurarse correctamente desde el inicio.

  • Los datos más relevantes son los planos de bloques, el rango de dimensiones, disposición de ranuras y el estado del material.
  • También conviene definir el rendimiento objetivo, cuellos de botella actuales y qué operaciones deben incluirse en la línea.
  • Información del taller como dirección de carga, espacio útil, restricciones de control de polvo y conexiones con líneas existentes permite ajustar la propuesta a cada proceso.

Porque las tres geometrías requieren soluciones exclusivas en vez de una sola máquina. El escuadrado de bloques exige una cortadora puente rígida; para el seccionado rápido se recurre a multilámina en torre; la ejecución de ranuras y rebajes sobre carbono demanda el trazo flexible y el corte fino del hilo diamantado. Forzar una sola máquina a cubrir estos tres procesos significa sacrificar precisión y rendimiento — escuadrado lento, seccionado limitado, ranurado impreciso. La línea combinada asigna a cada tarea su estación específica, equilibrando capacidades y flujos desde la ingeniería, logrando un ritmo de producción diseñado (no improvisado). Para una fundición que procesa miles de bloques por campaña, el rendimiento y la precisión del ranurado en una línea combinada determinan la calidad del recubrimiento de celdas; comparar con máquinas individuales no contempla que el producto final es el bloque mecanizado, no solo un corte.

Siete conjuntos de datos impulsan la ingeniería: dimensiones de los bloques de entrada y sus rangos de variación (largo, ancho, alto y variabilidad entre proveedores y lotes); disposición de ranuras y rebajes por tipo de bloque, incluyendo tolerancias y planos; volúmenes de producción actuales y objetivo por campaña; layout de planta con flujo de material desde la recepción hasta la sala de cubas; maquinaria existente a integrar; potencia eléctrica disponible en sitio; y sistemas de extracción de polvo. Con estos datos, Dinosaw Machine diseña la configuración de estaciones, el balanceo y el layout del proyecto — siguiendo un modelo de ingeniería basado en relevamiento previo. Sin dicha información, la propuesta se basará en supuestos que suelen cambiar tras el levantamiento en planta.

Contactar con Dinosaw

Inicie el diseño de su línea

¿Está buscando máquinas de corte o soluciones específicas para procesar materiales duros y frágiles?

¿Enfrenta desafíos en extracción de piedra, corte de encimeras, corte de hormigón y tuberías submarinas, limpieza de óxido y esmerilado de acero inoxidable, corte de láminas ultrafinas, procesamiento de ágata y gemas, corte de grafito, o incluso en demolición de edificaciones?

Envíe su consulta y recibirá respuesta en menos de 12 horas con opciones totalmente adaptadas.

¿Prefiere correo electrónico?

También puede contactarnos en

gma@dinosawmachine.com
Línea de mecanizado de bloques de carbono catódico

¿Con qué materiales va a trabajar? *

¿Su nombre / nombre de empresa? *

¿Teléfono / Correo electrónico? *

+86

¿Qué requisitos específicos tiene?

Guías y máquinas relacionadas para la línea de bloques de cátodo

Guías técnicas y equipos relacionados para el mecanizado de bloques de carbono y proyectos de electrólisis.

Obtenga una solución sencilla

Chat en línea
Sra. Lizzy

Hola, le atiende Lizzy de Dinosaw (No soy un robot). ¿Qué máquina (modelo) necesita? Escríbanos ahora por WhatsApp

Chatear por WhatsApp
Contactar

Hola 👋 ¿En qué podemos ayudarle?