Her Kerf Bir Maliyettir. Her Seri Sabit Kalmalıdır.

Kristal malzeme işlemecileri ve alt tabaka üreticileri için dilimleme ekonomisi nettir: Her ingot veya bouleden elde edilen kullanılabilir alt tabaka miktarı ne kadar çok ve aşağı akışta yapılan taşlama/polisajda üretilen yeniden işleme ne kadar azsa, wafer başına maliyet o kadar düşer. Her iki değişkenin de belirlendiği aşama kesimdir.
Silikon ingotlar, SiC bouler, safir kristaller ve kuvars camı preformları ucuz hammadde değildir ve giderek daha pahalıya mal olmaktadır. Aynı zamanda, dilimlemeden çıkan alt tabaka için istenen kalite spesifikasyonları — TTV, yüzey pürüzlülüğü, yüzey altı hasarı derinliği — cihaz gereksinimleri ile birlikte daha sıkı hale gelmektedir. Kesim prosesi hem malzeme verimi hem de çıktı kalitesini her parti boyunca sürekli olarak sağlamak zorundadır.

Pahalı Malzemede Kerf Kaybı

SiC ve safirde, birim hacim başına ham madde maliyeti öyle yüksektir ki, bir üretim serisi boyunca 0,35 mm kerf ile 0,5 mm kerf arasındaki fark anlamlı bir maliyet değişkeni oluşturur. Tel çapı seçimi ve kesim parametrelerinin optimizasyonu doğrudan her boule veya ingottan çıkan kullanılabilir alt tabaka adedini belirler.

Alt Tabaka Üretiminde Dilimleme, Profil Kesim ve Taşlama

Elmas tel kesme ve yüzey taşlama ile donatılmış prosesler tüm alt tabaka üretim akışını kapsar — ingot ve boule dilimlemeden uç kesim ve profil kesimine, sonrasında ise hasar giderme ve kalınlık kontrolüne kadar. Her konfigürasyon, üretim kapsamındaki spesifik malzeme, alt tabaka geometrisi ve kalite gereksinimine göre belirlenir.

Dar Kerf, Her İngottan Daha Fazla Alt Tabaka

0,35 mm’den başlayan tel çapları, bıçaklı yöntemlerin çok altında kesim genişlikleri sunar. SiC ve safir gibi yüksek maliyetli malzemelerde, daha dar kerften çıkarılan fazladan alt tabaka sayısı, bir üretim serisinde kesme yöntemleri arasındaki maliyet farkını doğrudan dengeler.

Düşük Polisaj Maliyeti İçin Kontrollü SSD

Kesim parametreleri — tel gerginliği, ilerleme hızı, dönme hızı — dilimleme sırasında oluşan yüzey altı hasarının minimuma indirilmesi için ayarlanır. Daha sığ SSD, taşlamada ve polisajda uzaklaştırılması gereken malzeme miktarını, proses akışı süresini azaltır; nihai işlem sonrası alt tabaka kalınlığında daha yüksek tutarlılık sağlar.

Seri Boyunca TTV Kararlılığı

Tel gerginliği kararlılığı, ilerleme tutarlılığı ve sistematik tel aşınma takibi, ilk birkaç wafer ile sınırlı kalmayıp tüm seri boyunca TTV’nin korunmasını sağlar. Tel aşınması izlenir ve yönetilir, böylece bir üretim serisinin sonunda elde edilen kesim kalitesi, başlangıçta da korunur ve serinin sonlarında oluşabilecek kalite değişimleri önlenir.

Sonrası Taşlama ile Kalınlık ve Düzlük

Dilim sonrası yüzey taşlama ile kesim hasar tabakası kaldırılır ve alt tabakalar, aşağıda yer alan polisaj ve epitaksiyel prosesler için hedeflenen kalınlık ve düzlüğe getirilir. Kontrollü malzeme uzaklaştırması, CMP stokunu ve polisaj süresini azaltır; genel proses verimini artırır.

Yarı İletken Malzeme İşleme için Dinosaw Machine Sistemleri

Yarı iletken alt tabaka işlemede üç sistem tipi ile çalışılır. Her projede materyal tipi, alt tabaka geometrisi, üretim hacmi ve kalite spesifikasyonu için yapılandırma sağlanır; standart ayarlarla sınırlı bir uygulama yapılmaz.

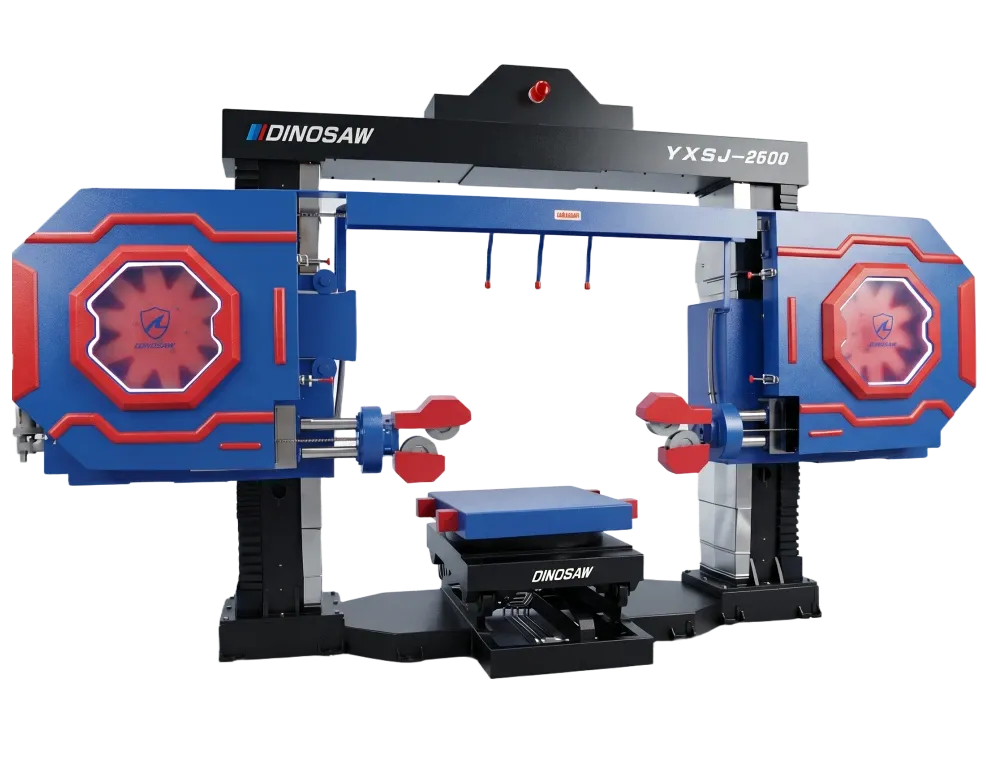
CNC Tel Kesme — Büyük Format Külçe Dilimleme ve İşleme

CNC Elmas Tel Kesme serisi, yarı iletken alt tabaka üretimi için ana sistemdir—laboratuvar hassasiyetinde kesimden yüksek hacimli ingot ve boule doğramaya kadar tüm aralığı kapsar. Bu sistem, büyük boyutlu ham blok işlemede kullanılır: silikon ingot, SiC boule ve safir kristallerin üretim hacminde alt tabaka dilimine dönüştürülmesi için tasarlanmıştır.
Tel Kesme serisi, ticari alt tabaka üretimine uygun ingot çapı ve boule uzunluğu aralığını kapsayan geniş bir iş parçası boyutu yelpazesinde çalışır. 0,35 mm'den başlayan tel çapı seçimi, yüksek maliyetli kristal malzemelerden maksimum alt tabaka verimi elde etmek için dar boşluklu kesime olanak sağlar. CNC kontrolü, kesim boyunca sabit ilerleme ve gerilim sunarak, her seride ve seri bazında TTV kararlılığını korur.
Mevcut konfigürasyonlar, küçük parti ve Ar-Ge odaklı üretim için kompakt tek telli hassas sistemlerden, yüksek hacimli işlemler için daha büyük çok eksenli sistemlere kadar uzanır. 

Tel Kesme Makinalarını Görüntüle

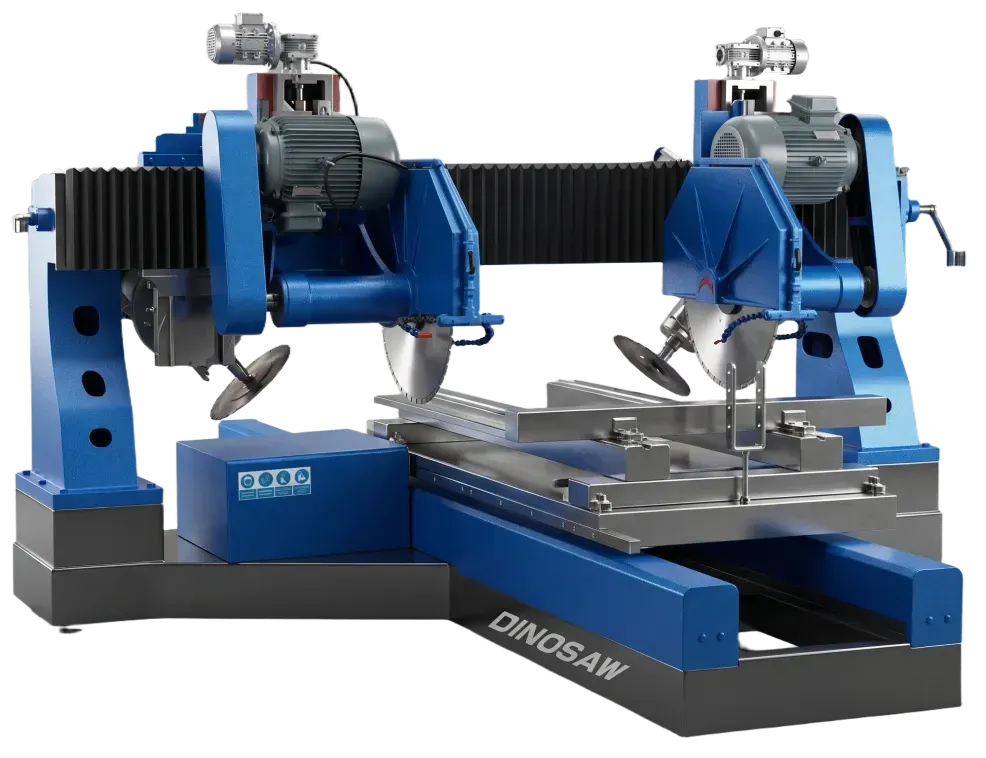
Halka Aşındırıcı Tel Kesme Makinası — Dilimleme, Dairesel Kesim ve Profil Kesme

Halka tip aşındırıcı tel sistemleri; yarı iletken ve optik malzemelerin yüksek hassasiyetli, düşük titreşimli kesimi için sürekli tel halkası kullanır. Üç farklı yapılandırma, farklı üretim ihtiyaçlarını karşılar.
Dilimleme konfigürasyonu: Blok veya külçeden gofret ve ince alt tabakalar — alümina tek kristal plakalar, silikon waferlar, optik cam, grafit ve taşlama taşı numune kesimi. Tel çapı 0,35 mm’den başlar.
Dairesel kesim konfigürasyonu: Silindirik iş parçalarından yuvarlak enkesitli kesimler — optik cam, kristal SiC ve disk formlu grafit bileşenleri.
Profil kesim konfigürasyonu: Kompleks, standart dışı geometriler için — grafit, kristal şekillendirme, havacılık kompozitleri ve kavisli/karma kesim yolu gerektiren ileri seramikler.

Tel Kesme Konfigürasyonu Görüşün

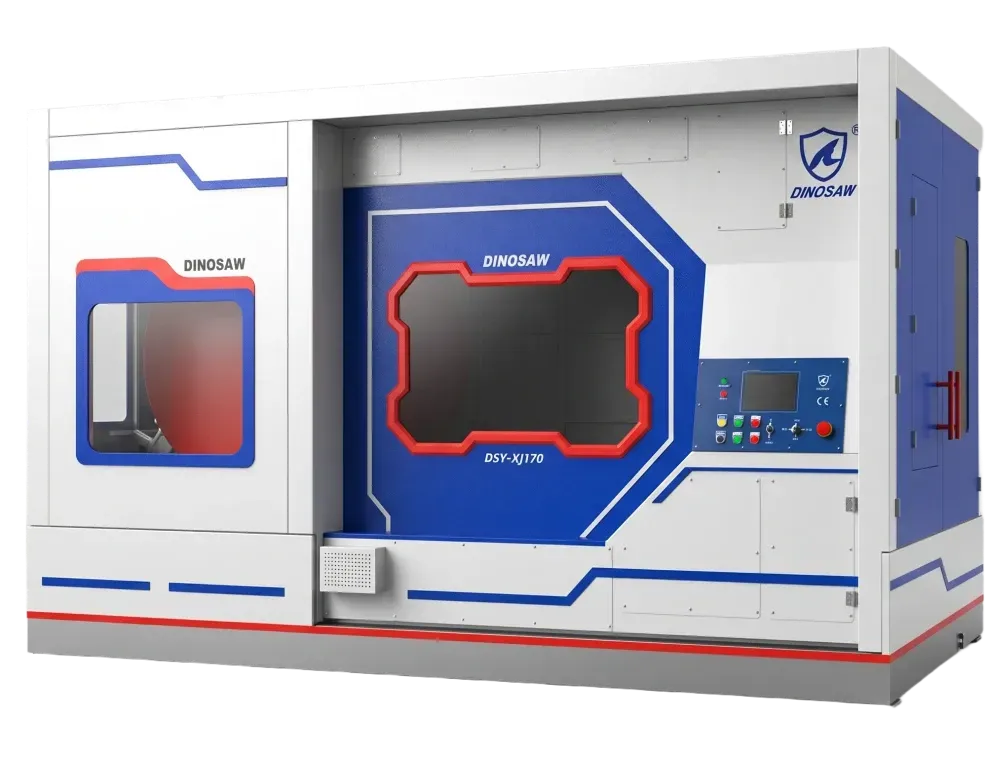
Yüzey Taşlama Makinası — Kesim Sonrası İncelik ve Hasar Giderme

Dilim kesimi sonrası yüzey taşlama, kesim hasarı tabakasını ortadan kaldırır, altlığı hedef kalınlığa getirir ve sonraki cilalama ile epitaksiyel büyüme işlemlerine uygun düzlük sunar. Dikey milli, döner tabla donanımı, tüm altlık yüzeyinde kontrollü malzeme kaldırma ile düz, homojen yüzeyler üretir.
Altlıkların belirlenen kalınlık ve TTV’de seri işlenmesine uygundur. Üretim hattında CMP payını ve cila çevrim süresini azaltır. Malzemeler: silikon, SiC, safir, kuvars cam ve teknik seramikler — her malzeme için parametreler, hasar giderim hızı ile yüzey kalitesi arasında denge gözetilerek ayarlanır.

Taşlama & Cilalama Makinesi Detaylarını Görüntüle

İşlediğimiz Yarı İletken Malzemeler

Aşağıda yer alan yarı iletken ve optik kristal malzelemeleri üzerinde doğrudan kesme ve taşlama tecrübemiz bulunmaktadır. Tel kesme sistemlerimiz, hem üretim hem de Ar-Ge uygulamalarında — yüksek hacimli ingot dilimleme ve hassas tek parça kesim dahil — kullanılmıştır. Özellikle sıkı TTV ve kerf gereksinimli yüksek hacimli üretim konfigürasyonlarında uzmanlığımızı derinleştiriyoruz. Malzemeniz veya üretim kapsamınız listede yer almıyorsa, doğrudan iletişim kurmak en etkin sonraki adımdır.

Dinosaw Machine Yanınızda Nasıl Çalışır?

Dinosaw Machine stoktan ekipman sunmaz. Her sistem, oluşturulduğu spesifik proje için ayrıntılı şekilde tanımlanır, tasarlanır ve devreye alınır. İşte bu sürecin aşamaları ve Dinosaw Machine'in kimlerle çalıştığı.

Bir Proje Etkileşimi Nasıl Yürütülür?

01

Başlangıç Görüşmesi

İhtiyaçlarınızla başlıyoruz: işlenecek malzemeler, üretim hedefleri, saha koşulları ve zaman çizelgesi. Standart anket değil, doğrudan mühendislik odaklı bir görüşme.

02

Spesifikasyon Geliştirme

İlk görüşmeye dayanarak; makine tipi, boyutlar, takım seçimi, kontrol mimarisi ve uygulamanıza özel arayüz gereksinimleriyle ekipman konfigürasyonu geliştirilir.

03

Mühendislik İncelemesi & Revizyon

Spesifikasyon, teknik ekibinize inceleme için paylaşılır. Geri bildirimler üzerinden çalışılır ve herhangi bir üretim taahhüdü öncesinde tasarım revize edilir.

04

İmalat ve Kalite Dokümantasyonu

Tüm kalite dokümantasyonu süresince üretilen yerinde imalat. Kabul sürecinizde destek olmak amacıyla teslimatta belge paketi sunulur.

05

Devreye Alma, Eğitim ve Sürekli Destek

Sahada devreye alma ile performansın spesifikasyonlara uygunluğu doğrulanır. Ekibiniz için operatör eğitimi gerçekleştirilir. Ekipmanın yaşam döngüsü boyunca teknik destek sağlanır.

Yetkinliklerimiz

Yerinde Üretim

Ekipmanlarımızı yerinde tasarlayıp üretiyoruz; mühendislik değişiklikleri, imalat sıraları, kalite dokümantasyonu ve teslim süreleri üzerinde doğrudan kontrol sağlanır — projenizin programı tedarikçi gecikmelerini karşılayamıyorsa kritik öneme sahiptir.

Ar-Ge Mühendislik Ekibi

Mühendislerimiz, doğrudan projenizin özetinden çalışır. Spesifikasyon; saha koşullarınız, malzeme profili ve işleme gereksinimleri temel alınarak oluşturulur, ardından teknik ekibinizle revize edilip doğrulama sağlanır.

Projeye Özel Konfigürasyon

Ürettiğimiz her sistem birbirinin aynısı değildir, çünkü her proje farklıdır. Her makine; spesifik malzemeniz, geometriniz, üretim hacminiz ve operasyonel gereksinimleriniz için özel olarak konfigüre edilir.

Yerinde ve Uzaktan Destek

Sağladığımız her sistem için devreye alma desteği, operatör eğitimi ve sürekli teknik yardım sağlanır. Uluslararası projelerde; detaylı dokümantasyon, uzaktan teşhis ve programınıza göre planlanmış saha ziyaretleriyle koordinasyon sağlanır.

Kimlerle Çalışıyoruz

Son Kullanıcılar & Üreticiler

Fabrika, işleme tesisi ve endüstriyel işletmeler kendi üretimi için makineye ihtiyaç duyar — ister spesifik bir malzeme için, ister yeni bir üretim hattı, ister mevcut kapasite yükseltmesi. Gereksinimden çalışan makinaya kadar birlikte çalışılır.

Distribütörler & Temsilciler

Dinosaw Machine'i yerel pazarlarda temsil eden bölgesel distribütörler ve temsilciler. Teknik destek, ürün belgeleri ve pazara özel çözüm geliştirme sunularak müşterilerinize etkin hizmet vermenize yardımcı olunur.

Mühendislik Danışmanlıkları

Endüstriyel projeler için ekipman spesifikasyonları, fizibilite çalışmaları veya teknoloji değerlendirmeleri geliştiren danışmanlıklar. Teknik veri, uygulama referansları ve doğrudan mühendislik girdisi sağlanır.

Yeni bir proje için ekipman tanımlıyor, fizibilite aşamasında alternatifleri değerlendiriyor veya özel bir uygulama için üretim ortağı arıyor olsanız da — bu görüşmeye hazırız.

Kolay Çözüm Edinin

Online Sohbet
Ms.Lizzy

Merhaba, ben Lizzy, Dinosaw Machine'den (Robot Değil). Hangi makineyi (modeli) istiyorsunuz? Lütfen şimdi WhatsApp'tan bize ulaşın

WhatsApp'ta Şimdi Sohbet Et
Bize Ulaşın

Merhaba 👋 Size nasıl yardımcı olabiliriz?