


Подоконники и пояски
Подоконники и профильные пояски проходят прямолинейную обработку: параметрическое сечение режется стандартными дисками, а серия повторных заказов выполняется по сохранённой программе.


Часы работы:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
Обрабатываемые материалы
Мрамор, гранит, известняк, травертин, песчаник, бордюрный камень, кварц и архитектурный камень
Сертификация и репутация
Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира
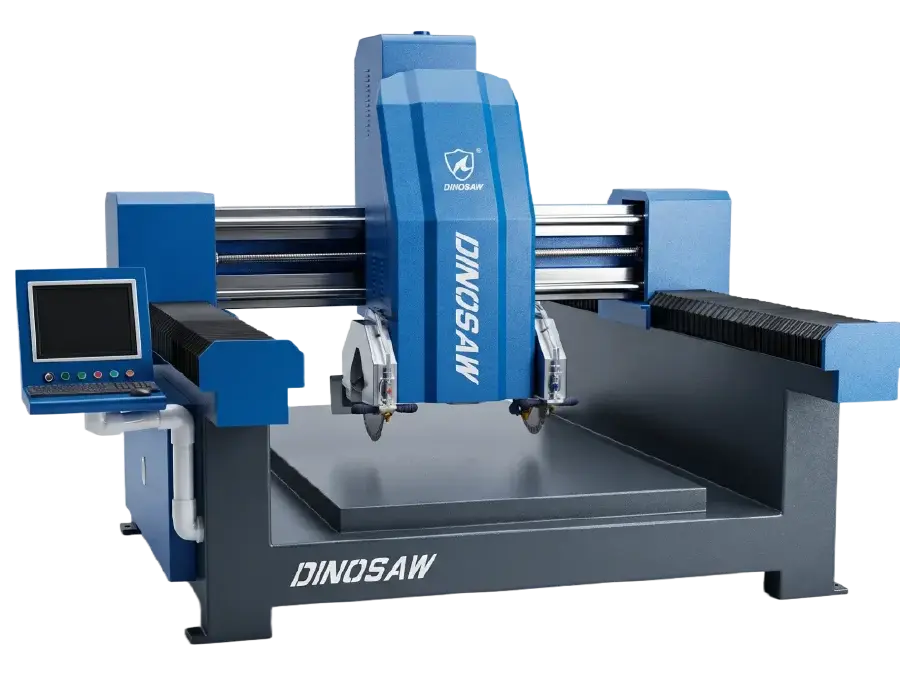
Линейное производство профильных изделий: подоконники, порталы, плинтусы, карнизные элементы, профильные бордюры и архитектурные линии.
Подоконники и профильные пояски проходят прямолинейную обработку: параметрическое сечение режется стандартными дисками, а серия повторных заказов выполняется по сохранённой программе.
Дверные обрамления, плинтусы и внутренние профили обрабатываются либо путём ввода параметров, либо с импортом DXF — новый профиль оформляется файлом, а не новой оснасткой.
Профили бордюров и обрамлений обрабатываются непрерывной серией на мостовых станках, а более ровная база уменьшает объём ручной доработки после резки.
Карнизы, элементы схода и приступенки с антискользящими пазами точатся с точностью ±0,05 мм, сразу готовы под финишную обработку без повторного профилирования.
Профилировочный станок SKFX, основанный на параметрическом управлении, преобразует размеры профиля в автоматические траектории резки: оператор вводит длину по X, высоту по Z и радиус R, система рассчитывает компенсацию диска и отображает 3D-просмотр. Для резки используются стандартные алмазные диски — не требуется программирование ЧПУ и специальный инструмент под каждую форму.
Полносервоуправление удерживает сложные поперечные сечения в пределах ±0,05 мм на серийной партии — что в 5 раз точнее типового отраслевого стандарта ±0,25 мм.
Операторы вводят сегменты, размеры по X/Z и радиусы R; программное обеспечение автоматически формирует траекторию инструмента — новые профили создаются обычными рабочими без участия специалиста по CAD/CAM.
Стандартные диски позволяют заменить специализированные профильные фрезы при изменении форм декоративных линий, снижая затраты на инструмент более чем на 50%.
Подбор массы рамы и мощности шпинделя под объём производства, твёрдость камня и ширину профиля — от компактных цехов среднего объёма до круглосуточной двухбалочной загрузки.
Обрабатываемые материалы: мрамор, гранит, известняк, травертин, песчаник, бордюрный камень, искусственный кварц и архитектурный камень.
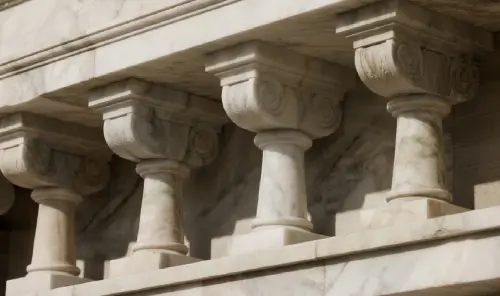
Типовые изделия: порталы и плинтусы, подоконники, проступи лестниц, покрывающие элементы, карнизы, бордюрные профили, компоненты колонн "романского" типа и фигурные кромки столешниц.
Фактическая производительность зависит от сложности профиля, твёрдости камня и режима работы.
Три конфигурации SKFX охватывают диапазон задач: интегрированные станки SKFX-1630/1635/1835 (3200 × 4900 × 2200 мм, 3,5 т, 15 кВт, фиксированное междисковое расстояние 850 мм) для универсальных производств среднего объёма; однобалочный мост SKFX-3300 (7 т, 18,5 кВт) для непрерывной работы с одним профилем; двухбалочный мост SKFX-3500 (8 т, 22 кВт, платформа 2500 × 3300 мм, настраиваемое междисковое расстояние 1200 мм) для круглосуточной обработки твёрдого камня. Все станки режут материал толщиной 100–1000 мм с точностью ±0,05 мм под управлением Wecon CNC / G-code.
| Характеристика | Интегрированный SKFX-1630/1635/1835 | Мостовой однобалочный SKFX-3300 | Мостовой двухбалочный SKFX-3500 |
| Габариты станка (мм) | 3200×4900×2200 | 3550×4850 (глубокая кастомизация) | 4500×4900 (глубокая кастомизация) |
| Размер платформы (мм) | 1800×3200 (по запросу) | — | 2500×3300 |
| Перемещения (мм) | 1100×3300×350 | 1200×3300×420 | 1200×3300×420 |
| Толщина камня (мм) | 100–1000 (возможна настройка автоподачи) | ||
| Мощность шпинделя (кВт) | 15 | 18.5 | 22 |
| Шаг установки дисков (мм) | 850 | 850 | 1200 (по запросу) |
| Диаметр диска (мм) | 300–600 | 300–600 | 500–800 |
| Система управления / Команда запуска | Wecon CNC · G-код · AC 380В/50Гц · Точность обработки ±0,05 мм | ||
| Масса станка (т) | 3.5 | 7 | 8 |
Четыре инженерных решения, легших в основу платформы параметрического профилирования. Нумерация на схеме соответствует описаниям ниже.
Операция профилирования включает четыре этапа: ввод параметров профиля (X / Z / R) либо импорт DXF-сечения, проверка 3D-просмотра и компенсации инструмента, запуск сервоприводного цикла резки, затем контроль базы и профиля по шаблону — новая форма задаётся сменой параметров, а не сменой инструмента.
Вместо ручного проектирования каждого профиля в CAM оператор просто вводит сегментные параметры — длину X, высоту Z и радиус R — а система автоматически создаёт поперечное сечение. Индивидуальные профили загружаются через DXF, что делает выпуск как типовых изделий, так и клиентских заказов прямым и быстрым.
Контроллер автоматически рассчитывает компенсацию диска и проходы резки на основе геометрии профиля, полностью устраняя ручную корректировку инструмента, которая обычно требует опытного специалиста по CAD/CAM.
Созданный профиль и траектория резки с компенсацией отображаются в 3D до начала работы — оператор может предварительно проверить форму на экране, и ошибки отлавливаются на этапе просмотра, а не на заготовке.
Сложные профили разрезаются стандартными алмазными дисками без необходимости использовать индивидуальный инструмент на каждую форму, что снижает стоимость инструмента более чем в два раза и позволяет рентабельно выполнять небольшие заказы.
Полносервоуправление, линейные направляющие и маслозаполненная защищённая от пыли передача гарантируют стабильность геометрии профиля на длительных сериях — косозубые рейки, 80-миллиметровые хромированные стойки и защитные гармошки обеспечивают надёжную работу системы в запылённой каменной среде.
Второе поколение конструкций резки обеспечивает существенно более ровное основание после реза, устраняя тяжёлую ручную добивку и корректировку профиля, характерную для станков первого поколения — готовому изделию требуется только лёгкая шлифовка.
Сравнение процессов для предприятий, производящих линейные архитектурные профили.
Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Компания DINOSAW сопровождает монтаж, обучение персонала, удалённую диагностику и обеспечение запасными частями для каждого станка.
Возможна интегрированная или мостовая компоновка, двухбалочная конструкция — для самых широких платформ.
Выбор мощности определяется твёрдостью перерабатываемого материала на этапе заказа.
Охлаждение диска и отвод шлама.
Ответы по параметрическому программированию, экономике стандартных дисков, вариантам конструкции рамы и необходимым данным для расчёта SKFX.
Нет — это и есть суть конструкции SKFX. Типовые архитектурные профили создаются простым вводом параметров: оператор вводит размеры сегмента — длину X, высоту Z, радиус R — система строит поперечное сечение, рассчитывает компенсацию диска и создает 3D-просмотр формы. Обычно рабочий осваивает этот процесс без подготовки по CAD/CAM. Для профильных заказов, имеющихся в виде чертежей, предусмотрен второй путь — импорт DXF: файл сразу превращается в управляющую программу резки. Таким образом, станок работает в обоих режимах — быстрый ввод параметров для стандартных задач и DXF для индивидуальных — не требуя штатного программиста.
Потому что система управления автоматически рассчитывает компенсацию траектории диска. Профильный инструмент режет только одно фиксированное сечение и требует изготовления под каждый новый профиль — это дорого, долго и неудобно для складирования большого числа шаблонов. В SKFX профиль вырезается стандартным алмазным диском через несколько компенсированных проходов: программа строит траекторию по геометрии, поэтому одна группа дисков покрывает все формы. За счёт этого экономия на инструменте превышает 50%, а обработка мелких заказов становится выгодной — не требуется инвестировать в отдельный инструмент перед принятием заказа.
Масса рамы и мощность шпинделя подбираются по рабочей нагрузке. Интегрированный однобалочный SKFX-1835 (15 кВт, 3,5 т) оптимален для мастерских среднего объёма с частой сменой профилей по мрамору — компактный монтаж, самая быстрая переналадка. Мостовой однобалочный SKFX-3500 (18,5 кВт, 7 т) рассчитывается на среднюю нагрузку по граниту и непрерывные партии длиной 10 метров и более за смену — дополнительная масса рамы гасит вибрации при длинных проходах. Двухбалочная конструкция (22 кВт, 8 т) подходит для круглосуточного трёхсменного режима, плотного базальта, армированного бетона, профилей шириной свыше 850 мм — спаренная рама и регулируемый шаг дисков до 1200 мм покрывают максимально широкий спектр задач. Сложность профиля не влияет на выбор конфигурации: все три держат точность ±0,05 мм по любому сечению.
Любой линейный профиль с регулярным сечением вдоль прямой: дверные порталы и плинтусы, подоконники и пояски, приступенки и карнизы, бордюрные элементы, рифы для колонн и криволинейные края столешниц. Сложность сечения — от простого полукруга до 12-ступенчатого сложного профиля — реализуется через ввод параметров или импорт DXF с точностью ±0,05 мм. Если Ваш продукт — длинное прямолинейное архитектурное изделие с заданным профилем, оно подходит для данного оборудования; вращающиеся детали, такие как балясины, лучше производить на токарном станке для камня, а поверхностный рельеф — на гравировальном станке.
Связаться с компанией Dinosaw
Обсудить конфигурацию и применение SKFXПодбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?
Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?
Оставьте заявку — и в течение 12 часов получите индивидуальное решение!






С какими материалами планируется работа? *
Ваше имя / название компании? *
Телефон / E-mail? *
Какие есть особые требования?
Рекомендации по выбору и сопутствующее оборудование для прямолинейного профилирования, подоконников и профильной резки.
Выберите подходящий токарный станок для камня для вашего производства. Наш гид 2025 года сравнивает машины с ЧПУ, кромочные и 3D-токарные станки для гранита, мрамора и даже стекла.

Кейс по профилированию балясин и молдингов из гранита с помощью интегрированного станка для профилирования камня с ЧПУ, демонстрирующий стабильную точность формирования для архитектурных ограждений и декоративных каменных профилей.

Устали от низкомаржинальных столешниц? Узнайте, как токарный станок по камню с ЧПУ преобразит ваш производственный бизнес. Создавайте высокодоходные архитектурные элементы, такие как колонны и балясины.
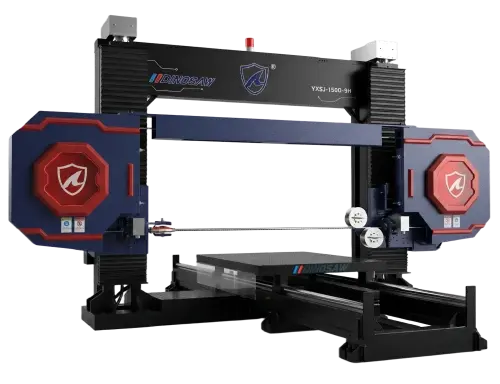
Модель SKFX формирует линейные профили, а серия LGFX выполняет обработку вращающихся деталей — именно геометрия изделия определяет выбор станка для каждого проектного просчёта.
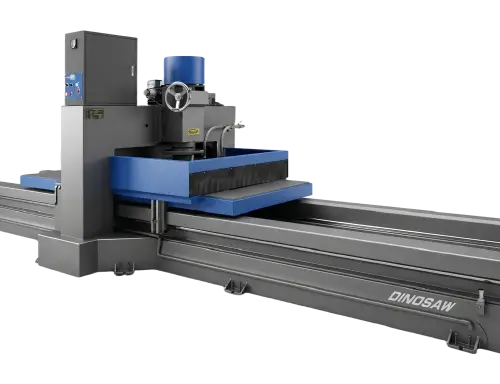
Детализация поверхности, надписи и рельефы на профильных элементах выполняются на гравировальном станке ZDDK — SKFX отвечает за сечение, гравёр — за лицевую часть.
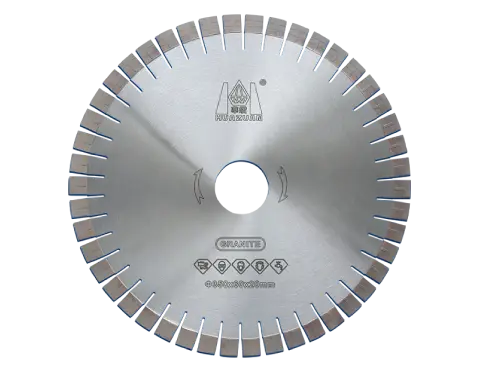
Экономика профилирования на SKFX строится на применении стандартных дисков вместо профильных фрез — подбор дисков по граниту является инструментальной частью коммерческого расчёта.
 Русский
Подобрать оптимальное решение
Онлайн-чат
Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp
Здравствуйте 👋 Чем можем быть полезны?

 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 한국어
