Металло-алмазный фи́ккерт для автоматических линий шлифования

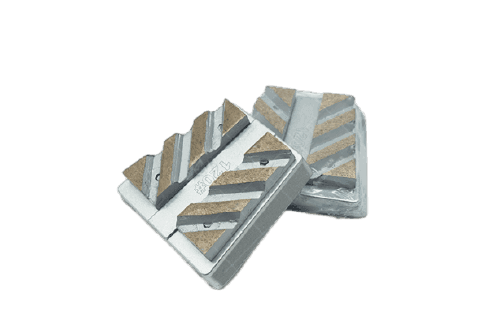
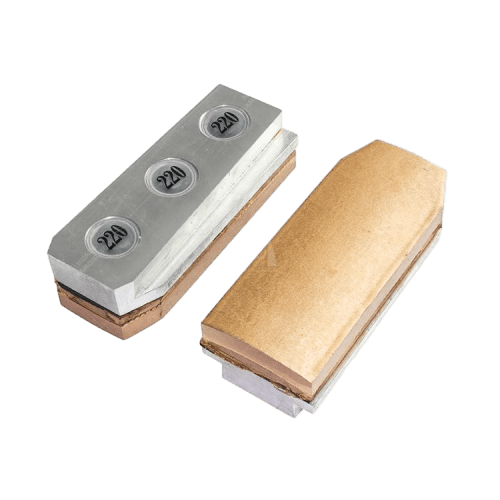
Metal Bond Fickert L140 x H15 mm

Металло-связочный алмазный фи́ккерт компании DINOSAW — это экономически оптимизированный шлифовальный брусок для автоматических полировальных линий по камню. Особое конструктивное исполнение обеспечивает более высокое качество при меньших затратах, а строгий контроль алмазного зерна гарантирует стабильность зернистости от бруска к бруску — каждая вставка в головке работает одинаково.

Металлическая линейка охватывает зернистости 36#, 46#, 60#, 80#, 120#, 180# и 220# в стандартном формате L140 x H15 мм для головок линий. Тонкие зерна, такие как 320# и 400#, обеспечивают качество полировки, позволяя заменить на промежуточных этапах изделия из смолы и магнезита.

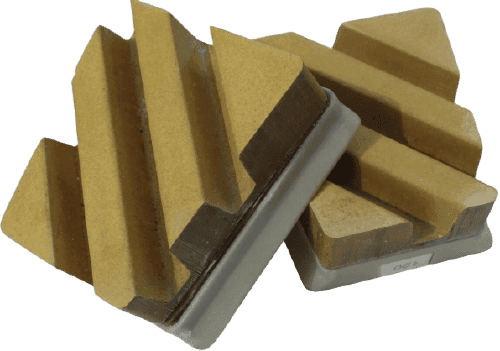
Компания DINOSAW поставляет полный комплект решений на базе металлических брусков — магнезитовые фи́ккерты L140 x H50 мм в диапазоне 36#–220# и синтетические фи́ккерты L140 x H50 мм в диапазоне 400#–1000#, что позволяет организовать полную программу зернистости из одного источника.

L140 x H15 ммМеталлический брусок стандартного формата Fickert для голов автоматических линий полировки.
36#–220# зернистостиСемь номеров металлоабразивов для снятия слоя, калибровки и доводки поверхности на линиях по граниту и мрамору.
320# / 400#Тонкие металлоабразивы, заменяющие ресину и магнезит в средних позициях линии.

Обрабатываемые материалы

Гранит, мрамор, кварцевый агломерат, терраццо и аналогичные каменные плиты, обрабатываемые на автоматических линиях полировки

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

Применение металло-алмазных фи́ккёртов и обрабатываемые материалы

Металло-связочные фи́ккерты работают на головках автоматических линий везде, где требуется снятие материала со слябов или контроль рисок перед финишем — на высокопроизводительных линиях полировки гранита и мрамора.

Реальная производительность шлифования и ключевые показатели

Металло-алмазные фи́ккерты DINOSAW — это экономичное решение для автоматических линий полировки: конструкция обеспечивает высокое качество по сниженной себестоимости, а тонкие зерна берут на себя этапы, где ранее использовались смола и магнезит.

L140 x H15 мм

Брусковый формат для линий

Металлический брусок подходит под стандартный держатель фи́ккёрта на автоматических головках линии — это ускоряет переналадку и даёт равномерный проход по всей ширине, исключая многократные узкие проходы.

36#–220#

Семиступенчатая линейка зернистостей

Зернистости 36#, 46#, 60#, 80#, 120#, 180# и 220# позволяют линии двигаться от выравнивания распиленного сляба до контроля рисок без смены типа связки на промежуточных этапах.

320# / 400#

Тонкие зерна — альтернатива смоле

Тонкие металлические зерна как 320# и 400# обеспечивают качество полировки на промежуточных позициях, ранее отведённых под смолу или магнезит, что сокращает расход на расходные материалы при длительных сериях.

3 типа связки

Металлическая, магнезитовая и синтетическая программа

Металлические бруски 36#–220#, магнезитовые 36#–220# и синтетические 400#–1000# выполнены в формате L140 и позволяют формировать всю цепочку зернистостей с одного поставщика.

Обрабатываемые материалы: Гранит, мрамор, кварцевый агломерат, терраццо и аналогичные плиты, предназначенные для автоматических линий полировки.

Основная продукция: Шлифованные и откалиброванные плиты из гранита и мрамора на стадиях между распилом и финишной обработкой ресиной, включая этапы, где тонкие металлоабразивы или синтетика заменяют ресиновые и магнезитовые инструменты.

Реальная производительность съёма, срок службы и качество полировки зависят от твёрдости и содержания кварца в камне, размера зерна, давления головы, скорости линии, подачи воды и состояния держателя.

Металлические Fickert — модели и характеристики

Выбирайте брусок по типу связки и назначению этапа. Металлические Fickert (L140 x H15 мм, 36#–220#) закрывают задачи от снятия слоя до доводки, а также тонкие абразивы 320#/400# для замены ресины. Магнезитовые Fickert (L140 x H50 мм, 36#–220#) и синтетические Fickert (L140 x H50 мм, 400#–1000#) расширяют диапазон программы для средних и тонких стадий. Все три типа имеют длину 140 мм для голов на линиях; уточняйте высоту держателей на Вашем оборудовании перед заказом.

ХарактеристикаМеталлическая связкаМагнезитСинтетика
ФорматФи́ккерт-брусок для линииФи́ккерт-брусок для линииФи́ккерт-брусок для линии
Длина L (мм)140140140
Высота H (мм)155050
Диапазон зернистостей36#, 46#, 60#, 80#, 120#, 180#, 220#36#–220#400#–1000#

Ключевые технологии и абразивная структура

Шесть инженерных решений программы металлических Fickert. Нумерация на схеме инструмента соответствует описанным системам ниже.

Оборудование Dinosaw Machine. Фикерт на металлической связке

Технология шлифования Fickert на линии

Рабочий цикл металлических Fickert включает 4 этапа: 1 · Визуальный осмотр и установка: проверьте посадку держателя, зажмите L140 x H15 мм плотно и уточните давление головы и подачу воды. 2 · Настройка последовательности зернистостей: выстроить металлические бруски 36#–220# от грубого съёма к финишной доводке, затем запланировать 320#/400# или синтетические 400#–1000# для следующих этапов. 3 · Проходы на линии: ведите плиты через станок с заданной скоростью и постоянной подачей воды по всей ширине головы. 4 · Контроль и переход: проверяйте толщину и рисунок риски, переходите на следующий номер или передавайте на стадию с ресиновой полировкой.

01

Экономичная конструкция бруска

Конструктивное решение предусматривает размещение связки только в зоне рабочей нагрузки, а не по всему объёму блока. Благодаря этому каждый брусок требует меньше связки и алмаза, а рабочая поверхность сохраняет правильную геометрию контакта — так удаётся достичь качества при сниженной себестоимости.

02

Строгий отбор алмаза

Каждая партия алмазного сырья проходит градацию до смешивания — поэтому зерно, указанное на упаковке, совпадает с тем, что поступает в цех. Стабильная зернистость обеспечивает равномерную работу всей головки, не оставляя на следующей стадии тяжёлых глубоких рисок.

03

Профиль износа металлической связки

Металлическая связка подобрана к конкретной зернистости алмаза — связка изнашивается синхронно с затуплением зерна, постоянно открывая свежие режущие грани на длинных прогонах по граниту. Правильная связка-камню обеспечивает стабильное снятие без преждевременного засаливания или избыточного осыпания.

04

Возможность тонкой шлифовки

Тонкие зерна, такие как 320# и 400#, точно удерживают фракцию на среднем этапе шлифования, где раньше работали смоляные и магнезитовые продукты. Перевод этих позиций на металл даёт экономию по расходу без потери качества перехода на следующий этап.

05

Геометрия посадки в головке линии

Размер L140 x H15 мм точно соответствует стандартному посадочному месту фи́ккёрта в автоматической головке линии. Верная посадка удерживает брусок строго по плоскости под давлением головки — это предотвращает возврат перепадов толщины сляба после калибровки.

06

Трёхсвязочная программа зернистости

Металлические бруски 36#–220#, магнезитовые 36#–220# и синтетические 400#–1000# выполнены в длине 140 мм — один держатель охватывает все этапы. Это упрощает закупки, хранение и переналадку головки, когда весь процесс стандартизирован по форм-фактору.

Металлические Fickert против металлических Frankfurt

Выбирайте по типу головки станка: фикерт-рейка применяется для автоматических головок линий, а франкфуртовый инструмент — для отдельных держателей на одноголовочных и кромочных станках.

Металлические Fickert против металлических Frankfurt
Металлическая связка FrankfurtVSМеталлическая связка Fickert
Индивидуальный инструмент в оправке типа Frankfurt с одноинструментным зажимомФормат установки✓ Брус Fickert фиксируется поперёк рабочей головы, L140 x H15 мм
Одноголовые полировальные станки, кромочные и позиционные участкиТип станка✓ Головы автоматических полировальных линий с посадкой под Fickert
Малая контактная зона инструмента; требуется несколько проходов для полной шириныКонтакт за проход✓ Полный контакт по рабочей ширине за один плоский проход
Абразивы Frankfurt от грубого до тонкого, подобраны под машинодержателиГрадация абразивов✓ Металлическая связка 36#–220# плюс тонкая 320#/400#; синтетика 400#–1000# в том же формате
Большее количество отдельных инструментов для замены и установки на одну головуЭкономика расходников✓ Формат бруса распределяет износ абразива по всей ширине головы
Кромочные работы, одноголовые станки и комбинированные цехаОптимально для✓ Плоское высокообъёмное шлифование на автоматических гранитных и мраморных линиях

Техническое примечание: комплектации различаются в зависимости от бренда и модели; фактическая производительность зависит от конкретного станка, материала и условий эксплуатации.

Производитель абразивной программы DINOSAW

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Требования к монтажу и сервисная поддержка

Оборудование DINOSAW Machine включает техническое сопровождение, подбор последовательности зернистости, предоставление образцов и координацию повторных заказов для каждого абразивного решения.

Совместимость держателяПосадка фи́ккерт L140 x H15 мм

Убедитесь, что головки Вашей линии рассчитаны на формат бруска фи́ккерт; машинам с держателем франкфурт требуется инструмент этого формата.

Планирование порядка зернистостиМеталл 36#–220# + синтетика 400#–1000#

Отправьте нам информацию о Вашем ассортименте камня и текущей цепочке зернистостей, чтобы компания DINOSAW подобрала оптимальную связку и зерно под каждую позицию головки.

Охлаждающая водаСтандартная вода для шлифования линии

Работайте с обычной системой подачи воды Вашей линии и обеспечьте равномерное распределение потока по ширине головки, чтобы избежать локального перегрева связки.

01 · Доставка и предпродажная подготовкаКонфигурация оборудования, упаковка и требования к транспортировке подтверждаются перед отгрузкой; проводится заводской осмотр и проверка сопроводительных документов.
02 · Монтаж и запускПроверка инженерных сетей и фундамента на объекте, установка оборудования, пусконаладка и приёмка.
03 · Обучение операторовПрактическое обучение по повседневной работе с ЧПУ, включая контроль лезвий, шпинделей, системы охлаждения и смазки.
04 · Послепродажная поддержкаУдалённая техническая поддержка, сервисное сопровождение и координация запасных частей на протяжении всего срока службы оборудования.

Вопросы и ответы: выбор, применение и заказ металлических фикертов с алмазным напылением

Ответы на ключевые вопросы о выборе между форматом фи́ккерт и франкфурт, порядке зернистости, замене смолы и подготовке коммерческого предложения.

Заказывайте металлические фи́ккерты только для головок, рассчитанных под их формат; для оборудования с держателем франкфурт — используйте франкфурты. Оба инструмента работают с одинаковыми типами камня, но по-разному крепятся: фи́ккерт — это брусок размерами L140 x H15 мм в этой программе, который фиксируется вдоль головки линии, а франкфурт — отдельный инструмент для другого держателя на одноголовочных станках и кромочных установках. Неподходящий формат требует переходников, даёт неправильную посадку и неравномерный износ, что приводит к отклонениям толщины сляба. Как выбрать: проверьте держатель на каждой головке: широкий брусковый держатель подходит для фи́ккерт, а одиночный зажим — для франкфурта. При наличии обоих форматов оборудования заказывайте соответствующие изделия отдельно. Задача тоже важна: фи́ккерт-бруски закрывают всю ширину головки за один проход, что выгодно на длинных сериях; франкфурты актуальны для кромки, деталей и одноголовочных работ, где важнее доступ, а не ширина. Отправьте фотографии Вашей головки и держателя, марку и модель станка, количество головок и текущий абразив, и компания DINOSAW подтвердит правильный формат до коммерческого предложения — чтобы всё село верно с первого заказа.

Металлические фи́ккерты охватывают грубую и среднюю обработку — но не служат инструментом для финального глянца. На типичной гранитной линии металлы 36#–220# выравнивают слябы после распила, убирают следы калибровки и чистят риски от более грубых инструментов. Затем более тонкие металлы — 320# и 400#, либо синтетика 400#–1000# — берут промежуточные этапы вместо смолы или магнезита, что снижает расходные затраты при объёмном производстве. Для последних проходов зеркального блеска необходимы смоляные фи́ккерты — они разрабатывались для этих задач. Не заказывайте металлические фи́ккерты, если: Ваш станок с держателем франкфурт — такой формат не сядет; Вам нужен только финальный блеск на малой линии — тут оправдана только смола; либо Вы работаете с очень мягким, пористым камнем, где мягкая связка предотвращает вырыв алмаза. Главное правило: металл для снятия припуска и контроля рисок, тонкий металл или синтетика — для промежуточной доводки, смола — для финиша; выбирайте связку по твёрдости камня, а не по привычке.

Для точного расчёта стоимости пришлите пять параметров: характеристики станка, формат держателя, типы обрабатываемого камня, текущую последовательность зернистостей и среднемесячный расход. Под характеристиками станка подразумеваются бренд, модель, количество рабочих голов и скорость подачи — от числа голов зависит расход брусков на одну линию. Формат держателя необходим для правильного размещения бруска: данная программа рассчитана на L140 x H15 мм; несовпадение формата даже недорогую химию превращает в высокие затраты на замену абразива. Типы камня — сорта гранита или мрамора, которые Вы обрабатываете, — определяют подбор связки и скорость износа, так как твёрдость и содержание кварца существенно различаются. Ваша текущая последовательность абразивов (например, 36#, 60#, 120#, 220#) плюс этапы, где ещё применяются ресина или магнезит, позволяют компании Dinosaw Machine предложить, на каких стадиях стоит перейти на тонкий металл или синтетику. Среднемесячный расход в штуках или квадратных метрах позволяет рассчитывать стоимость в разрезе «за м²» вместо цены за коробку. Рекомендуемые дополнения: фото изношенных инструментов Вашего текущего бренда, информация о качестве воды на линии и требования к финишу поверхности. С этими данными компания Dinosaw Machine предоставляет подбор не только типа связки, но и полного состава зернистостей по позициям на головах и необходимые объёмы под Вашу линию.

Порядок определяется этапами обработки: 36#–46# для снятия перепада и выравнивания, 60#–80# для калибровки, 120#–180# для устранения рисок, 220# — завершающий в металлическом цикле перед переходом на более тонкие этапы. Распиленная плита поступает с разной толщиной и следами диска; грубые бруски 36#/46# снимают эти дефекты за счёт прочной металлической связки, удерживающей крупные алмазы под нагрузкой головы без преждевременного выкрашивания. Средние зернистости выравнивают поверхность, а каждый последующий этап убирает риски предыдущего — пропуск хотя бы одного номера оставляет скрытые риски, проявляющиеся на полировке. 220# — завершающий металл перед переходом: дальше — 320# или 400# металл либо синтетика 400#–1000# для подготовки к финишной обработке ресиной. Корректировка под камень: для твёрдого гранита с высоким содержанием кварца важно проходить все 7 стадий, а для более мягкого мрамора начинать можно с 60# или 80#, минуя грубые. Старайтесь выдерживать шаг перехода не более одного класса — грубый, средний, тонкий — чтобы каждая проходка решала конкретную задачу. Сообщите компании Dinosaw Machine Ваш микс камня и текущий режим, и оптимальная схема будет детально согласована по головам до первой поставки.

Более низкая стоимость достигается конструкцией, а не удешевлёнными алмазами: связка располагается только в зоне нагрузки головы, снижая расход материалов, сохраняя высокое качество шлифовки. Основу дают два инженерных решения. Во-первых, специфическая конструкция корпуса: вместо цельного блока — оптимизированная форма с минимальным объёмом вне зоны контакта, благодаря чему тратится меньше связки и алмазов при сохранении контура посадки. Во-вторых, строгий отбор алмазов — каждая партия сортируется до внесения в смесь, поэтому размер зерна, с которым инструмент работает на линии, совпадает с заводским. Стабильное зерно — основа предсказуемой полировки тонкими 320# и 400# брусками, чтобы заменить ресину и магнезит на среднем этапе, что позволяет дополнительно снижать затраты. Для Вашей линии итог — более доступный по цене брусок, который изнашивается равномерно, встаёт ровно, шлифует плоско и меняется по графику, а не преждевременно. Главный критерий — стоимость обработки квадратного метра, а не цена за штуку: закажите у компании Dinosaw Machine пробные образцы против текущего бренда и сравните показатели в одних и тех же головах.

Связаться с компанией Dinosaw

Обсудить цены, подбор зернистости и области применения фикертов DINOSAW на металлической связке

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
Металло-алмазный фи́ккерт для автоматических линий шлифования

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?