Металлические алмазные франкфурты для линейного шлифования гранита

24# / 36# / 46# / 60# / 80# / 120# / 180# / 220#

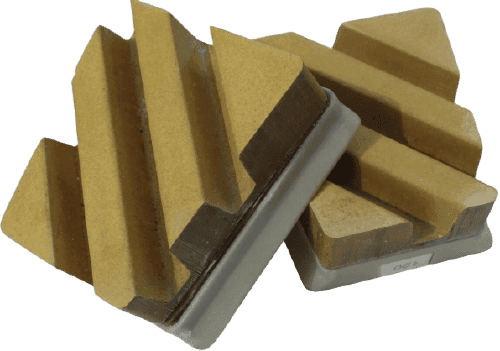
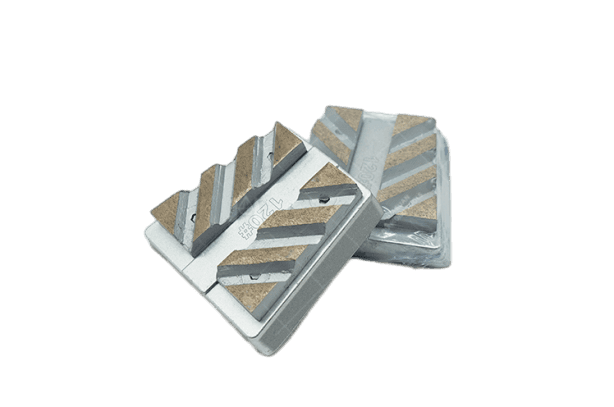
Франкфурт с металлической алмазной связкой DINOSAW — это спечённый металлический инструмент в стандартном формате Frankfurt, предназначенный для шлифующих головок автоматических линий полировки камня. Надёжная и стабильная интегральная технология спекания придаёт сегменту цельнометаллическую структуру, обеспечивая максимальную прочность крепления и исключая выпадение сегментов даже при интенсивном съёме материала на граните.

Металломатричная основа разработана для высокой эффективности обработки: быстрое вскрытие алмаза, высокий уровень самозатачивания и отличная острота позволяют абразиву стабильно работать по твёрдому камню без риска зализывания. Восемь градаций зерна от 24# до 220# полностью закрывают грубую и среднюю стадии шлифования до перехода на полимерные франкфурты для тонкой обработки и доводки.

На линии данный продукт — рабочая лошадка этапа шлифования гранита, применяемая там, где требуется интенсивное снятие без допустимого риска потери сегментов.

Зернистости 24#–220#Программа из восьми зернистостей, полностью охватывающая этап грубого шлифования — от интенсивного снятия до передачи смоле на линиях обработки гранита.
Без выпадения сегментовБезопасная интегральная технология спекания обеспечивает максимальную прочность связки при агрессивном съёме материала.
СамозатачиваемостьБыстрая экспозиция алмаза, выраженное самозатачивание и стабильная острота для высокой эффективности шлифования.

Обрабатываемые материалы

Гранит, габбро, диорит, базальт и другие плотные каменные плиты на автоматических полировальных линиях

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

Области применения и материалы для шлифования франкфуртами на металлической связке

Алмазные франкфурты на металлической связке эксплуатируются на станциях шлифования автоматических полировальных линий, где плиты гранита после распила выравниваются и подготавливаются к полировке полимерными франкфуртами.

Реальная эффективность обработки и ключевые параметры

Франкфурт на металлической связке DINOSAW — это основной инструмент этапа шлифования линейной полировки гранита: спечённая металлическая связка удерживает сегменты с максимальной прочностью даже при интенсивном съёме материала, что исключает потерю сегментов, обеспечивает быстрое вскрытие алмаза и высокую самозатачиваемость, поддерживая стабильную работу линии.

24#–220#

Восемь ступеней зернистости

Зернистость 24#, 36#, 46#, 60#, 80#, 120#, 180# и 220# позволяет линии поэтапно переходить от грубого удаления следов пилы к однородной передаваемой поверхности для полимерного этапа.

Интегральное спекание

Исключено выпадение сегментов

Безопасная интегральная технология спекания надёжно связывает алмазный слой и корпус в единую структуру, что гарантирует максимальную прочность крепления сегментов и их сохранность при работе на крупных плитах.

Быстрая экспозиция

Высокая эффективность шлифования

Связка быстро вскрывает свежий абразив: быстрое оголение алмаза, высокий самозатачивающий потенциал и отличная острота сокращают время притирки каждого нового комплекта.

Формат Франкфурта

Головки автоматических линий

Стандартная геометрия Франкфурта для прямого крепления на головки автоматических полировальных линий, полностью совместима с посадочными местами на этапах шлифования гранитных плит.

Применяемые материалы: Гранит, габбро, диорит, базальт и аналогичные плотные строительные породы на автоматических полировальных линиях.

Типовые изделия: Плиты из гранита после разделки, выравниваемые перед этапом смолы, калиброванные плиточные заготовки и реновация плит, готовящихся к финишной обработке.

Реальная производительность, износ сегмента и качество передачи зависят от твёрдости и абразивности камня, выбора зернистости, давления головки, скорости линии и водоснабжения.

Технические характеристики металлизированного Франкфурта

Выбор последовательности зернистостей определяется состоянием поверхности на входе: 24#–46# — для удаления глубоких следов, 60#–80# — выравнивание и переход, 120#–220# — чистовая передача к смоляным сегментам. Все восемь позиций выполнены в единой интегральной спечённой структуре и формате Франкфурта для голов автоматических линий.

ПараметрХарактеристика
Тип связкиМеталлическая связка, безопасная интегральная технология спекания
Удержание сегментаНаивысшая прочность крепления, исключено выпадение сегментов
Поведение при шлифованииБыстрое вскрытие алмаза, высокий уровень самозатачивания, отличная острота
Зернистость24#, 36#, 46#, 60#, 80#, 120#, 180#, 220#
ФорматFrankfurt, для головок автоматических линий
Позиция на линииГрубое шлифование / стадия снятия слоя на линии полировки гранита

Ключевые технологии и структура абразива

Шесть инженерных решений в программе металлизированного Франкфурта DINOSAW. Пронумерованные элементы на схеме соответствуют описываемым ниже конструктивным особенностям.

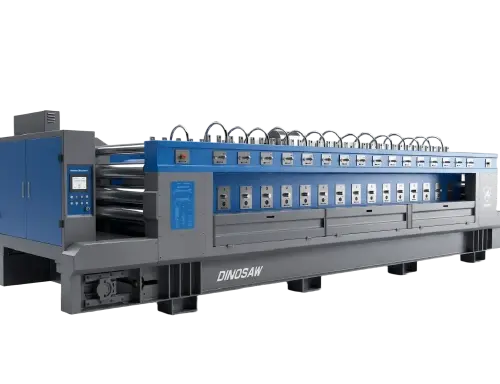
Оборудование Dinosaw Machine - Металлический алмазный Франкфурт

Технологический цикл шлифования металлическим Франкфуртом

1 · Анализ и подбор зернистости: оцените входную поверхность — следы пил, перепады толщины, твёрдость камня — и выберите необходимое зерно в диапазоне 24#–220#. 2 · Монтаж и посадка: установите Франкфурты на головки линии, убедитесь в плотном прилегании каждого сегмента и очистите посадочные поверхности. 3 · Шлифование с водой: работайте с установленными параметрами давления и скорости при постоянном подаче воды, последовательно переходя к более мелким зернам до получения ровной и однородной поверхности. 4 · Передача на смолу: убедитесь в плоскости и контроле глубины риски, затем передайте плиту на смоляные Франкфурты для тонкой доводки и финишной обработки.

01

Единый спечённый сегмент

Сегмент образуется единой металлокерамической спеканной структурой, а не слоем алмаза, закреплённым на держателе. Эта технология обеспечивает максимальную прочность крепления, что гарантирует надёжную работу сегментов под радиальной, тангенциальной и центробежной нагрузкой на рабочей линии.

02

Безопасность от выпадения сегмента

Выпадение сегмента на движущейся линии приводит к порче всей плиты и соседних абразивов. Металлургическое соединение вместо механического зажима полностью исключает этот вид отказа, поэтому такой конструктив используется там, где риск потери сегмента недопустим.

03

Быстрое вскрытие алмаза

Металлическая матрица разработана для ускоренного выхода новых алмазных зёрен. Благодария этому каждый новый абразив быстро выходит на рабочий режим, сокращая период притирки при замене.

04

Самозатачивающаяся металлическая связка

Износ связки сбалансирован с износом алмаза: матрица истирается синхронно с зерном, постоянно открывая свежие режущие кромки. Это предохраняет абразив от зализывания при длительных проходах по твёрдому граниту.

05

Восьмиступенчатая лестница шлифования

Форма зернистостей: 24#, 36#, 46#, 60#, 80#, 120#, 180# и 220# обеспечивает полный переход от грубой к средней обработке. Линия поэтапно стирает риску предыдущей зернистости, формируя поверхность, готовую для перехода на полимерные франкфурты.

06

Стандарт Frankfurt для головок линий

Стандартная геометрия Frankfurt устанавливается напрямую в головки автоматических линий без дополнительных адаптеров. При смене зернистости сохраняется настройка станций, решение по рецептуре легко принимается на уровне головки.

Металлизированный Франкфурт против магнезитового Франкфурта

Выберите по типу связки и линии: спечённый металл — для агрессивного защищённого шлифования на автоматических линиях; магнезит — для традиционных технологий шлифовки и полировки.

Металлизированный Франкфурт против магнезитового Франкфурта
Магнезитовый Франкфурт (традиционный)VSФранкфурт металлизированный с алмазной связкой
Магнезиальная связка формуется на войлочной или полимерной основеМатериал связки✓ Цельноспечённая металлическая связка, монолитный сегмент
Связка стирается по мере работы; при высокой нагрузке возрастает риск отрыва сегментаФиксация сегмента✓ Максимальная прочность фиксации, сегменты не отслаиваются
Медленная резка, частое правление, ограниченное самозатачиваниеПоведение при шлифовании✓ Быстро раскрывается алмаз, выраженное самозатачивание, высокая острота
Традиционная последовательность шлифования и полирования вручную или на полуавтоматеЭтап применения✓ Грубое шлифование на головах автоматических линий; на финишных этапах применяется смола
Ассортимент зависит от поставщика, часто ограниченЛинейка зернистости✓ 24#, 36#, 46#, 60#, 80#, 120#, 180#, 220#
Низкая начальная стоимость для традиционных малобюджетных линийСтоимость оснастки✓ Выше за единицу, ниже расход на м² при интенсивном съёме материала
Традиционные линии, мягкий и средний камень, ручное шлифование и полировкаРекомендуется для✓ Автоматические гранитные линии с интенсивным съёмом материала, где утеря сегментов недопустима

Важно: конфигурации зависят от бренда и модели; реальные показатели определяются конкретным станком, материалом и условиями эксплуатации.

Производитель серии DINOSAW Frankfurt

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Требования к монтажу и послепродажная поддержка

Компания DINOSAW Machine предоставляет инструкции по установке, обучение операторов, дистанционную диагностику и координацию запасных частей для каждого оборудования.

Совместимость с линиямиГоловки для Frankfurt

Перед заказом уточните бренд линии, модель головки и состояние держателя — абразив подходит к стандартной геометрии Frankfurt.

Конфигурация зернистости24#–220#, по этапам шлифования

Программа зернистости настраивается по твёрдости камня, состоянию входной поверхности и точке передачи на полимер, подтверждается по месту назначения.

ВодоснабжениеПостоянное мокрое шлифование

Обеспечьте непрерывную подачу воды в зону шлифования для охлаждения спечённой связки и отвода шлама с рабочей поверхности.

01 · Подготовка и отгрузкаПеред отправкой согласовываются комплектация, упаковка и транспортные требования, проводится заводская приёмка и проверка документов.
02 · Монтаж и ввод в эксплуатациюПроверка инженерных сетей и фундамента, установка оборудования, пуско-наладка и сдача.
03 · Обучение операторовПрактический инструктаж по рутинной работе на ЧПУ и ежедневному осмотру дисков, шпинделей, систем охлаждения и смазки.
04 · Сервис и поддержкаУдалённая техническая поддержка, сервисное обслуживание и координация поставки запасных частей на всём протяжении эксплуатации оборудования.

Вопросы по выбору, применению и заказу металлического алмазного Франкфурта

Ответы на ключевые вопросы по выбору металлизированных франкфуртов, сравнении с магнезитовой и полимерной программой, подбору зернистости и подготовке коммерческого предложения.

Франкфурт на металлической алмазной связке — это алмазный абразив в стандартном формате Frankfurt: матрица из спечённого металла с алмазным зерном, предназначенная для установки на шлифующих головках автоматических линий полировки камня. Он выполняет этап грубого шлифования — убирает следы пилы и перепады толщины после резки блока, выравнивает поверхность и готовит ровное основание для полимерных франкфуртов доводочных и финишных стадий. На линии первым используются именно металлические позиции — обычно зерно 24# или 36# для интенсивного удаления, затем поэтапный переход на 46#, 60#, 80# и выше до передачи на полимер (обычно с 120# и мельче). Ключевое отличие конструкции DINOSAW — безопасная интегральная технология спекания: сегмент формируется как цельный металлический корпус и обеспечивает максимальную прочность без риска выпадения. Это важно, поскольку выпавший сегмент на линии способен серьёзно повредить плиту и соседние абразивы. Поэтому металлические франкфурты — основа этапа шлифования гранитных линий там, где требуется интенсивное снятие при нулевой допустимости потерь сегментов и необходима стабильная производительность по твёрдым породам из смены в смену.

Выбирайте металлизированный Франкфурт при эксплуатации голов автоматической полировальной линии по граниту, когда необходима интенсивная съёмка материала с максимальной надёжностью сегмента — именно для этого он предназначен. Традиционный магнезитовый Франкфурт выбирается для классического шлифовально-полировального оборудования по мягким породам камня при минимальных затратах на инструмент: магнезит доказал свою эффективность в такой конфигурации, однако работает медленнее и по мере эксплуатации теряет связку. Франкфурты на смоляной основе применяйте для тонкой доводки и конечного этапа — только смола позволяет получить тот уровень чистоты поверхности, который металлическая связка, созданная для съёма материала, не обеспечит. Частая ошибка — покупать металлические сегменты для задач чистой реполировки: когда плите требуется только восстановление глянца, целесообразно использовать смоляные абразивы и финальное полирование; металл лишь увеличит глубину риски, которую затем придётся убирать смолой. Также до заказа убедитесь в типе крепления: линии под широкий фіккерт требуют металлический фіккерт, а не Франкфурт. Не стоит ожидать зеркального блеска от металлизированных сегментов — их задача заканчивается ровно там, где начинается этап смолы. Итак: магнезит — классическое решение для низкозатратных схем, металл Франкфурт — инструмент грубого шлифования на автоматических линиях по граниту, смола — доводка и финиш. Многие фабрики используют все три варианта, так как каждый отвечает за свою ступень в трёхэтапном процессе обработки.

Исходите из состояния поверхности на входе линии. Плиты после дисковой резки с глубокими пилами и перепадом до 2–3 мм требуют грубого открытия — зерна 24# или 36#, несколько голов на одну зернистость, пока поверхность не станет плоской. Материал средней сложности открывается на 46# или 60#, а для лёгкого выравнивания достаточно 80#. Далее работайте по нисходящей — например, 24# → 36# → 60# → 120#, позволяя каждой зернистости убирать риску предыдущей, не пропуская шаги. Твёрдый грубозернистый гранит медленнее открывает алмаз, поэтому закладывайте на один шаг больше, чем для однородного мелкозернистого камня; уровень самозатачивания металлизированной связки сохраняет остроту при меньших правках. Обычно переход на смолу происходит на 120#–180#, а 180# и 220# в металле нужны линиям, которым требуется порядка более чистый переход к смоле. Для стабильной технологии зафиксируйте тип камня, последовательность зернистостей, давление на головку и скорость линии, затем ведите отдельные рецепты по семейству изделий, внося корректировки только при изменении материала. Все восемь зернистостей (24#, 36#, 46#, 60#, 80#, 120#, 180#, 220#) доступны в одинаковой спеченной структуре и позволяют масштабировать процесс без смены типа абразива.

Требуется шесть пунктов. Первое — камень: порода гранита либо образец, его твёрдость и абразивность, а также фото поверхности на входе в линию. Второе — оборудование: марка автоматической линии, модель головки и количество посадочных мест под Франкфурт на одну головку, так как абразив подбирается под конкретную конфигурацию. Третье — действующий абразив: марка, последовательность зернистостей, расход штук за смену и выход в квадратных метрах — это важно для сравнительной оценки износа. Четвертое — производственная задача: размеры плит, количество смен в день и требования к качеству поверхности конечного изделия. Пятое — рабочие параметры: скорость линии, давление на головку, водоснабжение на участке шлифовки. Шестое — логистика: страна и порт назначения, объём партии и необходимость тестовой поставки до оформления регулярного заказа. По этим данным компания DINOSAW согласует цепочку зернистостей из восьми позиций, определяет момент перехода с металла на смолу, рассчитает цену за штуку и себестоимость на квадратный метр, а также спланирует производство под Вашу линию. Если параметры головки неизвестны, обычно достаточно фото головки с установленным абразивом, чтобы подтвердить совместимость с форматом Франкфурта и рекомендовать зернистость.

Сегмент Франкфурта одновременно нагружается по трём осям: радиальному усилию от давления головки, тангенциальной тяге в процессе шлифования и центробежной силе на рабочей скорости линии. Связки, использующие чисто механическое зажатие или тонкий литой слой, могут отпускать сегмент под совокупной нагрузкой — и если сегмент вылетает на работающей линии, он царапает плиту, повреждает соседние абразивы, а иногда и саму головку. Решение не в механике, а в металлургии: безопасная интегральная технология спекания формирует сегмент как единое спечённое металлическое тело, где слой алмаза и крепёжная часть превращаются в монолитную конструкцию. Это гарантирует максимальную прочность сцепления и отсутствие выпадения сегментов даже при интенсивной съёмке — именно потому такая технология обязательна там, где потеря сегмента недопустима. Та же спечённая матрица управляет износом: она стирается синхронно с алмазом, поддерживая быструю экспозицию алмаза, высокий уровень самозатачивания и стабильную остроту, чтобы сегмент продолжал резать, а не залипал. Практические рекомендации для защиты структуры на линии: держите посадочные места чистыми от шлама, не превышайте рабочее давление, обеспечьте стабильный поток воды на участке шлифования, заменяйте сегменты комплектно, а не смешивайте изношенные и новые на одной головке.

Связаться с компанией Dinosaw

Обсудить цены, зернистость и поставки металлического Франкфурта

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
Металлические алмазные франкфурты для линейного шлифования гранита

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Руководства по металлическому Франкфурту и сопутствующее оборудование

Руководства по подбору и сопутствующие расходные материалы для этапа шлифования на линиях полировки гранита — от программы зернистости до последующих этапов с применением смолы.

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?