Магнезитовые и синтетические франкфуртские абразивы для полировки твёрдого гранита

Frankfurt — Magnesite / Synthetic / Oxalic Acid

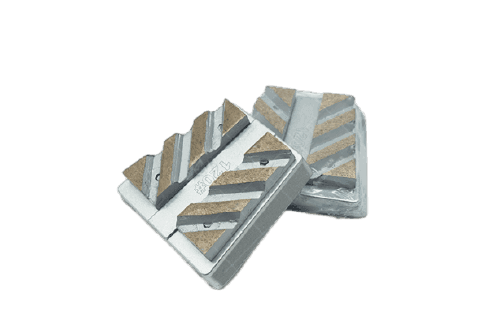
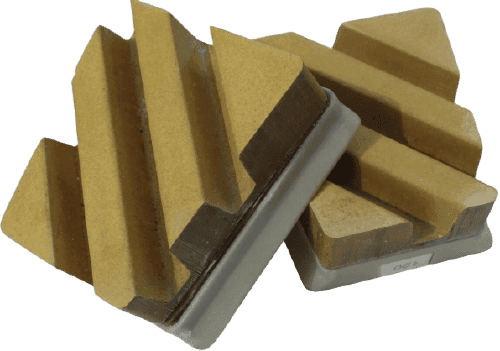
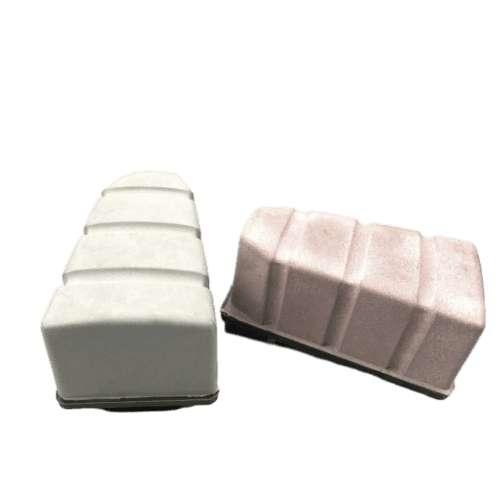
Магнезитовые и синтетические франкфуртские абразивы — это классическая трёхступенчатая программа полировки твёрдого гранита на автоматических полировальных станках: магнезитовые блоки выполняют этапы шлифовки от 24# до 320#, синтетические блоки обеспечивают тонкую доводку от 400# до 2000#, а оксаловые блоки 5 Extra и 10 Extra завершают поверхность химической финишной полировкой.

Магнезит — самый исторически используемый материал для шлифовки и полировки гранита, с выработанными за десятилетия навыками работы по твёрдому камню, и до сих пор занимает большую долю в этой области. Все три семейства используют одинаковый формат франкфуртского блока, что позволяет одной головке проходить всю линию программы.

Данная программа — это экономичное решение для заводов по полировке плит, надгробий и плитки из твёрдого гранита, и она сочетается с полировальными станками DINOSAW, а также металлическими и смоляными франкфуртскими инструментами при выборе альтернатив, когда важны срок службы инструмента или стабильность процесса.

24#–320#Девять номеров магнезита для шлифовальных этапов полировки твёрдого гранита
400#–2000#Семь синтетических номеров от чистовой шлифовки до финишной полировки
5 / 10 ExtraОксаловые блоки 5 Extra и 10 Extra для химической финишной доводки глянца

Обрабатываемые материалы

Твёрдый гранит, гранит средней твёрдости, габбро, кварцит и аналогичные мелкозернистые изверженные породы для полировки плит, памятников, плитки и столешниц

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

Применение магнезитовых и синтетических франкфуртских абразивов

Эти абразивы используются там, где объемная полировка твёрдого гранита выполняется на автоматических линиях, и именно абразивная программа — а не оборудование — определяет блеск и себестоимость обработки за м².

Настоящая эффективность полировки и ключевые показатели

Комбинированная программа «магнезит + синтетика» — это традиционная экономически выгодная линия для полировки твёрдого гранита: магнезит осуществляет снятие и выравнивание, синтетика доводит до тонкой полировки, а оксаловая кислота закрепляет финальный химический блеск — весь процесс проходит на одной франкфуртской головке.

24#–320#

Диапазон зернистости магнезита

Девять ступеней зернистости магнезитовых блоков перекрывают все этапы шлифовки твёрдого гранита. Магнезит — самый исторически используемый материал с выработанными технологиями, он по-прежнему занимает значительную долю объёма в отрасли.

400#–2000#

Диапазон синтетической тонкой полировки

Семь ступеней синтетики продолжают цикл после магнезита, доводя обработанную поверхность до уровня блеска, на котором продаётся плита.

5 / 10 Extra

Финишная полировка оксаловой кислотой

Оксаловые блоки 5 Extra и 10 Extra играют роль химической добавки для финишной полировки, завершая процесс финальным проходом на автоматических полировальных станках.

3 этапа

Один Франкфуртский формат

Шлифование, чистовая полировка и финишный блеск выполняются во Франкфуртском формате, поэтому оснастка и наладка головок не меняются на всех стадиях программы.

Применяемые материалы: твёрдый и средне-твёрдый гранит, габбро, кварцит и аналогичные мелкозернистые изверженные породы.

Типовая продукция: полированные гранитные плиты, памятники и надгробия, столешницы, облицовочные плиты, плитка и архитектурные панели, обработанные на автоматических линиях.

Фактический уровень глянца, расход абразива на м² и срок службы блока зависят от твёрдости и состава камня, выбранной последовательности, давления на головке, скорости линии, качества воды и настроек оператора.

Технические характеристики программы Франкфуртских абразивов

Постройте программу в три этапа: выберите номера магнезита от 24# до 320# для шлифовки, затем синтетические номера от 400# до 2000# для чистовой полировки и завершите цикл оксаловой кислотой 5 Extra или 10 Extra для химического финишного блеска. Все три типа работают в одном Франкфуртском блоке и на одной оснастке.

ПараметрМагнезитовый франкфуртСинтетический франкфуртОксаловый франкфурт
Формат блокаФранкфуртФранкфуртФранкфурт
Доступные зернистости / классы24#, 36#, 46#, 60#, 80#, 120#, 180#, 240#, 320#400#, 600#, 800#, 1000#, 1200#, 1500#, 2000#5 Extra, 10 Extra
Этап программы линииСтупени шлифовкиСтупени тонкой полировкиФинишная полировка, химическая добавка
Типовая позиция на линииНачальные головки автоматической полировальной машиныСредние и последние головки перед финишемФинальные полировальные головки

Ключевые технологии и структура абразивов

Четыре инженерных решения, заложенные в магнезитовую и синтетическую программу Франкфурта. Каждое решение нацелено на отдельный параметр автоматической линии: характеристика реза, развитие глянца, химическая доводка и себестоимость на 1 м².

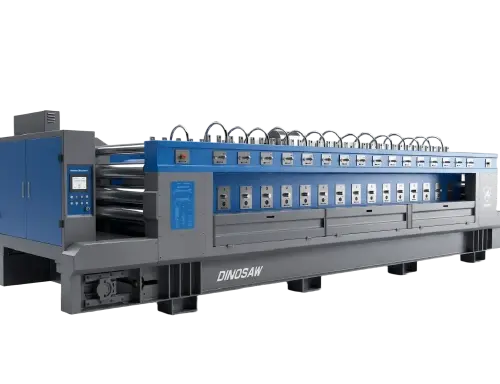
Оборудование Dinosaw Machine, магнезитовые и синтетические абразивы

Трёхэтапный технологический процесс Франкфуртской полировки

1 · Шлифование магнезитом: загрузите первые головки магнезитами от 24# до 320# для снятия следов пилы и калибровки по шагам зернистости. 2 · Чистовая полировка синтетикой: продолжайте серию синтетических головок от 400# до 2000#, убирая предыдущий рисунок царапин. 3 · Финиш оксаловой кислотой: закройте цикл блоками оксала 5 Extra или 10 Extra для химического финишного блеска. 4 · Контроль и корректировка: сверяйте уровень глянца и планируйте ротацию блоков по головкам на основе фактического расхода.

01

Магнезитовая связка для этапов шлифовки

Магнезит — самый исторически проверенный шлифовальный и полировальный материал для твёрдого гранита, и его связка широко используется из-за отработанных технологий: операторы уверенно применяют его на всех этапах, от 24# до 320#. Он продолжает занимать большую долю на этапе шлифовки благодаря низкой себестоимости снятого объёма материала.

02

Девятиступенчатая градация магнезита

Ступени 24#, 36#, 46#, 60#, 80#, 120#, 180#, 240#, 320# позволяют сначала удалить следы пиления и калибровки, затем постепенно довести рисунок царапин перед переходом к синтетике. Пропуск зернистостей ради экономии приводит к остаточным царапинам, которые финишная полировка уже не скроет.

03

Синтетическая связка для тонкой полировки

Синтетические ступени 400–2000# созданы для доводки, а не для снятия: на каждом этапе удаляется предыдущий рисунок царапин, формируется ровная поверхность, по которой измеряют глянец. Именно тут появляется финальный внешний вид плиты на традиционной линии.

04

Химическая финишная полировка оксаловой кислотой

Оксаловые блоки 5 Extra и 10 Extra работают как химическая добавка на финальных головках: кислотная фаза реагирует с поверхностью гранита при последних проходах, раскрывая итоговый блеск. Поэтому выбор класса — 5 Extra или 10 Extra — производится исходя из требуемого блеска и цвета камня.

05

Общий формат франкфуртских блоков

Все три семейства устанавливаются в одном формате франкфуртского блока, что позволяет сохранять держатель головки, адаптер и настройки станка без изменений от первой до последней операции. Оператор меняет только тип и зернистость абразива, а не оснастку, что сокращает время переналадки на многоголовочных автоматических линиях.

06

Структура затрат на программу линии

Программа сочетает недорогой и быстроистираемый магнезит там, где важна производительность, а более дорогую синтетику — только там, где нужна тонкая доводка. На объёмах твёрдого гранита заводы используют это разделение, чтобы держать себестоимость м² ниже, не тратя на смоляные абразивы на каждом этапе шлифовки.

Программа магнезит+синтетика против полностью смоляной полировки

Сравнение затрат и ресурса при линейной полировке твёрдого гранита: традиционная магнезитовая программа обеспечивает минимальную цену за квадратный метр, а полностью смоляная программа даёт больший ресурс инструмента при более высокой цене за единицу.

Программа магнезит+синтетика против полностью смоляной полировки
Программа полной полировки на основе смолыVSПрограмма Магнезит + Синтетика
Смоляная связка на каждой шлифовальной головке, высокая цена за единицуМатериал для каждого шага шлифования✓ Магнезитовые бруски — традиционный недорогой абразивный материал
Длительный ресурс одного бруска, замедленное шлифование на грубых этапахРабота на твёрдом граните✓ Отработанная технология резки твёрдого гранита, хорошо освоенные навыки эксплуатации
Одна и та же серия смолы до финальной полировкиТонкая полировка✓ Синтетика 400#–2000# обеспечивает равномерную тонкую шлифовку
Высокоглянцевая смоляная поверхностьФинальный глянец✓ Финальная химическая полировка: щавелевая кислота 5 Extra / 10 Extra
Меньше замен благодаря увеличенному ресурсу брускаЧастота смены инструмента✓ Более частые замены на шлифовальных головках, компенсируются низкой стоимостью бруска
Выше затраты на абразив, ниже затраты на смену оснасткиСтруктура затрат✓ Минимальная себестоимость полировки 1 кв. м твёрдого гранита
Покупатели, стремящиеся сократить число смен головок и разнообразие запасовОптимально для✓ Высокоэффективная серийная полировка твёрдого гранита по традиционной технологии

Техническое примечание: конфигурация зависит от бренда и модели; фактические показатели зависят от конкретного станка, материала и условий эксплуатации.

Производитель абразивной программы DINOSAW

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Подбор программы и поддержка поставок

DINOSAW предоставляет рекомендации по подбору полировальных программ, подтверждению зернистости, планированию расхода и координации повторных поставок каждого комплекта франкфуртских абразивов.

Последовательность зернистостей24#–320# + 400#–2000# + 5/10 Extra

Трёхступенчатая схема подбирается индивидуально под твёрдость Вашего материала и целевой блеск, а количество проходов регулируется для каждой линии.

Совместимость головокФранкфуртский формат блока

Подтвердите наличие на Вашем автоматическом полировальном станке держателя и адаптера под Франкфурт перед первым заказом.

Планирование поставокПерезаказ на основе расхода

Сообщите ежемесячный объём производства плит и расход абразивов, чтобы DINOSAW мог запланировать производство и отгрузку Вашей программы.

01 · Отгрузка и доставкаПеред отправкой подтверждаются параметры комплектации, упаковки и перевозки, проводится инспекция на заводе и проверка документов.
02 · Монтаж и ввод в эксплуатациюПроверка коммуникаций и фундамента на объекте, расстановка станка, ввод в эксплуатацию и приёмка.
03 · Обучение операторовПрактическое обучение для работы на ЧПУ-оборудовании и ежедневной проверки дисков, шпинделей, системы охлаждения и смазки.
04 · Сервис и поддержкаУдалённая техническая помощь, поддержка по обслуживанию и обеспечению запасными частями на всём протяжении эксплуатации оборудования.

Вопросы и ответы по выбору и эксплуатации магнезитовых и синтетических франкфуртов

Ответы на основные вопросы по традиционной магнезитовой программе: как выбрать её по сравнению с металлическими и смоляными альтернативами, как работает последовательность зернистостей и что нужно подготовить перед заказом.

Выберите схему «магнезит + синтетика», если Вы полируете твёрдый гранит в объёме и себестоимость м² для Вас имеет ключевое значение. Магнезитовые блоки стоят недорого и быстро истираются — что идеально подходит именно для этапов шлифовки, где важен объём снятого материала, а не срок службы инструмента. Рассмотрите альтернативы когда: необходим спечённый металлический франкфурт, который держит форму и не сыпет зерно при интенсивном снятии особенно твёрдых пород; требуется смоляной франкфурт с большим сроком службы для финишной полировки, где дорогостоящи именно переналадки; либо если у Вас установлены головки типа фикирт — одна смоляная фикирт эффективно работает с широкими плитами, а эта франкфуртская программа к ним не подходит. Правило принятое в отрасли: классическая магнезитовая линия выгодна для массовой обработки твёрдого гранита; металл — для активного снятия; смола — для долговечной доводки; фикирт — для широкоплиточного оборудования. Если Ваша линия уже вся работает на смолах и расходы под контролем, нет причины менять программу — она особенно актуальна именно тогда, когда износ на этапе шлифования максимален, а маржа минимальна.

Программа назначает каждому абразивному типу свою операцию – по порядку. Этап первый — шлифовка магнезитом: на начальных головках устанавливаются абразивы от 24# до 320# с постепенным переходом зернистости, чтобы убрать следы от распила и калибровки, а царапины закрываются поэтапно. Операторы линии начинают с грубого зерна и переходят на следующий номер только после полного исчезновения предыдущего рисунка: пропущенный шаг проявится царапинами, которые тонкая полировка не скроет. Второй этап — тонкая шлифовка синтетикой: головки работают от 400# до 2000#, каждая стадия должна полностью убирать царапины предыдущей до однородной поверхности, подходящей для глянцевого контроля. Третий этап — финишная полировка оксаловой кислотой (5 Extra или 10 Extra), которая выступает химическим агентом: на завершающих проходах кислота вытягивает окончательный глянец с поверхности гранита. Практические контрольные точки: Проверяйте глянец на первой плите при каждом переходе зерна, обеспечивайте стабильный поток воды на каждой головке и ведите учет расхода по каждой позиции, чтобы объемы заказов соответствовали программе, а не догадкам.

Часто нет нужды проходить все шестнадцать ступеней — последовательность подбирается под камень и требуемый уровень глянца. Для твёрдого гранита стандартная линия использует четыре-шесть шагов магнезита из диапазона 24#, 36#, 46#, 60#, 80#, 120#, 180#, 240# и 320# — начиная с 24#–46#, если следы пилы глубокие, или 80#–120#, если плита хорошо откалибрована — затем три-пять синтетических шагов из диапазона 400#, 600#, 800#, 1000#, 1200#, 1500# и 2000#, и, наконец, оксаловую кислоту 5 Extra или 10 Extra. Как корректировать: более твёрдый и абразивный гранит быстрее расходует блоки и обычно требует больше шагов магнезита с меньшими шагами по зернистости; на мягком камне можно пропускать номера и раньше переходить на синтетику. Темные граниты для зеркального глянца проходят до 1500#–2000# синтетики, в то время как коммерческие плиты часто завершают цикл на 1200#–1500#. Что важно уточнить до утверждения схемы: плоскостность поставляемых плит, требуемый уровень глянца, количество головок на станке и состояние воды, потому что поведение шлама влияет на эффективность реза на каждом этапе.

Вышлите первые пять позиций: тип камня, модель станка и число головок, текущую последовательность зерен, месячную площадь полировки и требуемый глянец. Тип камня или фото пробы определяет соотношение магнезит/синтетика и число шагов. Модель станка и захваты Франкфурта уточняют формат и количество рабочих головок для каждого этапа. Ваша текущая схема зернистости — либо фото используемых сейчас блоков — позволяет компании Dinosaw Machine грамотно сопоставить Вашу реальную программу с диапазонами 24#–320# магнезита, 400#–2000# синтетики и 5/10 Extra оксала без переработки с нуля. Месячная площадь полировки переводится в реальные расчетные количества блоков на каждый номер для оптимального первого заказа и плана доукомплектации. Требуемый уровень глянца определяет, где завершить синтетическую серию (1200# или 2000#), и нужен ли оксал 5 Extra либо 10 Extra. Также полезно указать: страну поставки (для расчета упаковки и логистики), фото отполированных плит с текущими дефектами и Ваши записи по расходу — так Ваша компания получит расчет не по цене за штуку, а подробную таблицу расхода по каждой головке.

Потому что на грубом шлифовании быстро изнашиваемый и недорогой блок экономически предпочтителен. Магнезит — наиболее исторический материал для шлифовки и полировки гранита: навыки его применения отточены, каждый оператор знает поведение каждого номера, и по сей день он сохраняет основной объем в полировке твёрдого гранита по главной причине — при съёме снимается большой объем, абразив быстро расходуется, и оплачивать ресурсоёмкий смоляной блок на этом этапе невыгодно. Классическая программа решает вопрос разделением работ: магнезитом от 24# до 320# выполняется основная шлифовка, где важна цена снятого объёма, синтетикой от 400# до 2000# — финишная полировка, где критичен вид поверхности, а финальный глянец закрепляется оксаловой кислотой. Смоляные и металлические круги находят свою нишу: металл — для тяжёлого, стабильного съёма, смола — для долговременного чистового блеска. Но при массовой полировке твёрдого гранита на производстве программа магнезита на шлифовальных головках позволяет значительно снизить себестоимость на квадратный метр за счёт более частой замены блоков, но меньших трат на единицу расхода.

Связаться с компанией Dinosaw

Обсудить цены и подбор программы франкфуртских абразивов (магнезит/синтетика)

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
Магнезитовые и синтетические франкфуртские абразивы для полировки твёрдого гранита

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?