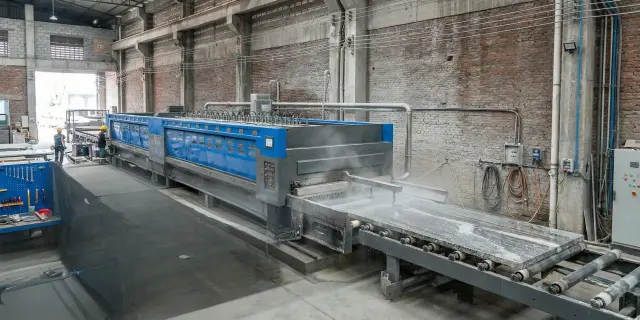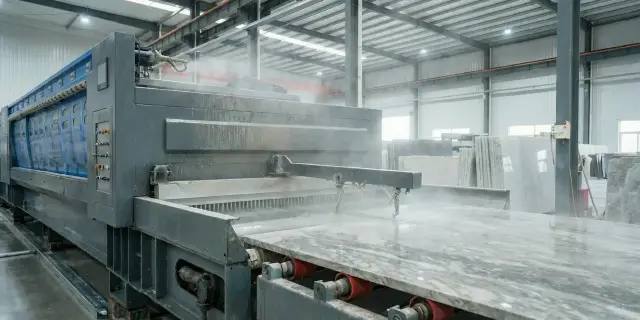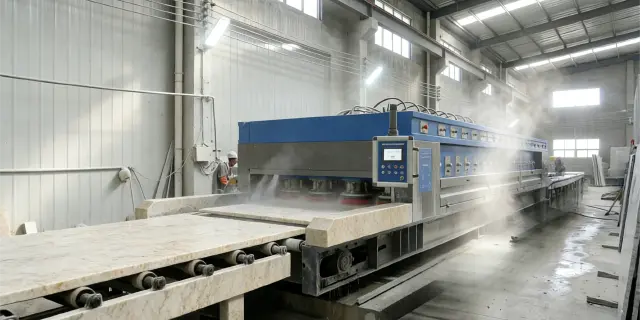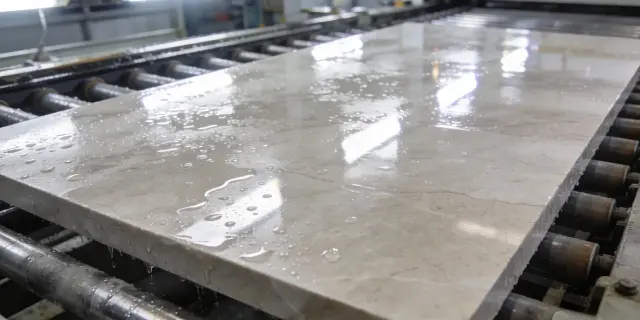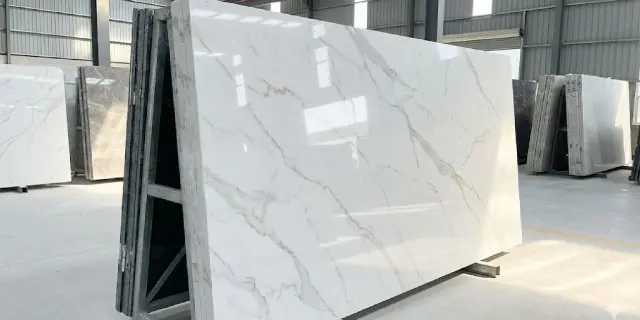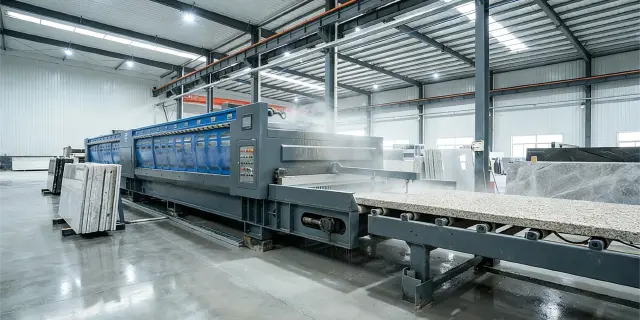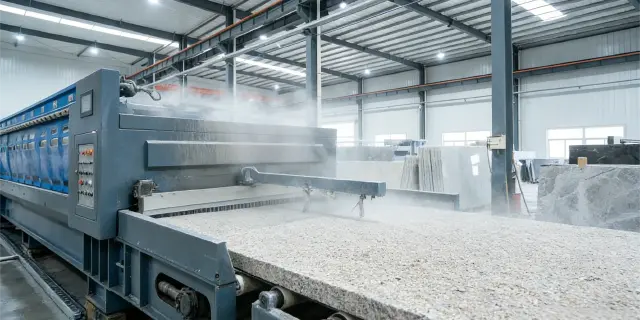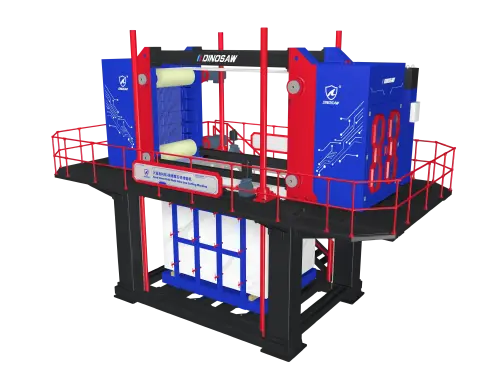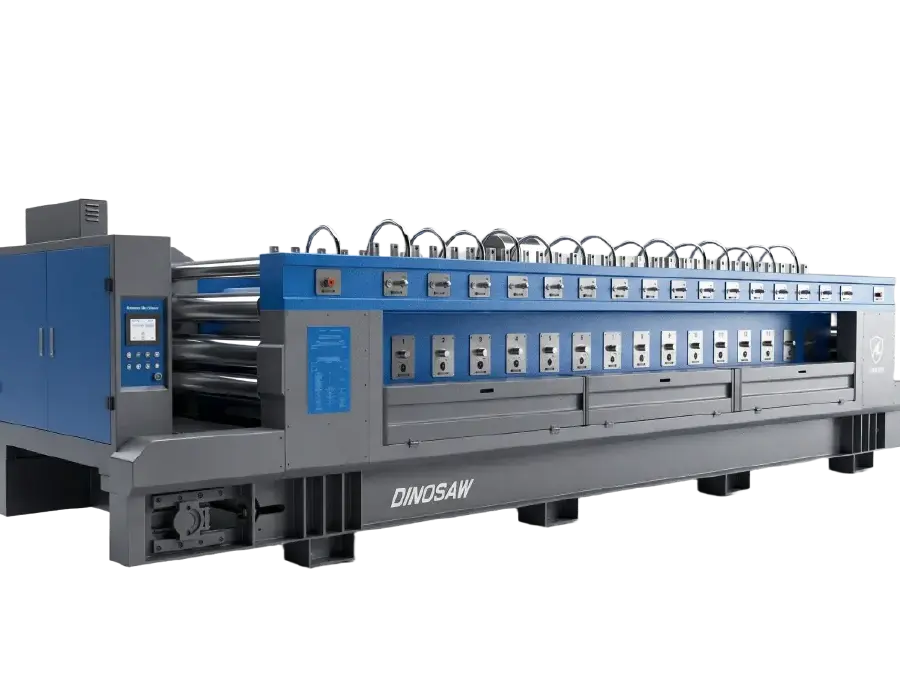
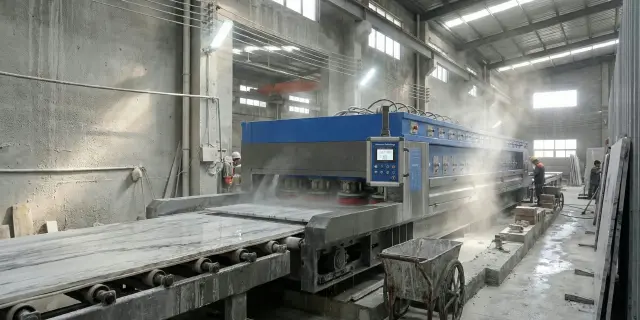
Автоматический многошпиндельный станок для полировки мрамора и гранита

TBMJ-1200/DBMJ-2000
Оборудование DINOSAW Machine для полировки мрамора и гранита оснащается 8–24 полировальными головками и полностью автоматизированной системой. Станок обеспечивает зеркальное качество поверхности плит из камня. Управление по системе PLC с лазерным сканированием автоматически определяет профиль плиты. Применяется на производственных линиях для полировки мрамора, гранита, кварцита, микро-кристаллического камня, терраццо, искусственного камня, керамогранита, песчаника, травертина, известняка, сланца и других натуральных каменных плит.
12–24 головкиНепрерывные абразивные этапы: от чернового шлифования до финальной полировки
До 2100 ммПолноформатная полировка плит на серии DBMJ
ПЛК + лазерАвтоматическое слежение профиля плиты, синхронизация прижима головок и работы линии

Обрабатываемые материалы

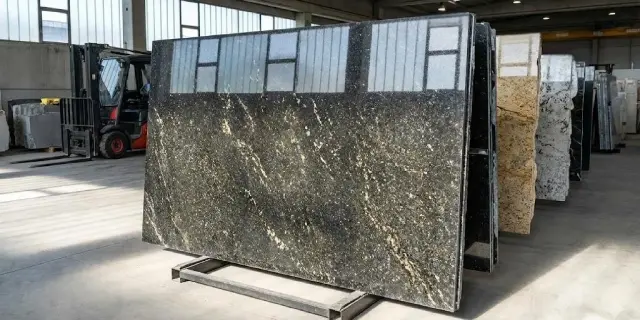
Мрамор, гранит, агломерат, кварцевый камень, микрокристаллический камень и терраццо

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

Совместимые материалы и изделия

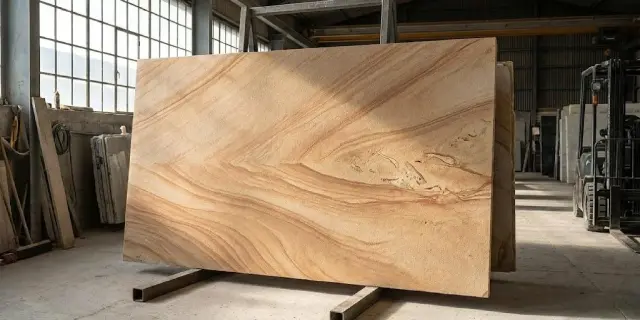
Безупречная полировка для гранита, мрамора, искусственного и природного камня

Реальная производительность полировки и ключевые метрики

Многошпиндельные линии TBMJ и DBMJ обрабатывают плиты непрерывно через 12–24 полировальные головки — управление линии по PLC с лазерным определением профиля, автоматические наклонные платформы загрузки/выгрузки и переходная рама с воздушной сушкой позволяют получать зеркальную поверхность на полной скорости: станок с 16 головками шлифует мраморные плиты со скоростью 240 м²/ч, а гранитные — до 290 м²/ч.

12–24

Непрерывные этапы обработки

Каждая головка выполняет один абразивный этап — грубое и тонкое шлифование с последующей полировкой проходят в едином непрерывном потоке без повторных проходов по мосту.

До 2100 мм

Работа с широкоформатными плитами

Станки серии DBMJ-2000 полируют плиты шириной 600–2100 мм; серия TBMJ-1200 работает с узкими плитами и инженерными панелями шириной 400–1300 мм.

240 / 290 м²/ч

Производительность 16-головочной линии

240 м²/ч на мраморных плитах и 290 м²/ч на гранитных плитах в 16-головочной конфигурации — такой производительности одноголовочные станки не достигают.

ПЛК + Лазер

Линейное управление с учетом профиля

Лазерное сканирование определяет профиль каждой плиты, а ПЛК автоматически координирует скорость ленты, давление головки и последовательность абразивов.

Обрабатываемые материалы: Мрамор, гранит, искусственный камень, кварцевый камень, микрокристаллический камень и терраццо.

Типовая продукция: Полированные крупноформатные плиты, декоративные стеновые панели, столешницы и напольные покрытия в линейном объеме производства.

Реальная производительность линии зависит от количества головок, твёрдости материала, последовательности абразивов и требуемого уровня глянца.

Технические характеристики и опции

Две серии линий охватывают диапазон ширины: серия TBMJ-1200 (12/16/20/24 головки, 400–1000/1300 мм по ширине, 15–21 т, 96–186 кВт суммарная мощность) предназначена для узких плит и инженерного камня; серия DBMJ-2000 (12/16/18/20 головок, 600–2100 мм по ширине, 24–29 т, 137–225 кВт суммарная мощность) — для полноразмерных крупных плит. Обе линии обрабатывают материалы толщиной 15–50 мм при скорости ленты до 3800 мм/мин и 7,5–15 кВт на шпиндель. В типовой 16-головочной конфигурации производительность достигает 240 м²/ч по мрамору и 290 м²/ч по граниту.

МодельЕд.TBMJ - 1200 - 12GTBMJ - 1200 - 16GTBMJ - 1200 - 18GTBMJ - 1200 - 24G
Кол-во головокшт.12162024
Полезная рабочая ширинамм400 - 1000/1300400 - 1000/1300400 - 1000/1300400 - 1000/1300
Полезная рабочая толщинамм15 - 5015 - 5015 - 5015 - 50
Скорость подачи лентымм/мин0 - 30000 - 35000 - 35000 - 3800
Мощность шпинделякВт7.57.57.57.5
Общая мощностькВт96126156186
Потребление водым³/ч17202325
Габариты (ДхШхВ)мм7500x2150x22008500x2150x22009500x2150x220011500x2150x2200
Массат15171921
МодельЕд.DBMJ - 2000 - 12G/MDBMJ - 2000 - 16G/MDBMJ - 2000 - 18G/MDBMJ - 2000 - 20G/M
Кол-во головокшт.12161820
Полезная рабочая ширинамм600 - 2100600 - 2100600 - 2100600 - 2100
Полезная рабочая толщинамм15 - 5015 - 5015 - 5015 - 50
Скорость подачи лентымм/мин0 - 35000 - 35000 - 35000 - 3500
Мощность шпинделякВт9/11/159/11/159/11/159/11/15
Общая мощностькВт137181203225
Потребление водым³/ч22252628
Габариты (ДхШхВ)мм9600x3200x230011600x3200x230012600x3200x230013600x3200x2300
Массат24272829
Стандартная комплектация оборудования
Основной полировальный модуль
Автоматическая загрузочная платформа с наклонной системой
Переходная рама с системой воздушной сушки
Переходная рама
Автоматическая выгрузочная платформа с наклонной системой

Готовое решение для эффективной обработки камня — от загрузки до выгрузки.

Ключевые технологии и конструкция станка

Четыре инженерных решения, которые лежат в основе непрерывной линии полирования. Пронумерованные элементы на схеме оборудования соответствуют перечисленным ниже системам.

Оборудование Dinosaw machine: автоматический многоголовочный станок для полирования мрамора и гранита

Технологический процесс на непрерывной линии полирования

Работа линии включает четыре этапа: наклонная платформа загружает плиту на ленту, лазерное сканирование определяет ее профиль, плита непрерывно проходит по абразивной цепочке через каждую головку, затем воздушно-высушенная полированная плита выгружается на платформе выгрузки. Как только первая плита заходит, следующая может следовать за ней — процесс производства непрерывен и не цикличен.

01

Архитектура непрерывной многошпиндельной линии

Вместо повторной полировки одной плиты на мостовом станке материал проходит через 12–24 последовательно установленные головки. Каждая головка обеспечивает определённый этап абразивной обработки, реализуя непрерывный поток грубого и тонкого шлифования и полировки.

02

Лазерное сканирование профиля плиты

Лазерное сканирование формирует профиль поступающей плиты, что позволяет PLC корректно настраивать давление головок и работу ленты, адаптируя параметры к реальному камню, а не к стандартной заготовке.

03

Координация линии через PLC

PLC управляет всей линией как единым технологическим процессом, а не как 12–24 отдельными станками: скорость ленты, давление и этапы полировки сохраняются по рецептам материала и активируются одним действием — при переходе c мрамора на гранит вся программа меняется целиком.

04

Автоматическая загрузка и выгрузка

Наклонные автоматические платформы для загрузки и выгрузки исключают крановые операции между плитами и обеспечивают непрерывную подачу материала — движение плит по линии происходит без ручного перемещения.

05

Специализированные типы полировальных головок

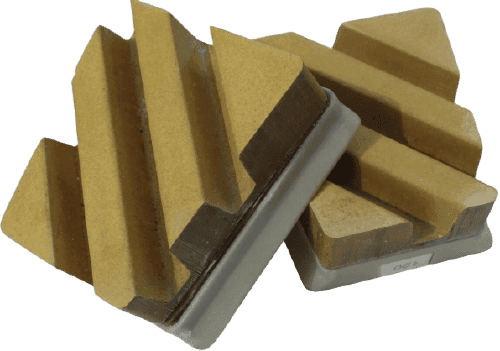
Мрамор и гранит требуют разной геометрии обработки: для мрамора в линиях TBMJ/DBMJ устанавливаются подковообразные головки, для гранита — головки типа Фиккерт. Конфигурация фиксируется на этапе заказа исходя из обрабатываемого материала.

06

Переходная рама с системой воздушной сушки

Переходная рама с воздушной сушкой эффективно удаляет лишнюю воду с поверхности до следующего производственного этапа, поддерживая чистоту плиты и снижая перенос суспензии между стадиями.

Сравнение: многоголовочная непрерывная линия и одноголовочный мостовой полировщик

Сравнение производственных моделей для фабрик, которые выбирают между объемными линиями и универсальными мостовыми станками.

Сравнение: многоголовочная непрерывная линия и одноголовочный мостовой полировщик
QDMJ с одним рабочим узломVSЛиния TBMJ / DBMJ
Обработка одной плиты, многократные проходы мостового станкаПроизводственный режим✓ Непрерывное ленточное движение
Один рабочий узел / частая смена операцийСтадии абразивной обработки✓ 12–24 специализированные головки
2–3,5 м²/чПроизводительность✓ 240 / 290 м²/ч при 16 головках (для справки)
Гибкая настройка работНоменклатура изделий✓ Стандартизированный объём плит
Загрузка/выгрузка каждой плиты вручнуюОбработка материала✓ Автоматическая загрузка и разгрузка
Рабочая зона мостаПозиционирование✓ Лазерное определение профиля
Цеха по индивидуальному заказу / смешанные работыЛучшее решение для✓ Фабрики массового производства плит

Важно: конфигурации зависят от производителя и модели; фактическая производительность определяется конкретным станком, материалом и рабочими условиями.

Производитель линий TBMJ & DBMJ

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Требования к установке и послепродажная поддержка

Компания DINOSAW обеспечивает технологическое сопровождение при пусконаладке, обучение операторов, дистанционную диагностику и координацию поставок запасных частей для каждой линии.

ГабаритыДлина линии 7,5–13,6 м в зависимости от модели

Длина линии зависит от количества голов; рекомендуется проектирование компоновки до отгрузки.

ЭлектропитаниеОбщая мощность 96–225 кВт (зависит от комплектации)

Подбор трансформатора и кабелей осуществляется исходя из требований по месту эксплуатации до отправки оборудования.

Водоснабжение17–28 м³/ч

Объём воды на полировку рассчитывается на каждую голову; настоятельно рекомендуется установка системы рециркуляции.

01 · Подготовка к отгрузке и доставкаСогласование конфигурации станка, упаковки и требований к транспортировке до отправки, проверка на заводе и контроль документов.
02 · Монтаж и пусконаладкаПроверка инженерных коммуникаций и фундамента на площадке, позиционирование станка, запуск и приёмка.
03 · Обучение операторовПрактическое обучение по повседневной работе с ЧПУ, ежедневный контроль состояния дисков, шпинделей, систем охлаждения и смазки.
04 · Сервисное сопровождениеДистанционная техническая поддержка, сервисное обслуживание и организация поставки запасных частей на всём протяжении эксплуатации оборудования.

Вопросы по выбору, монтажу и эксплуатации линий полирования TBMJ & DBMJ

Часто задаваемые вопросы о полировальных станках для гранита

Этот высокопроизводительный полировальный станок предназначен для обработки крупноформатных плит камня в составе непрерывных производственных линий.

Типовые готовые изделия

  • Гранитные и мраморные плиты для напольного покрытия и облицовки стен

  • Плиты из искусственного камня для коммерческих и жилых объектов

  • Стандартизированные плиты для поставщиков и экспортеров

Общие характеристики таких изделий — крупный размер и высокие требования к стабильности качества.
Компания Dinosaw Machine проектирует этот станок специально для плит, которые поступают на линию поточной обработки, а не для индивидуальной либо периодической полировки.

Что важно проверить перед выбором
Убедитесь, что Ваше производство ориентировано именно на серийную обработку плит, а не на индивидуальные заказы единичных изделий.

Этот высокопроизводительный полировальный станок предназначен для широкого спектра натуральных и искусственных каменных плит, которые обрабатываются на поточных линиях.

Типичные материалы для полировки на данной линии

  • Гранит (включая твёрдые и среднемягкие разновидности)

  • Мрамор

  • Известняк

  • Травертин

  • Песчаник

  • Кварцевый камень

  • Плиты из искусственного камня

  • Прочие техногенные каменные плиты для облицовки и полов

При производстве плит разные породы отличаются реакцией на полировку.
Компания Dinosaw Machine конфигурирует полировальные головы и абразивы в зависимости от твёрдости, структуры и поверхности камня, а не по единому принципу для всех материалов.

Таким образом, одна линия может быть адаптирована под разные типы камня с сохранением стабильности и предсказуемости процесса.

Что важно проверить перед выбором
Составьте список основных пород, которые Вы обрабатываете ежедневно, и уточните, требуется ли Вам полировка разных типов камня на одной производственной линии.

Данное оборудование рассчитано на непрерывное, массовое производство плит, где полировка — это один из участков поточной линии.

Станок предназначен для:

  • Длительных производственных циклов

  • Работы с повторяющимися форматами плит

  • Постоянно воспроизводимых технологических циклов полировки

Компания Dinosaw Machine позиционирует этот станок для производств, где участок полировки интегрирован в единый ритм производственной цепочки по распиловке, транспортировке и финишной обработке.

Что важно проверить перед выбором
Оцените, работает ли полировочный участок на Вашем предприятии в непрерывном режиме либо с перерывами в течение дня.

Различие заключается в встраивании оборудования в общий поток производства.

Данный полировальник проектируется так, чтобы:

  • Автоматически принимать плиты с предыдущих участков

  • Обрабатывать плиты в непрерывной последовательности

  • Передавать обработанные плиты сразу на последующую обработку или сушку

Вместо акцента на гибкость под отдельные детали, конструкция, компоновка голов и система управления оптимизированы на стабильность и повторяемость поточных операций.
Поэтому компания Dinosaw Machine рассматривает этот станок как элемент производственной системы, а не как автономное решение.

Что важно проверить перед выбором
Оцените, нужна ли Вашему предприятию независимая полировка изделий или интеграция в синхронизированную производственную линию.

Постоянство достигается за счёт контролируемого повторения процессов, а не регулировки, зависящей от оператора.

В условиях производственной линии:

  • Параметры полировки стабильны от партии к партии

  • Движение головок и давление реализуются по заданным алгоритмам

  • Последовательность используемых абразивов чётко встроена в процесс

Благодаря промышленной стандартизации полировки компания Dinosaw Machine помогает снизить отклонения между плитами и уменьшить потребность в корректировке на следующих этапах.

На что обратить внимание перед выбором
Проанализируйте, насколько отличаются плиты в одной партии и становится ли стабильность приоритетом для Вашего производства.

Отличие — не только в количестве головок для полировки, но и в интеграции станка в состав производственной линии.

Одноголовые и мостовые полировщики, как правило, применяются для:

  • Обработки отдельных плит

  • Малых партий

  • Гибких, нецикличных задач по полировке

Этот высокопроизводительный полировальный станок рассчитан на непрерывный поток плит: обработка происходит в едином ритме.
Компания Dinosaw Machine разрабатывает это оборудование как основную станцию в цепи обработки плит, а не как отдельный модуль.

На что обратить внимание перед выбором
Определите, выполняете ли Вы периодическую полировку или Вашему производству требуется непрерывная обработка плит.

Да. Гибкая конфигурация головок — одна из ключевых причин, по которым производственные линии выбирают оборудование Dinosaw Machine.

Разные породы — такие как гранит, мрамор, кварц или агломерат — по-разному реагируют на полировку.
Оборудование Dinosaw Machine конфигурирует головки, типы абразивов и последовательность обработки с учётом конкретного материала плиты, а не по универсальному сценарию.

Это позволяет одной линии адаптироваться к разным видам камня при сохранении стабильности производства.

На что обратить внимание перед выбором
Чётко определите основные материалы, с которыми работает Ваша линия и оцените частоту смены материала.

Этот станок для полировки спроектирован для прямого подключения к вышестоящему и нижестоящему оборудованию в составе производственной линии.

В стандартной конфигурации плиты:

  • Автоматически подаются с предыдущих участков на вход полировального станка

  • Проходят полировку в едином потоке

  • Переходят без задержек к этапу сушки или штабелирования

Компания Dinosaw Machine рассматривает полировку как часть системы: организация станции, высотное сопряжение и управление синхронизируются с остальными участками линии.

На что обратить внимание перед выбором
Оцените логистику подачи и вывода плит на Вашем действующем или планируемом производстве и определите место полировального участка в общей схеме.

В реальных производственных линиях участок полировки никогда не работает обособленно.

Типовая линия полировки плит обычно оснащается:

  • Перекидными устройствами для подачи и съема плит

  • Вакуумными захватами для безопасной транспортировки плит

  • Транспортными столами или буферными стеллажами между этапами

  • Установками продувки воздуха или сушки после полировки

Компания Dinosaw Machine помогает клиентам продумать эти сопутствующие участки, чтобы пройти обработку без простоев и избежать возникновения узких мест на полировке.

На что обратить внимание перед выбором
Проанализируйте, используется ли у Вас уже перемещающее и сушильное оборудование либо его стоит предусмотреть вместе с полировальной линией.

Монтаж линии полировки плит требует планирования не только самого станка.

Важные параметры для учёта:

  • Диапазон форматов плит и целевые объёмы по выпуску

  • Связка с предыдущими и последующими процессами

  • Планировка цеха и направление транспортных потоков

  • Электропитание, вода, управление шламом

На этом этапе компания Dinosaw Machine совместно с Вами подбирает конфигурацию оборудования в соответствии с реальными условиями, предотвращая несостыковки между станками и технологическим процессом.

На что обратить внимание перед выбором
Рассматривайте полировку как часть комплексной системы, а не изолированное приобретение станка.

Два ключевых момента: ширина и производительность. Сначала ширина: серия TBMJ-1200 рассчитана на плиты шириной 400–1300 мм (узкие форматы, инженерные панели, среднегабаритное производство), серия DBMJ-2000 — 600–2100 мм для полноразмерных плит. Затем количество головок подбирается исходя из суточного объёма, типа материала, требуемого глянца и длины абразивной последовательности: 12 головок — базовая непрерывная производственная линия, 16–20 головок — объёмные заводские комплексы (например, 16 голов, до 240 м²/ч на мраморе и 290 м²/ч на граните), а 24 головки полностью раскрывают платформу TBMJ. Больше головок — более плавный переход блеска. Учитывайте и длину самой линии: станок увеличивается с числом голов. Специалисты DINOSAW могут проанализировать Вашу номенклатуру, суточный объём и материал для подбора оптимальной конфигурации.

Модель производства принципиально разная. Одноголовая мостовая машина (например, серия QDMJ) обрабатывает по одной плите за много циклов — гибко, экономично, подходит для заказных партий и разнообразного ассортимента. Непрерывная многоголовая линия движет плиты по конвейеру через 12–24 головки за один проход: автоматическая загрузка, лазерная идентификация профиля, воздушная сушка между этапами — оптимально для больших объёмов, где за смену обрабатываются десятки плит с постоянным глянцем и минимальными трудозатратами на каждую плиту. Практическое правило: если ассортимент широкий, а объём средний — рациональна мостовая машина; если стандартные крупные плиты и высокий объём — нужна линия.

Абразивные системы согласуются с типом камня. Для мраморных линий используются головки типа «подкова», которые конструктивно и по схеме сегментов соответствуют структуре кальцита и реакции мрамора на полировку; для гранита применяются головки типа «фиккерт», рассчитанные на твёрдость силикатных пород и их абразивостойкость. Использование неправильного типа головки снижает уровень блеска и срок службы абразива, поэтому комплектация согласуется на этапе заказа по материалу Вашей линии. Если производство действительно делится между мрамором и гранитом, к заказу стоит рассмотреть смешанные комплектации совместно с DINOSAW.

Связаться с компанией Dinosaw

Обсудить конфигурацию и планировку полировочной линии

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
Автоматический многошпиндельный станок для полировки мрамора и гранита

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Руководства по линиям полирования и сопутствующее оборудование

Руководства по выбору и сопутствующее оборудование для линий полирования плит и расходных абразивов.

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?