


Полировка цилиндрических каменных плит
Полировка видимой изогнутой поверхности цилиндрических плит перед сборкой — этап финиша, определяющий внешний вид колонны.


Часы работы:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
Оборудование DINOSAW YHMP-10/12 осуществляет полировку арочных каменных плит цилиндрической формы под управлением ПЛК. Вакуумная фиксация удерживает изогнутую плиту значительно надёжнее, чем зажим с двух сторон.
Десять или двенадцать полировальных головок работают по обрабатываемой длине от 350 до 2000 мм, превращая станок в завершающий этап обработки колонных плит после обрезки кромок на YHQJ.
Обрабатываемые материалы
Мрамор, гранит и кольцевые плиты из камня для облицовки колонн
Сертификация и репутация
Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира
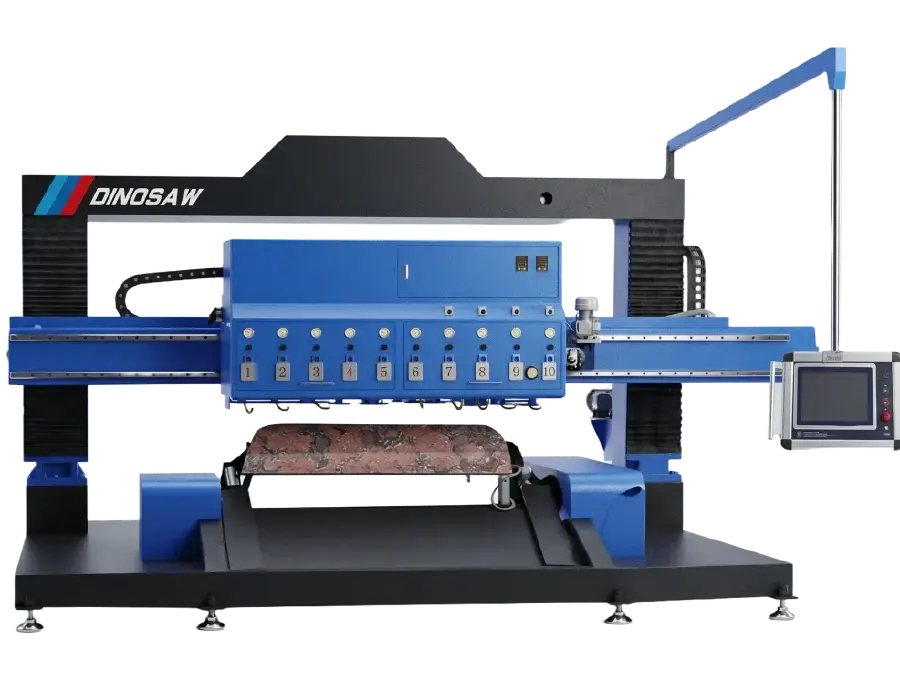
Цилиндрические каменные плиты полируются после обрезки кромок и перед сборкой в колонну — этап, на котором формируется окончательная видимая поверхность колонны.
Полировка видимой изогнутой поверхности цилиндрических плит перед сборкой — этап финиша, определяющий внешний вид колонны.
Финишная обработка изогнутых сегментов облицовки для коммерческих фасадов и интерьерных колонн, где полированная поверхность задаёт дизайн.
Ведение обработки мраморных колонн на производственной скорости: вакуумный стол защищает мягкие кромки, а последовательность головок формирует блеск.
Полировка гранитных арочных плит на YHMP-12 с мощностью 32 кВт — скорость головок сохраняется для твёрдого камня при заявленной эффективности.
Сочетание с оборудованием YHQJ для обрезки кромок арочных плит: обрезка готовит кромки к сборке, YHMP завершает обработку лицевой поверхности — полный цикл работы с колонной плитой.
Модель YHMP-10/12 полирует цилиндрические арочные плиты с вакуумной фиксацией и 10–12 головками под управлением ПЛК — решая проблему удержания, позволяя выполнять финишную обработку без разрушения кромок.
10 или 12 головок последовательно выполняют абразивные стадии обработки за один рабочий цикл — большее количество головок обеспечивает более детальный прогресс блеска на видимой изогнутой поверхности.
Вакуумная фиксация удерживает цилиндрическую плиту ровно и без перекосов, исключая ошибки вертикальности и наклона, характерные для фиксации с двух сторон на изогнутых деталях.
Общая мощность 27,5 кВт (YHMP-10) или 32 кВт (YHMP-12) обеспечивает работу всех головок на производственной скорости при обработке гранита.
Справочная производительность линии: 7 мм/м² (YHMP-10) и 8 мм/м² (YHMP-12) по каталогам, фактический выход зависит от типа камня и наладки.
Обрабатываемые материалы: Мрамор, гранит и кольцевые каменные плиты для облицовки колонн.
Типовая продукция: Полированные кольцевые плиты для колонн, сегменты криволинейной облицовки и готовые изогнутые поверхности для архитектурных колонн.
Фактическая производительность и чистота поверхности изменяются в зависимости от твёрдости камня, абразивной последовательности, геометрии плиты и условий наладки.
Две конфигурации для обработки дугообразных плит: YHMP-10 (10 головок, 27,5 кВт, 5 т) для стандартной облицовки колонн и YHMP-12 (12 головок, 32 кВт, 6 т) для более высокого блеска и производительности. Обе модели работают с дугами длиной от 350 до 2 000 мм при длине обработки 1 300 мм.
| Модель | YHMP-10 | YHMP-12 |
| Обрабатываемая длина (мм) | 350–2000 | 350–2000 |
| Длина обработки (мм) | 1300 | 1300 |
| Полировальные головки (шт) | 10 | 12 |
| Общая мощность (кВт) | 27,5 | 32 |
| Эффективность (мм/м²) | 7 | 8 |
| Габариты Д×Ш×В (мм) | 5200×1700×2900 | 5800×1700×2900 |
| Потребление воды (м³/ч) | 6 | 7 |
| Масса (т) | 5 | 6 |
Четыре инженерных решения, лежащие в основе платформы YHMP для полировки дугообразных плит. Пронумерованные пункты на схеме станка соответствуют приведённым ниже системам.
Операция полировки включает четыре этапа: закрепить обрезанную кольцевую плиту на вакуумном столе и проверить прилегание, загрузить рабочую программу согласно типу камня и требуемой отделке, запустить автоматический цикл работы головок, затем снять и проконтролировать итоговую поверхность дуги перед сборкой.
Цилиндрическая плита фиксируется вакуумом, а не зажимается с двух сторон: изогнутая поверхность прилегает к полной опорной плоскости, исключая ошибки вертикальности и наклона после обрезки — а тонкие кромки не повреждаются под давлением зажимов.
10 или 12 головок проводят всю последовательность абразивной обработки за один цикл: грубые головки обеспечивают открытие поверхности, последующие — дорабатывают её, и плита выходит из станка полностью готовой, исключая повторные циклы.
ПЛК автоматически регулирует давление головок, перемещение и абразивные стадии: повторяющиеся заказы колонн запускаются по загруженным программам, человеческий фактор в качестве финиша исключён.
Линейные направляющие обеспечивают перемещение полировочного портала вдоль арочной плиты: прямолинейное, повторяемое перемещение гарантирует равномерную полировку изогнутой поверхности без следов перемещения.
Обрабатываемая длина 350–2000 мм охватывает арочные сегменты, реально используемые для колонного облицовочного монтажа, а длина обработки 1300 мм позволяет обработать сегмент за одну установку.
YHMP – завершающий этап работы ячейки колонны: YHQJ обрезает кромки арочной плиты для сборки, YHMP полирует видимую поверхность — два станка полностью охватывают технологическую цепочку обработки колонной плиты.
Сравнение способов фиксации, заложенное в конструкцию YHMP.
Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Компания DINOSAW предоставляет инструкции по установке, обучение операторов, дистанционную диагностику и подбор запасных частей для каждого станка.
Портальная компоновка; предусмотрите доступ для загрузки плит на вакуумный стол.
Напряжение и частота согласуются с местными стандартами перед отправкой.
Вода для полировки; рекомендуется рециркуляция.
Вакуум против зажимов, выбор между моделями YHMP-10 и YHMP-12, а также технологическая цепочка обрезки и полировки колонных плит.
Цилиндрические плиты сложно надёжно зафиксировать за кромки. Зажим с двух сторон оказывает давление на края плиты, смещая изогнутые элементы и вызывая ошибки вертикальности — полированная поверхность получается с отклонениями, а тонкие кромки могут ломаться под усилием зажима. YHMP фиксирует плиту вакуумом по всей опорной поверхности: полностью изогнутая поверхность прилегает ровно, деталь сохраняет вертикальность на всех этапах цикла, кромки не повреждаются. Для колонного облицовочного монтажа, где каждый сегмент должен точно совмещаться с соседними по окружности, эта точность — разница между аккуратной сборкой и сложностями на соединениях. Для производственного планирования это приводит к меньшему числу брака при сборке и равномерной полировке от первого до сотого сегмента. Для экспортных программ согласованное качество полировки зачастую определяет успешную прохождение инспекции покупателя.
Оба станка обрабатывают одинаковую арочную длину 350–2000 мм на одной вакуумной платформе — различие заключается в программе полировки. YHMP-10 работает с десятью головками мощностью 27,5 кВт и эффективностью 7 мм/м², подходя для стандартного производства колонной облицовки, где коммерческий финиш соответствует спецификации. YHMP-12 добавляет две головки и мощность 32 кВт, повышая эффективность до 8 мм/м² и расширяя последовательность абразивной обработки до премиального блеска — оптимален для гранитных колонн и экспортных проектов, где финиш тщательно проверяется. Если в заказе указана степень блеска или камень — твёрдый гранит, выбирайте модель 12; если требуется стандартная полированная поверхность на мраморе — подойдет 10 с меньшими вложениями. Оба станка полируют одну и ту же арочную длину 350–2000 мм, решение — только по программе финиша, не по рабочей зоне. Направьте спецификацию финиша, и компания DINOSAW подберёт оптимальное количество головок.
Как завершающий этап двухстаночной ячейки. Работа ведётся последовательно: арочные плиты формируются по радиусу колонны, YHQJ-2400/2800 обрезает их кромки для сборки с эффективностью в 10–20 раз выше ручной, а YHMP-10/12 завершает обработку видимой изогнутой поверхности с вакуумной фиксацией и управлением ПЛК. Сначала обрезка — чтобы подготовить кромки пока плиту легко зафиксировать, а полировка последней — чтобы финишная поверхность больше не подвергалась резке. Заводы, выпускающие полноценные колонные программы, приобретают оба станка; производственные площадки с готовыми плитами могут начинать с YHMP и добавить обрезку при росте объёмов. Такая ячейка всегда цитируется как система, поскольку результат обрезки определяет возможности полировочного этапа. В компоновке обрезка — первая, полировка — последняя, чтобы финишную поверхность не обрабатывать повторно. Совокупная производительность ячейки, а не отдельного станка, определяет колонную программу.
Каталог указывает 7 мм/м² для YHMP-10 и 8 мм/м² для YHMP-12 как справочные значения, но реальный показатель зависит от четырёх факторов: твёрдость камня определяет допустимую скорость работы каждой головки; последовательность абразивных стадий — сколько головок выполняют грубую и финальную обработку — балансирует скорость и целевой блеск; геометрия плиты, в том числе сколько из обрабатываемой длины действительно используется на деталь, влияет на загрузку; и условия настройки, такие как подача воды и давление головок, обеспечивают стабильность процесса. Следите за эффективностью по классу камня после пусконаладки и принимайте это как базовый показатель: каталог показывает класс станка, Ваша база — реальный производственный план. Направьте образец камня и параметр финиша для конфигурационного анализа перед заказом. Потребление воды — 6–7 м³/ч по модели, поэтому в зоне с ограниченным водоснабжением включайте рециркуляцию в план. Рама 5–6 т обеспечивает устойчивость портала и повторяемость геометрии перемещения головок при каждой смене.
Связаться с компанией Dinosaw
Обсудить комплектацию YHMP для полировки дуговых плитПодбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?
Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?
Оставьте заявку — и в течение 12 часов получите индивидуальное решение!






С какими материалами планируется работа? *
Ваше имя / название компании? *
Телефон / E-mail? *
Какие есть особые требования?
Методические материалы и перечень оборудования для обработки кольцевых плит и производства колонн.
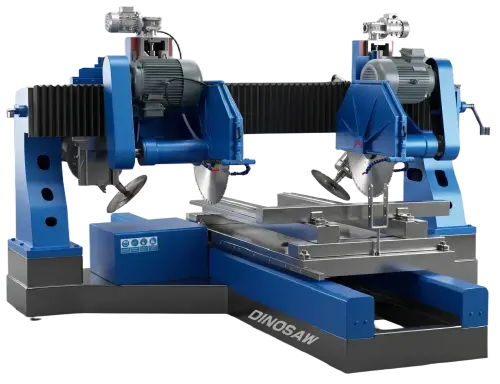
Входящий этап отделки ячейки колонны — кромки предварительно обрабатываются на YHQJ перед окончательной полировкой лицевой поверхности на данном станке.
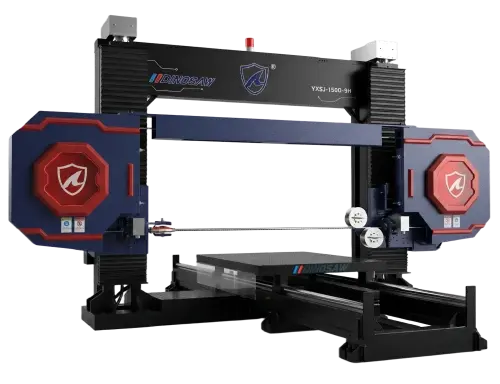
Валы колонн и вращающиеся элементы за пределами арочной программы обрабатываются на фрезерном токарном станке LGFX по камню.
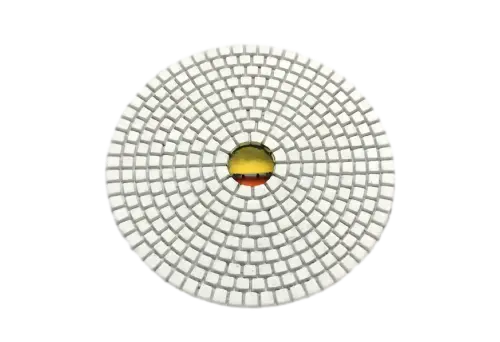
Полировка кромок и мелких деталей в рамках колонной программы выполняется на гибкой системе шлифовальных кругов.
 Русский
Подобрать оптимальное решение
Онлайн-чат
Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp
Здравствуйте 👋 Чем можем быть полезны?

 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 한국어
