


Polissage de dalles de colonnes circulaires
Polissez la face courbe visible des dalles de colonnes circulaires avant assemblage — l’étape de finition qui détermine l’esthétique de la colonne.


Heures d'ouverture:8:30am-20:30pm

WhatsApp: +86 198-5901-3937
La Dinosaw Machine YHMP-10/12, polisseuse d'arcs pour dalles en pierre, polit les dalles de colonnes circulaires sous contrôle automate PLC, avec une fixation par vide offrant un maintien plus fiable de la dalle courbe qu’une préhension latérale.
Dix ou douze têtes de polissage opèrent sur une longueur usinable de 350 à 2 000 mm, faisant de la machine l’étape de finition pour dalles de colonnes courbes, après le chanfreinage des chants réalisé par la YHQJ.
Matériaux compatibles
Marbre, granite et dalles circulaires pour habillage de colonnes
Certifications et agréments
Certifié CE · ISO 9001:2015 · Rédacteur de normes industrielles · Plus de 120 pays et régions desservis
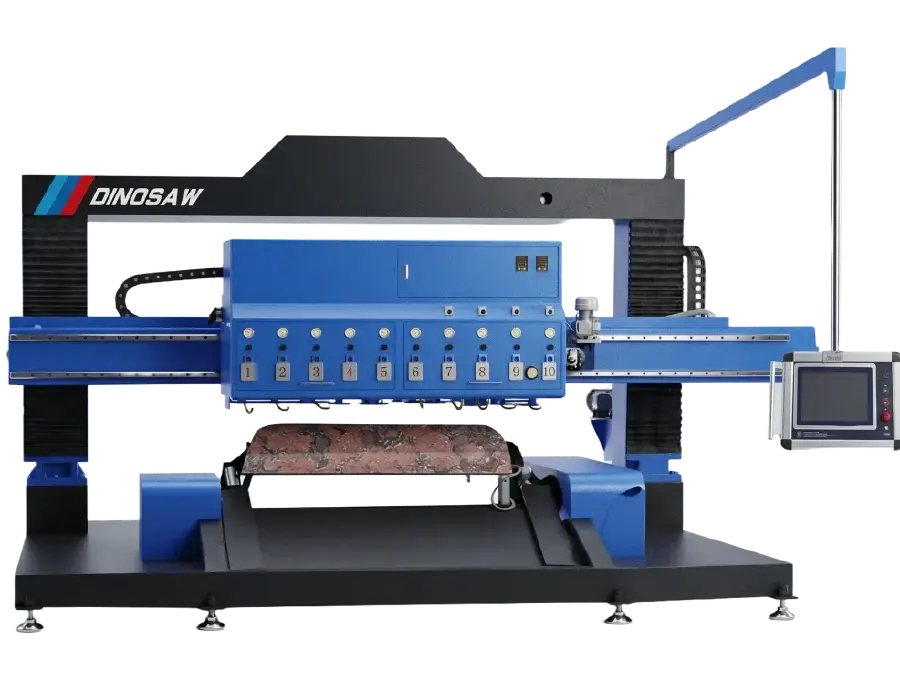
Les dalles de colonnes circulaires sont polies après le chanfrein des chants et avant l'assemblage en colonnes — étape qui définit la finition visible de la surface courbe.
Polissez la face courbe visible des dalles de colonnes circulaires avant assemblage — l’étape de finition qui détermine l’esthétique de la colonne.
Finition des segments d’habillage courbes pour façades commerciales et colonnes intérieures où la surface polie porte le design.
Lancez l’habillage de colonnes en marbre en cadence : la table à vide préserve les chants de marbre tendre, le séquencement multi-têtes construit la brillance.
Polissez les arcs de granit avec la YHMP-12 (32 kW), qui maintient la vitesse des têtes sur pierre dure à l’efficacité de catalogue.
A associer avec la YHQJ pour le chanfreinage d’arcs : le chanfrein prépare les chants pour l’assemblage, la YHMP réalise la finition — workflow colonne-dalle complet.
La YHMP-10/12 polit les dalles de colonnes circulaires grâce à la fixation par vide et 10–12 têtes asservies par PLC — résolvant le problème de maintien qui rend complexe la finition des arcs sans écaillage des chants.
Dix ou douze têtes réalisent la séquence abrasive sur la dalle en un cycle — plus de têtes signifient une progression de brillance plus fine sur la face courbe visible.
Le maintien par vide fixe la dalle circulaire à plat et à l’aplomb, évitant les défauts de perpendicularité et d’inclinaison générés par la prise latérale sur les pièces courbes.
Une puissance totale de 27,5 kW (YHMP-10) ou 32 kW (YHMP-12) garantit une coupe de production pour toutes les têtes sur granit.
Rendement de référence de 7 mm/m² (YHMP-10) et de 8 mm/m² (YHMP-12) selon les données du catalogue, la production réelle variant selon la pierre et les paramètres de réglage.
Matériaux applicables : Marbre, granite et dalles circulaires pour habillage de colonnes.
Produits typiques : Dalles circulaires polies, segments de revêtement incurvés et surfaces d’arcs finies pour colonnes architecturales.
Le rendement et la finition réels dépendent de la dureté de la pierre, de la séquence d’abrasion, de la géométrie de la dalle et des conditions d’installation.
Deux configurations couvrent la gamme des dalles arquées : le YHMP-10 (10 têtes, 27,5 kW, 5 t) pour la production standard d’habillage de colonnes, et le YHMP-12 (12 têtes, 32 kW, 6 t) pour un niveau de brillance supérieur et une productivité accrue. Les deux machines traitent des arcs de 350 à 2 000 mm sur une longueur de traitement de 1 300 mm.
| Modèle | YHMP-10 | YHMP-12 |
| Longueur usinable (mm) | 350–2000 | 350–2000 |
| Longueur de traitement (mm) | 1300 | 1300 |
| Têtes de polissage (pcs) | 10 | 12 |
| Puissance totale (kW) | 27,5 | 32 |
| Efficacité (mm/m²) | 7 | 8 |
| Dimensions hors-tout L×l×H (mm) | 5200×1700×2900 | 5800×1700×2900 |
| Consommation d’eau (m³/h) | 6 | 7 |
| Poids brut (t) | 5 | 6 |
Quatre arbitrages d’ingénierie derrière la plateforme de polissage des dalles arquées YHMP. Les points numérotés sur le schéma de la machine correspondent aux systèmes détaillés ci-dessous.
Un cycle de polissage comprend quatre étapes : positionner la dalle circulaire ébarbée sur la table à vide et valider son assise, charger le programme enregistré pour la pierre et le niveau de finition souhaité, lancer le cycle automatique multi-têtes, puis libérer et inspecter la surface d’arc polie avant assemblage.
La dalle circulaire est maintenue par vide plutôt que pincée latéralement : la face courbe repose sur toute la surface d’appui, ainsi les défauts d’aplomb et d’inclinaison après chanfreinage disparaissent — et les chants fins ne sont pas cassés par la pression du serrage.
Dix ou douze têtes assurent la séquence abrasive en un seul passage : les têtes grossières ouvrent la surface, les suivantes affinent, et la dalle sort de la machine finie, sans retour sur d’autres postes.
Le PLC pilote automatiquement la pression des têtes, la course et la succession des abrasifs : les commandes de colonnes répétitives s’exécutent à partir de programmes mémorisés, éliminant la variation de finition liée à l’opérateur.
Les guidages linéaires assurent la translation du portique de polissage sur la dalle courbe : seule une course droite et répétable garantit une brillance uniforme sur la face courbe sans traînées de déplacement.
La longueur usinable de 350 à 2 000 mm couvre les segments d’arc réellement utilisés pour l’habillage de colonne, et la longueur de traitement de 1 300 mm saisit le segment en un seul montage.
La YHMP est l’étape de finition du module colonne courbe : la YHQJ réalise le chanfreinage des chants d’arc, la YHMP polit la face visible — deux machines couvrant l’intégralité du programme dalle-colonne.
Comparatif des méthodes de maintien dans la conception YHMP.
Dinosaw Machine est un fabricant de machines de traitement de la pierre CNC, spécialisé dans les machines à fil diamanté et les équipements de découpe de pierre CNC. Avec plus de 20 ans d’expérience en R&D et en fabrication, Dinosaw Machine contribue à la normalisation industrielle, notamment à la norme T/CMES 41001-2025 pour les machines à fil diamanté CNC, détient plus de 100 brevets techniques et fournit des équipements et un support technique auprès de clients dans plus de 120 pays et régions. Son système de fabrication et de gestion est certifié ISO 9001, ISO 14001 et ISO 45001, et sa gamme de machines est conforme CE pour les marchés internationaux.
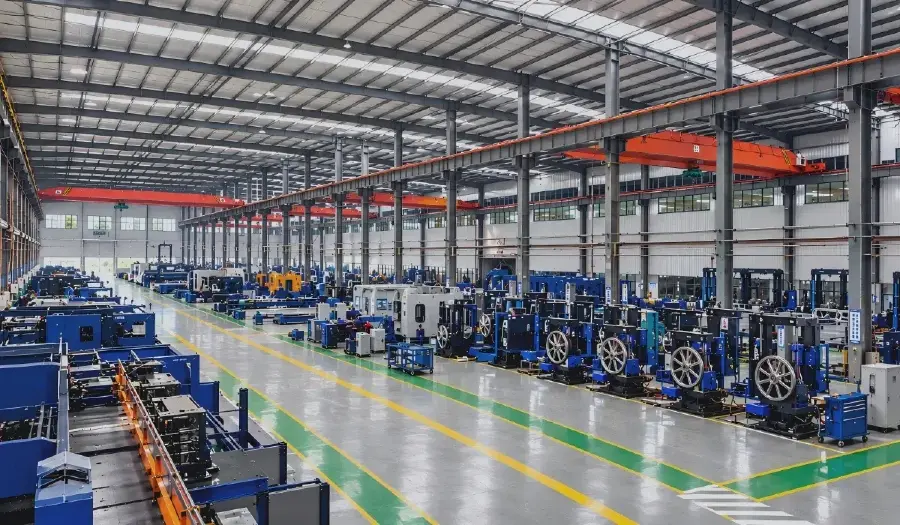
Dinosaw Machine assure la procédure d’installation, la formation des opérateurs, le diagnostic à distance et la gestion des pièces détachées pour chaque machine.
Disposition en portique ; prévoir l’accès au chargement sur la table à vide.
Tension et fréquence validées selon les normes locales avant expédition.
Eau de polissage ; recyclage conseillé.
Fixation par vide ou serrage, choix de modèle entre YHMP-10 et YHMP-12, et workflow chanfreinage-polissage pour les dalles de colonne.
Parce que les dalles circulaires sont difficiles à maintenir fidèlement par les chants. Le serrage latéral comprime les côtés, ce qui décale les pièces des courbes hors aplomb et génère des erreurs d’inclinaison — la surface polie finit subtilement faussée, et les chants minces risquent la casse sous la pression. Avec la YHMP, la dalle est maintenue par vide sur toute sa surface d’appui : la face courbe repose à plat, la pièce reste verticale sur tout le cycle, et les chants résistent à la manutention. Pour l’habillage de colonnes, où chaque segment doit s’aligner parfaitement avec ses voisins, cette fidélité fait la différence entre une colonne qui s’assemble facilement et une solution qui multiplie les ajustements. Pour la production, le résultat pratique, c’est moins de segments rejetés à l’assemblage et une finition constante, du premier au centième. Pour les programmes export, cette régularité est souvent la différence entre validation ou rejet lors du contrôle client.
Les deux machines couvrent la même longueur d’arc (350–2 000 mm) sur la même table à vide — seule le programme de polissage diffère. La YHMP-10 aligne dix têtes à 27,5 kW pour une efficacité de 7 mm/m², adaptée à la production standard de colonnes où la finition commerciale suffit à la spécification. La YHMP-12 ajoute deux têtes et 32 kW, poussant l’efficacité à 8 mm/m² et allongeant la séquence abrasive jusqu’à la brillance haut de gamme — le choix pour le granit ou l’export avec contrôle de la finition. Si votre cahier des charges impose un niveau de brillance ou si votre pierre est un granit dur, optez pour la 12 ; si la finition recherchée est standard sur marbre, la 10 suffira à coût moindre. Les deux modèles polissent la même longueur d’arc, le choix porte donc exclusivement sur la séquence de finition, pas sur la capacité. Transmettez-nous votre cahier technique, Dinosaw Machine optimisera la configuration.
En tant qu’étape de finition d’une cellule bimachine. Le processus s’enchaîne : les arcs sont profilés au rayon, la YHQJ-2400/2800 réalise le chanfreinage des chants pour l’ajustage à 10–20 fois l’efficacité manuelle, puis la YHMP-10/12 polit la face courbe sous vide et commande PLC. Le chanfreinage précède le polissage pour que les chants soient préparés tant que la pièce est simple à immobiliser, le polissage intervient en toute fin pour que la surface finale ne soit plus reprise en coupe. Les usines fournissant un module colonne complet achètent la paire ; les utilisateurs de dalles déjà chanfreinées peuvent démarrer en YHMP seule, et ajouter le chanfreinage si le volume croît. Ceux qui exploitent la cellule y trouvent un système, car le débit du poste de chanfrein contraint directement ce que peut réaliser le poste de finition. Le schéma place le chanfreinage au premier rang et la finition en dernier, la face polie n’étant donc jamais reprise. C’est la capacité globale de la cellule qui détermine le programme colonne, pas chaque machine prise isolément.
Le catalogue affiche 7 mm/m² pour la YHMP-10 et 8 mm/m² pour la YHMP-12 comme efficacités de référence, mais la valeur réelle dans votre atelier dépend de quatre variables : la dureté de la pierre détermine l’agressivité de la coupe par tête ; la séquence abrasive — combien de têtes traitent le gros versus la finition — fait arbitrer vitesse et brillance cible ; la géométrie de la dalle, en particulier la part effectivement usinée, impacte le taux d’utilisation ; enfin, paramètres d’installation comme le débit d’eau et la pression des têtes maintiennent le process dans sa fenêtre nominale. Surveillez l’efficacité par type de pierre après mise en service, c’est votre base de production ; le niveau catalogue situe la classe machine, votre retour d’atelier précise votre planning. Adressez-nous votre pierre type et votre niveau de finition cible pour revue avant commande. La consommation d’eau est de 6–7 m³/h par modèle, donc il convient de prévoir le recyclage si l’approvisionnement est limité. Le bâti de 5–6 t ancre le portique pour que les têtes suivent le même arc d’une pièce à l’autre.
Contactez Dinosaw
Discuter l’agencement de polissage dalles d’arc YHMPVotre entreprise recherche-t-elle des machines de découpe ou des solutions de traitement adaptées aux matériaux durs et fragiles ?
Vous faites face à des défis dans l’exploitation de carrières, la découpe de plans de travail, la découpe de béton et de conduites sous-marines, le décapage et le meulage de l’acier inoxydable, la découpe de dalles fines haut de gamme, la découpe d’agate et de pierres précieuses, la découpe de graphite ou la démolition de bâtiments ?
Laissez votre demande ; nous vous répondrons sous 12 heures avec des solutions personnalisées !
Quels matériaux souhaitez-vous usiner ? *
Votre nom / nom de société ? *
Numéro de téléphone / adresse e-mail ? *
Quelles exigences spécifiques avez-vous ?
Guides de sélection et équipements pour la finition de dalles circulaires de colonnes et la production de colonnes.
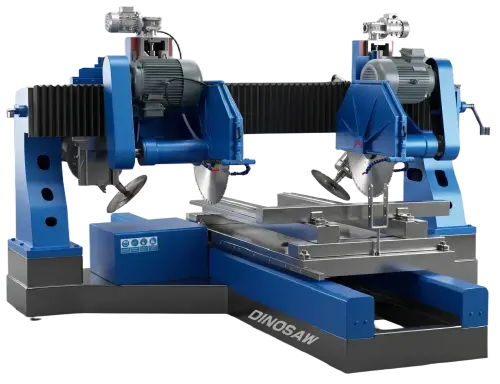
L’étape amont de chanfreinage des modules de colonne — les chants sont préparés sur la YHQJ avant que cette machine n’effectue la finition.
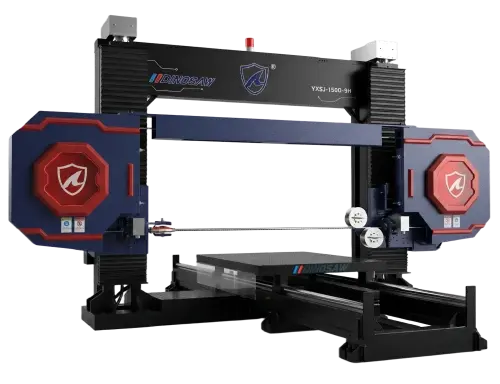
Les fûts de colonne et éléments rotatifs hors programme arc-dalle sont tournés sur le tour à pierre LGFX.
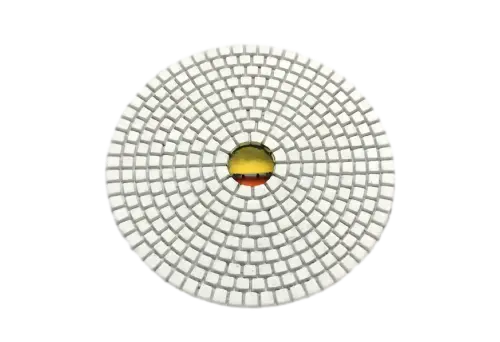
Le polissage des chants et détails dans le programme colonne est assuré par le système à patins souples.
 Français
Obtenez une solution simple
Chat en ligne
Bonjour, ici Lizzy de Dinosaw (pas un robot). Quel modèle de machine recherchez-vous ? Veuillez nous contacter sur WhatsApp dès maintenant
Bonjour 👋 Comment pouvons-nous vous aider ?

 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Русский
 한국어
