Алмазный диск для кварца — Узкий пропил, контроль сколов

300-500mm
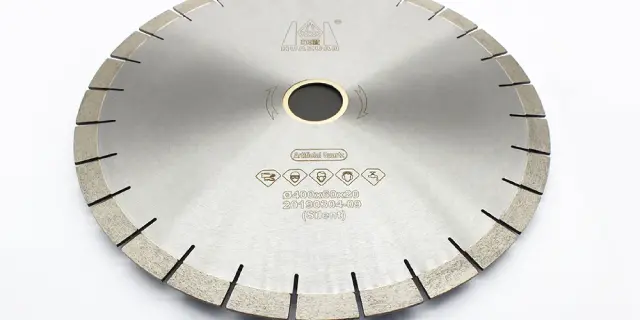
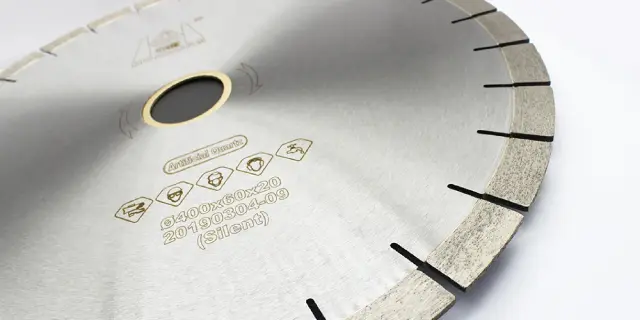
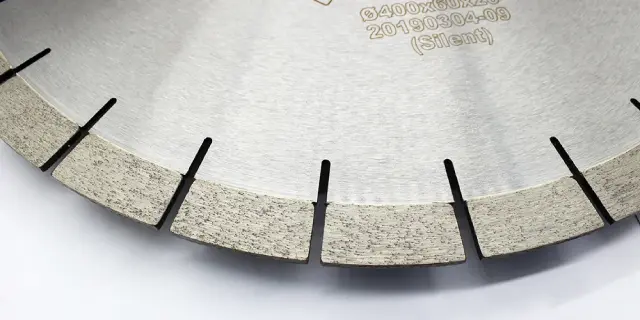
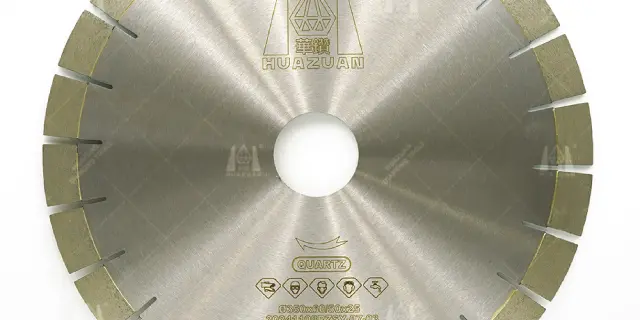
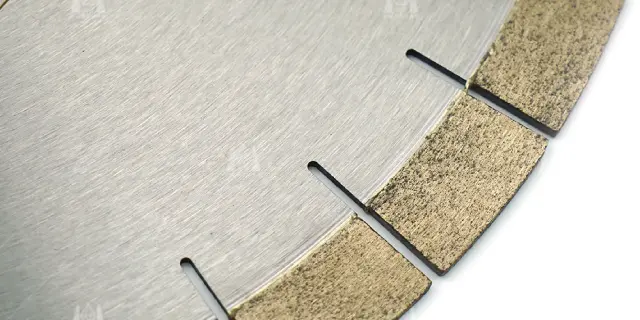
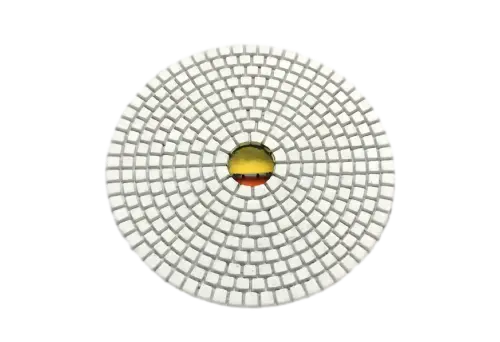
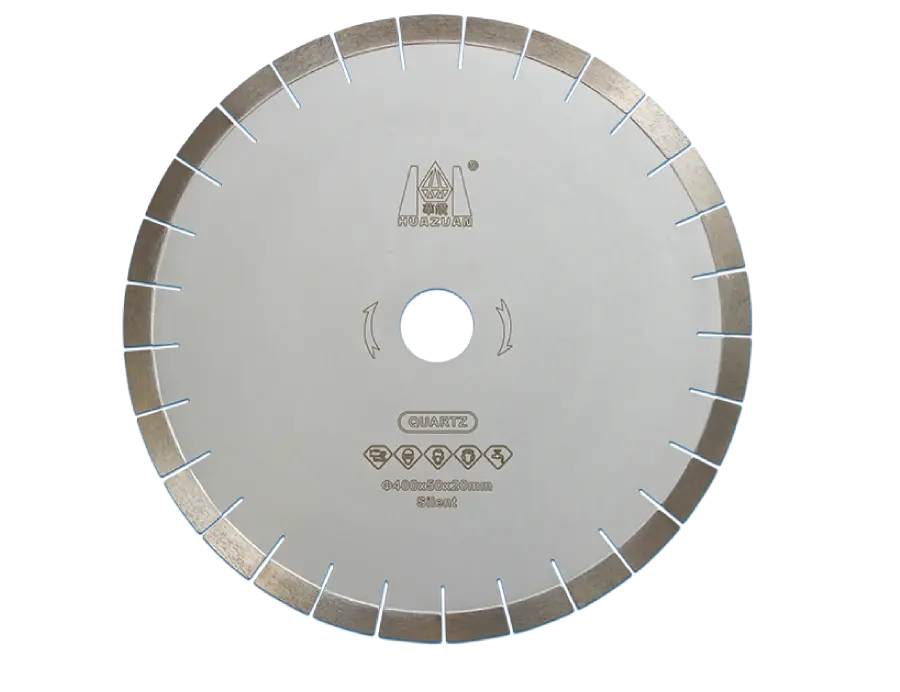
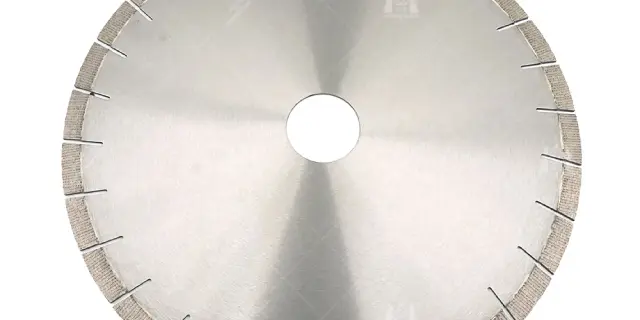
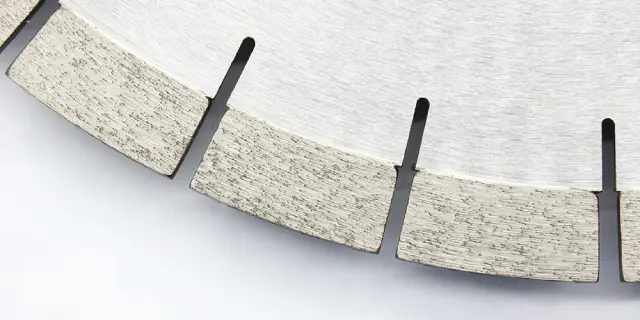
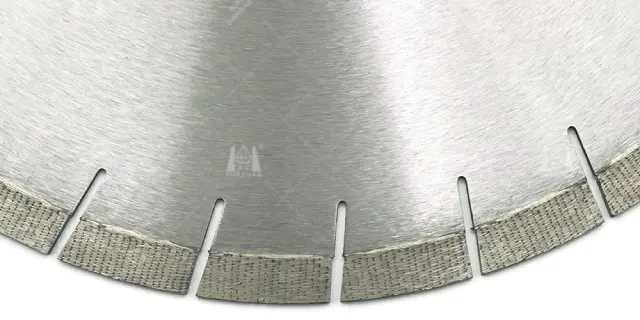
Предназначен для резки кварца и искусственного камня на различных станках. Узкий пропил и высокая концентрация алмаза обеспечивают ровный, чистый рез плотных и хрупких материалов, включая кварцевые плиты, керамогранит и спечённый камень. Преимущества: минимизация сколов, гладкая кромка, стабильная подача, увеличенный срок службы инструмента — всё это улучшает качество обработки и сроки сдачи проектов.
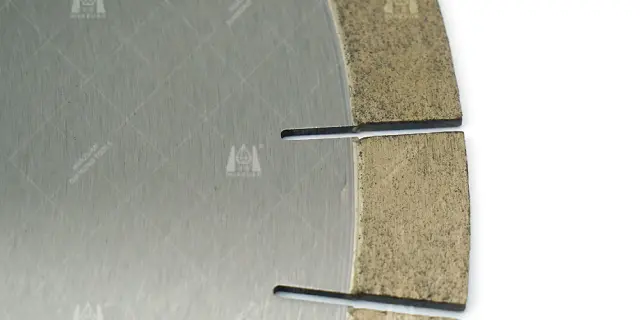
Тонкий пропилРезы 3,2–4,2 мм сохраняют больше товарной площади плиты
Кромка без сколовВысокая концентрация алмаза для чистого реза столешниц и под 45°
300–500 ммДиапазон для мостовых станков — производство столешниц и плит

Обрабатываемые материалы

Кварц и искусственный камень; совместим с отдельными керамогранитными и спечёнными плитами

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

Совместимые материалы и продукты

Оптимизировано для кварца и ультракомпактных поверхностей

Реальная производительность реза и ключевые параметры

Диск для кварца DINOSAW разработан с учётом экономики изготовления столешниц: пропил 3,2–4,2 мм сохраняет полезную площадь плиты, высокая концентрация алмаза минимизирует сколы, а диапазон диаметров 300–500 мм подходит для производственных линий по искусственному камню.

3,2–4,2 мм

Диапазон пропила

Известная ширина пропила по всей линейке диаметров позволяет контролировать потери материала: каждый миллиметр — это оплаченный, но не реализуемый материал.

300–500 мм

Диапазон для мостовых станков

Пять диаметров покрывают все мостовые станции для резки кварцевых столешниц, панелей и плит.

10 / 20 мм

Высота сегмента

Стандартные и увеличенные высоты сегментов соответствуют целям по глубине реза и ресурсу диска в рамках производственной программы.

50 / 60 мм

Посадка без адаптера

Стандартные посадочные 50/60 мм подходят напрямую на шпиндели мостовых станков — без адаптеров, без биения от самодельных втулок.

Основные материалы: кварц и искусственный камень. Дополнительно: отдельные керамогранитные и спечённые плиты с индивидуальными параметрами.

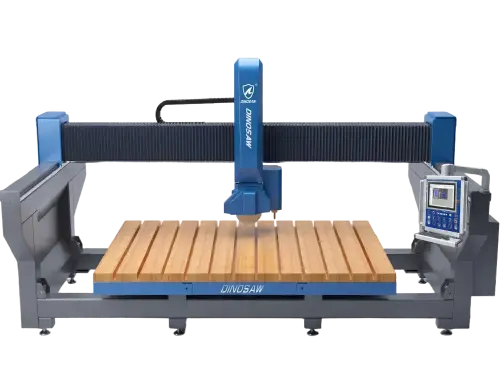
Типовые станки: Мостовые станки для резки столешниц на всю глубину, торцов и плит.

Фактический ресурс диска зависит от плотности материала, параметров реза и подачи воды.

Технические характеристики и опции

Пять стандартных диаметров от ф 300 до ф 500 мм (12"–20") с шириной пропила от 3,2 мм (ф 300) до 4,2 мм (ф 500), высота сегмента 10/20 мм, посадочные 50/60 мм. Ширина пропила фиксирована для каждого диаметра — потери на гнездовании рассчитываются точно.

ДиаметрШирина сегментаВысота сегментаКоличество зубьевПосадка
Дюймыммммммштмм
12"3003.210 / 20 / 252150 / 60
14"3503.410 / 20 / 252450 / 60
16"4003.610 / 20 / 252850 / 60
18"450410 / 20 / 253250 / 60
20"5004.210 / 20 / 253650 / 60

Ключевые технологии и конструкция диска

Четыре инженерных решения, лежащих в основе диска по кварцу. Нумерация на схеме диска соответствует данным системам ниже.

Оборудование Dinosaw Machine – Алмазный диск для кварца — узкий пропил, контроль сколов

Алгоритм выбора диска по кварцу

Задайте параметры производственных данных: основной бренд и тип материала, модель станка и шпиндель, требуемый пропил для расчёта выхода, глубину реза по программе и текущий ресурс диска. DINOSAW возвращает диаметр, класс пропила и спецификацию связки — пробные резы на Вашем материале подтвердят качество кромки до подачи основного объёма.

01

Экономия материала благодаря узкому пропилу

Каждый миллиметр, срезаемый диском, — это материал, за который Вы заплатили, но не сможете реализовать: пропил 3,2–4,2 мм позволяет минимизировать потери при вырезке столешниц и панелей — при цене за квадратный метр, ширина пропила напрямую влияет на экономику.

02

Оптимальная концентрация алмаза

Концентрация алмаза и связка сбалансированы для плотных искусственных плит: режущая кромка сохраняет активность в течение всего производственного цикла, не заполировываясь преждевременно — параметры подбираются под конкретный материал, а не ради максимальных числовых значений.

03

Контроль сколов на хрупких кромках

Кварцевые и искусственные плиты наибольшей нагрузке подвержены на входе, выходе и при косых срезах: специальная геометрия сегмента и стабильное направление движения диска снижают микросколы до обработки кромки и полировки, сохраняя эксплуатационные свойства открытых торцов.

04

Предсказуемая ширина пропила по диаметру

Ширина пропила задаётся по диаметру (3,2–4,2 мм для Φ300–500 мм): чёткие параметры потерь материала позволяют точно производить раскрой и расчёт выхода продукции на всех станках.

05

Прямая посадка на шпиндель

Посадка 50/60 мм подходит для большинства шпинделей мостовых станков: биение из-за переходных втулок — основная причина волнистого реза и преждевременного износа, а использование прямой посадки полностью устраняет этот фактор.

06

Основные и дополнительные материалы

Диск сконструирован для работы прежде всего с кварцем и искусственным камнем; избранные позиции керамогранита и спечённых плит также отлично обрабатываются при корректировке режимов. Для регулярной обработки Dekton или ультракомпактных материалов рекомендован специализированный диск для спеченного камня — ассортимент разделён по назначению, без универсальных компромиссов.

Диск по кварцу vs. специализированный диск для ультракомпактных материалов

Таблица подбора для производителей инженерного камня и спечённых плит.

Диск по кварцу vs. специализированный диск для ультракомпактных материалов
Специализированный спечённый дискVSДиск для кварца
Ультракомпактная / спечённая плитаОсновной материал✓ Искусственный кварц
Стабильность прорезки/фаски при высокой абразивностиГлавный приоритет✓ Тонкий рез + выход плиты
300–500 ммДиаметр✓ 300–500 мм
3,2–4,2 ммТолщина реза✓ 3,2–4,2 мм
Сегмент 41/43 мм + специализированная связкаОписание сегмента✓ Высокая концентрация алмаза / тонкий рез
Специализированное производство Dekton/спеканиеИдеально для✓ Серийное производство кварцевых столешниц

Важно: конфигурации зависят от бренда и модели; фактическая производительность зависит от конкретного станка, материала и условий эксплуатации.

Производитель дисков данного ассортимента

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Требования к заказу и послепродажная поддержка

компания DINOSAW предоставляет подбор дисков в соответствии с материалом и станком, пробную резку на образцах плит, а также серийные поставки для производственных линий столешниц.

Подходит к станкуΦ300–500 мм, посадка 50/60 мм

Перед заказом уточните возможности станка и параметры фланца.

ВодоснабжениеНепрерывная подача в зоне реза

Охлаждение критически важно при резке плотных композитных материалов.

Пробная резкаОценка качества среза на образце

Пробные резы позволяют убедиться в качестве торца на материале Вашего бренда.

01 · Перед отгрузкой и доставкаВсе параметры станка, упаковки и условия транспортировки согласовываются заранее, проводится заводской осмотр и проверка документации.
02 · Монтаж и пусконаладкаПроверка условий на месте, установка станка, тестовый запуск и приёмка.
03 · Обучение операторовПрактическое обучение работе с ЧПУ, а также ежедневным проверкам режущих кругов, шпинделей, систем охлаждения и смазки.
04 · Техническая поддержкаДистанционная консультация, поддержка по техническому обслуживанию и координация поставок запчастей на протяжении всего срока службы оборудования.

Часто задаваемые вопросы по подбору и использованию дисков для кварца

Часто задаваемые вопросы об алмазных дисках для кварца

Отдельные программы резки спечённых и керамогранитных плит работают на этом семействе дисков с корректировкой параметров — разовая совместимость действительно возможна. Но совместимость — это не оптимизация: поверхности Dekton и ультракомпактные материалы плотнее и более абразивны, чем технический кварц, и по-другому расходуют связку, что особенно отражается на качестве торцевого среза. Предприятия, которые регулярно режут ультракомпактные материалы как основную линейку, а не отдельные заказы, должны использовать специализированный диск для спечённого камня: его сегментная геометрия и контролируемый износ связки рассчитаны именно на такой рабочий цикл, и только в паре с подходящим материалом ресурс диска становится прогнозируемым. Практическое правило: если Ваша компания обрабатывает кварц или искусственный камень на постоянной основе — используйте этот диск; если же Dekton или спечённый камень — это профильная продукция, возьмите специализированный диск. Если Ваше производство совмещает оба направления, держите оба типа дисков и учитывайте их ресурс отдельно по каждому материалу.

Потому что ширина пропила — это оплаченная площадь, которая превращается в пыль. Кварц реализуется за квадратные метры, и каждый рез превращает часть товарной плиты в шлам: на типовом раскрое столешницы с 8–12 продольными резами, разница между тонким и стандартным пропилом позволяет вернуть площадь ещё одной полосы с плиты — особенно при плотном размещении деталей. За год эта арифметика многократно перекроет разницу в цене дисков, не учитывая улучшенное качество кромки. Рассчитайте для собственных плит и карт раскроя: ширина пропила × количество резов на плиту × число плит в месяц = возвращённая товарная площадь за месяц. Для премиальных материалов и резки «в чистую» тонкий пропил — это вопрос экономии, а не просто характеристика оснастки.

В первую очередь подберите диаметр по глубине реза, а не по размеру стола. Диск должен проходить максимальную толщину Вашей программы — толщина плиты плюс зазор над столом и запас на форматирование — поэтому при резке кварца 20 мм на стандартных столах обычно используют ф 350–400 мм, а для толстых кромок и глубоких секций переходят на ф 450–500 мм. Избыточный диаметр увеличивает ширину пропила и снижает скорость по ободу; недостаточный — не прорежет всю глубину или вынудит делать мелкие проходы, оставляющие риски на поверхности. Далее, убедитесь в соответствии посадочного отверстия (50/60 мм для этого диапазона) и мощности шпинделя: большие диаметры требуют большего крутящего момента на рабочей скорости. Третий момент: учтите спецификацию по ширине пропила — при ф 400 и ф 500 мм программе соответствуют разные показатели выхода. Сообщите модель Вашего станка и максимальную толщину реза — и Вы получите рекомендацию с конкретными числами по диаметру и ширине пропила.

Отдельные программы резки спечённых и керамогранитных плит работают на этом семействе дисков с корректировкой параметров — разовая совместимость действительно возможна. Но совместимость — это не оптимизация: поверхности Dekton и ультракомпактные материалы плотнее и более абразивны, чем технический кварц, и по-другому расходуют связку, что особенно отражается на качестве торцевого среза. Предприятия, которые регулярно режут ультракомпактные материалы как основную линейку, а не отдельные заказы, должны использовать специализированный диск для спечённого камня: его сегментная геометрия и контролируемый износ связки рассчитаны именно на такой рабочий цикл, и только в паре с подходящим материалом ресурс диска становится прогнозируемым. Практическое правило: если Ваша компания обрабатывает кварц или искусственный камень на постоянной основе — используйте этот диск; если же Dekton или спечённый камень — это профильная продукция, возьмите специализированный диск. Если Ваше производство совмещает оба направления, держите оба типа дисков и учитывайте их ресурс отдельно по каждому материалу.

Потому что ширина пропила — это оплаченная площадь, которая превращается в пыль. Кварц реализуется за квадратные метры, и каждый рез превращает часть товарной плиты в шлам: на типовом раскрое столешницы с 8–12 продольными резами, разница между тонким и стандартным пропилом позволяет вернуть площадь ещё одной полосы с плиты — особенно при плотном размещении деталей. За год эта арифметика многократно перекроет разницу в цене дисков, не учитывая улучшенное качество кромки. Рассчитайте для собственных плит и карт раскроя: ширина пропила × количество резов на плиту × число плит в месяц = возвращённая товарная площадь за месяц. Для премиальных материалов и резки «в чистую» тонкий пропил — это вопрос экономии, а не просто характеристика оснастки.

В первую очередь подберите диаметр по глубине реза, а не по размеру стола. Диск должен проходить максимальную толщину Вашей программы — толщина плиты плюс зазор над столом и запас на форматирование — поэтому при резке кварца 20 мм на стандартных столах обычно используют ф 350–400 мм, а для толстых кромок и глубоких секций переходят на ф 450–500 мм. Избыточный диаметр увеличивает ширину пропила и снижает скорость по ободу; недостаточный — не прорежет всю глубину или вынудит делать мелкие проходы, оставляющие риски на поверхности. Далее, убедитесь в соответствии посадочного отверстия (50/60 мм для этого диапазона) и мощности шпинделя: большие диаметры требуют большего крутящего момента на рабочей скорости. Третий момент: учтите спецификацию по ширине пропила — при ф 400 и ф 500 мм программе соответствуют разные показатели выхода. Сообщите модель Вашего станка и максимальную толщину реза — и Вы получите рекомендацию с конкретными числами по диаметру и ширине пропила.

Связаться с компанией Dinosaw

Укажите диск для кварца для Вашего производства

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
Алмазный диск для кварца — Узкий пропил, контроль сколов

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Руководства по выбору дисков для кварца и сопутствующее оборудование

Руководства по подбору и оборудование для резки инженерного камня.

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?