
瓷砖>湿切干净
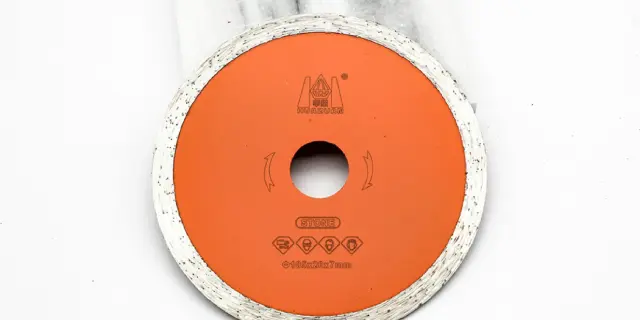
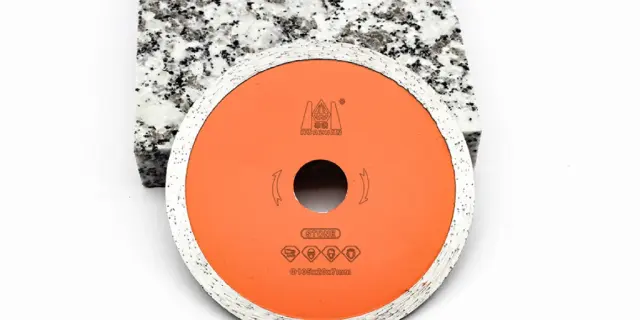
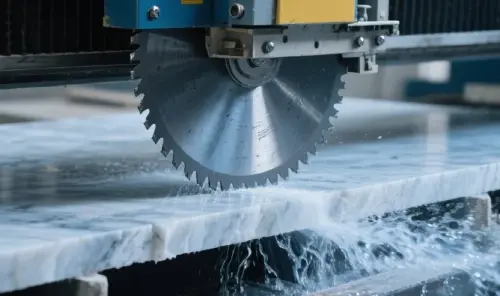
切割标准陶瓷砖时,边缘平整直接影响美观和后续美缝效果。传统锋利切割片容易崩瓷,造成返工与材料浪费,特别是在台锯或手持切割机反复下料时。 采用烧结连续刀圈,温和切割,有效保护陶瓷釉面。均匀的金刚石分布,确保磨削过程平稳一致。湿切时及时清除碎屑,有效抑制过热,延长刀片和砖面寿命。 切口始终平整细腻,提升铺贴效率与收边品质。减少砖材损耗,节约施工成本,顺滑的边缘让美缝省事,整体效果更佳。
适用材料
瓷砖、岩板、大理石、花岗岩、岩板
认证与资质
CE 认证、ISO 9001:2015、行业标准制定参与者、服务 120+ 国家和地区
脆性材料高品质切割,表面更精细。
切割标准陶瓷砖时,边缘平整直接影响美观和后续美缝效果。传统锋利切割片容易崩瓷,造成返工与材料浪费,特别是在台锯或手持切割机反复下料时。 采用烧结连续刀圈,温和切割,有效保护陶瓷釉面。均匀的金刚石分布,确保磨削过程平稳一致。湿切时及时清除碎屑,有效抑制过热,延长刀片和砖面寿命。 切口始终平整细腻,提升铺贴效率与收边品质。减少砖材损耗,节约施工成本,顺滑的边缘让美缝省事,整体效果更佳。


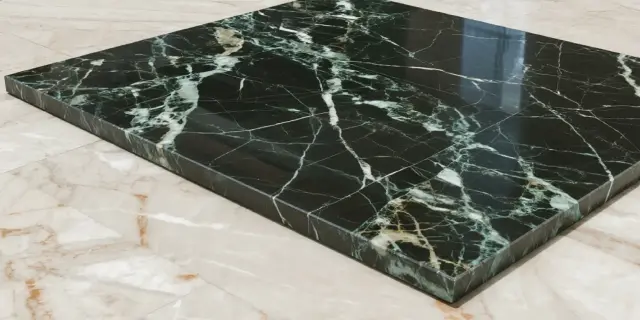
大理石质地偏软,收尾修边时易劈裂或爆边。高端板材对精度要求极高,哪怕细微瑕疵都会影响整体高端质感。 本款切割片采用连续圈与高浓度金刚石配方,专为脆性石材设计。烧结工艺牢固锁定金刚石,切割过程平稳顺畅,极大抑制振动和冲击。 大理石台面和砖材边缘如刀锋般锐利干净,大幅降低板材损耗。修边省心,抛光工序也能明显提速,让加工效率显著提升。

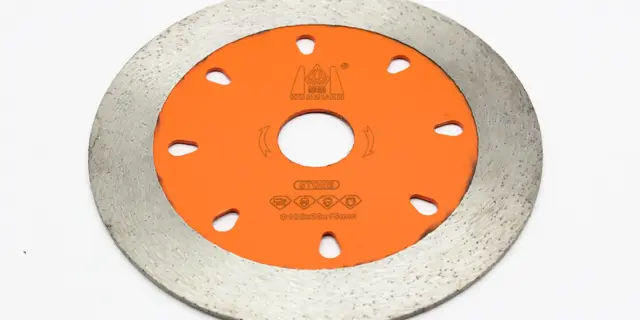

岩板致密且坚硬,切割时极易崩边。内部应力大,必须使用稳定性极高的切割片,既能承受高强度磨耗,又能保证在石材切割机上切割轨迹顺直。 本产品采用全钢坚固基体,搭配耐用胎体设计,专为高硬度材料而生。刀头胎体中的金刚石分布均匀,保持持续切削力,有效防止跑偏和崩边。切割必须加水冷却,降低温升,延长寿命。 适用于高难度岩板切片,切口更整洁,崩边率极低。有效提升制品合格率,减少高价材料损耗,确保成品板材无论外观还是强度都达到严苛要求。
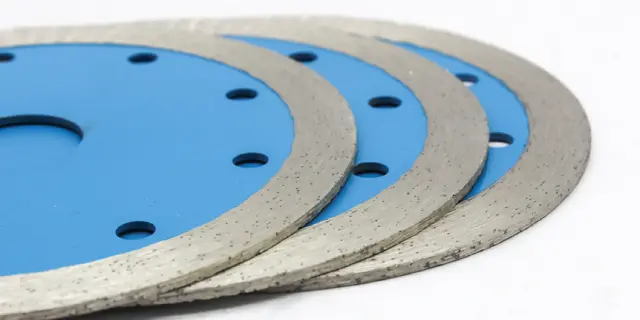
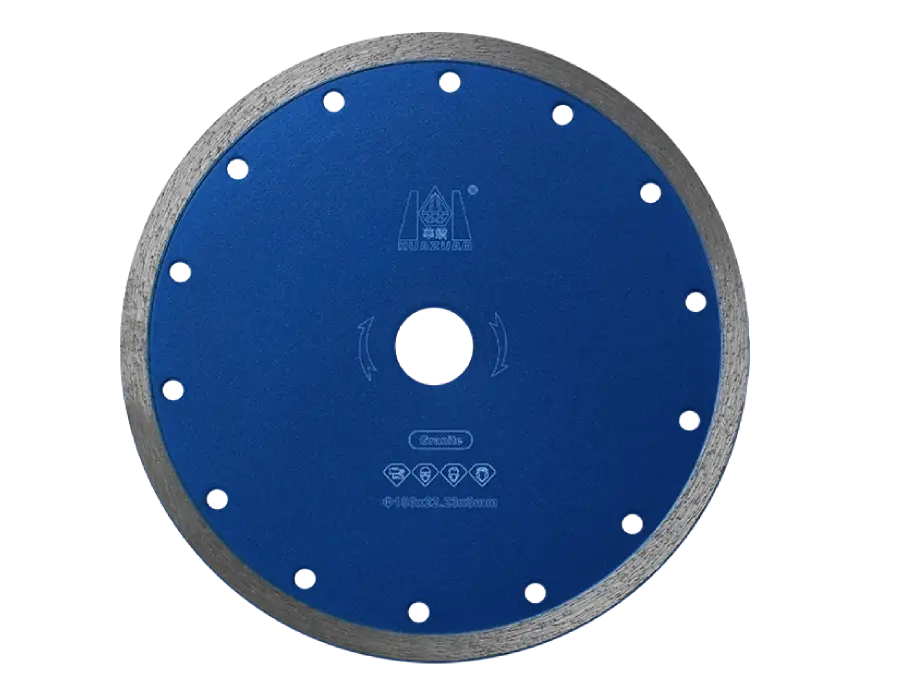
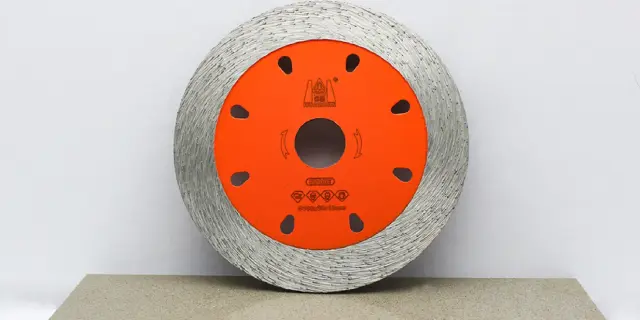
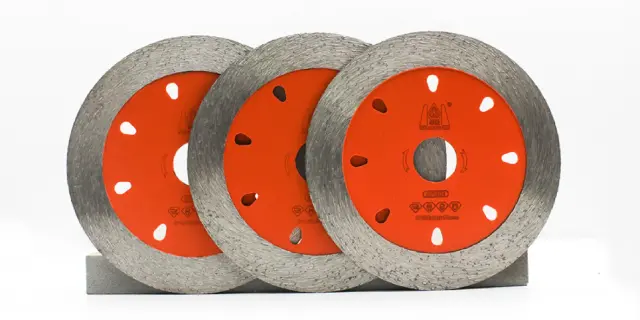
大鲨鱼机械烧结连续边切割片,专为高精度而生:瓷砖、陶瓷、大理石、烧结石材无崩边切割,覆盖 105-300 mm,适配瓷砖切割机、角磨机、石材锯—理想收边之选。
九种直径 105-300 mm,覆盖瓷砖锯、角磨机、石材切割机,全系列精密切割一次到位。
连续边设计避免撞击,脆性材料切口平整,装配即用,抛光只需一步。
烧结结构使金刚石贯穿整个边缘,非表层镀覆,磨损均匀,保持原始圆度不变形。
水锯、角磨机通用,一片多用,全面满足装饰与加工厂需求。
适用材料:瓷砖、岩板、大理石、花岗岩、岩板。
常用设备: 石材切割机、角磨机等,广泛应用于饰面精切、修边倒角、细部加工。
实际寿命受材料硬度及干湿切方式影响。
九种直径规格,105mm(2mm刃宽)至300mm(2.8mm刃宽),可配20/22.23/25.4mm轴孔,全烧结连续边,专为高要求无崩边切割设计,兼顾石材大板及手持修边作业。
| 直径 | 直径 | 切割宽度 | 切割高度 | 中心孔 |
|---|---|---|---|---|
| 英寸 | mm | mm | mm | mm |
| 4.13" | 105 | 2 | 10 | 20 |
| 4.5" | 115 | 2 | 10 | 20 |
| 5" | 125 | 2.2 | 10 | 20 |
| 6" | 150 | 2.4 | 10 | 20 |
| 7" | 180 | 2.6 | 10 | 22.23 |
| 8" | 200 | 2.6 | 10 | 25.4 |
| 9" | 230 | 2.8 | 10 | 25.4 |
| 10" | 250 | 2.8 | 10 | 25.4 |
| 12" | 300 | 3 | 10 | 25.4 |
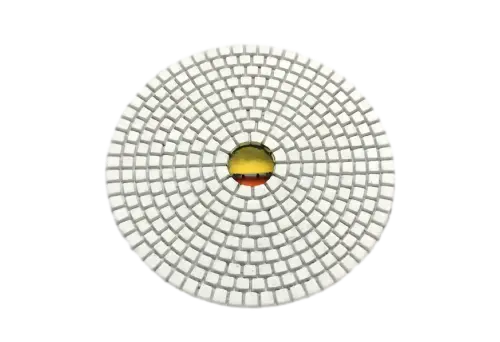
连续边切片设计,包含四大工程亮点。下方盘面数字分别对应核心系统图解。
四步配好专用片:确定机型与轴孔,选择切割直径,水切最优保证寿命与光洁度,匀速进给不猛推——瓷砖岩板慢切不崩边。
无齿间断口,连续边直接接触材料,瓷砖、陶瓷切割不留微崩边,终端效果优于分段片。
金刚石贯穿整个轮廓而非仅表面,边缘逐层磨损,片体寿命以边厚计,不取决于涂层厚度。
切割缝宽随直径变化 2.0-2.8 mm,小尺寸切割更细,大尺寸引导更稳,结构完全匹配应用场景。
20、22.23、25.4 mm 中心孔按直径适配,瓷砖锯、角磨机直装,无需转接,精准保持无崩边效果。
湿切机全水流冷却剪切区,延长片体寿命,连续长尺瓷砖切割边缘同样稳定亮洁。
105 mm 小切、300 mm 大幅切割,统一边缘结构直接延伸全尺寸段,团队一片通用全机型。
为瓷砖、石材精切用户提供结构对比参考。
大鲨鱼机械专注于石材数控加工设备,主打金刚石绳锯机及各类 CNC 石材切割装备。拥有超过 20 年研发与制造经验,参与 T/CMES 41001-2025 等 CNC 绳锯机行业标准编制,持有 100+ 项技术专利,为全球 120 多个国家和地区客户提供设备和技术支持。企业通过 ISO 9001、ISO 14001、ISO 45001 管理体系认证,产品符合 CE 标准,畅销国际市场。

大鲨鱼机械为瓷砖与石材精切提供圆片选型支持和批量供应。
根据设备选配合适轴孔。
上机前请核对标称转速。
水冷可提升切片寿命与岩板光洁度。
烧结连续边切割片常见问题
连续边切片出现崩瓷,多为机械原因,而非切片设计本身。建议依次检查:瓷砖下方支撑是否到位——收尾处无支撑,跌落撕边,最为常见;进给压力过大——强推切割会导致瓷砖自身变形并沿边缘釉层断裂;切片过度磨损——边缘已经失圆,摇晃崩口如同钝刀;法兰面有积渣——残浆夹杂也会引发跳刀。正确做法是:板材全程托平,匀速进给不过推,上机前确认切片装夹同心。若切片为全新、安装规范,板材又完全支撑,仅一品牌材料反复崩边,多为胎体过硬与基体适配不佳——遇到此情况建议尝试切割测试以便选型。
比电镀刀片寿命更长,有确切数据可依:烧结刀头有一定磨耗余量,寿命由实际切割量决定,而不是涂层耗尽即报废。在水锯切割普通瓷砖时,优质烧结刀片能稳定经历多批次生产;硬质岩板或花岗岩则寿命相对缩短,因为对刀头磨损更快——片子做的是同样的活,对手不同。建议针对主切材料,记录每片总切割米数并据此作为预期寿命:若切口质量下降但边缘余量明显,说明刀头已钝或设备需检查;若胎体已消耗殆尽,表示这片刀已充分发力。总之,烧结刀头的寿命要用“米数”为单位来衡量,而不是“周数”。
联系大鲨鱼机械
咨询连续刀头圆片规格想拥有更适合硬脆材料加工的切割设备或一站式解决方案?
石材矿山开采、台面板切割、混凝土与水下管道切割、不锈钢除锈抛光、薄板切割、玛瑙宝石、石墨加工、甚至建筑拆除是否困扰您?
留言咨询,12小时内即可获得专属答复方案!






您的加工材料有哪些? *
姓名/公司名称? *
手机号/邮箱地址? *
请填写您的具体需求
瓷砖与石材精切的选型指南及相关配套设备。
 中文
您好 👋 有什么可以帮您?





 English
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어