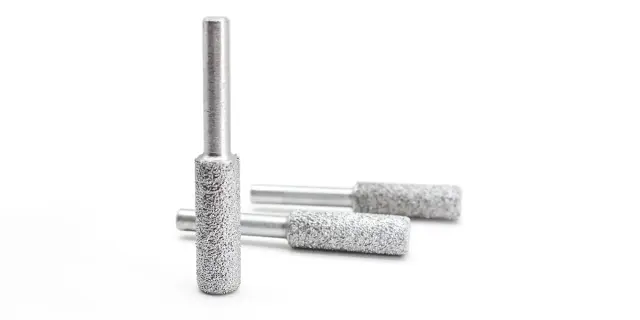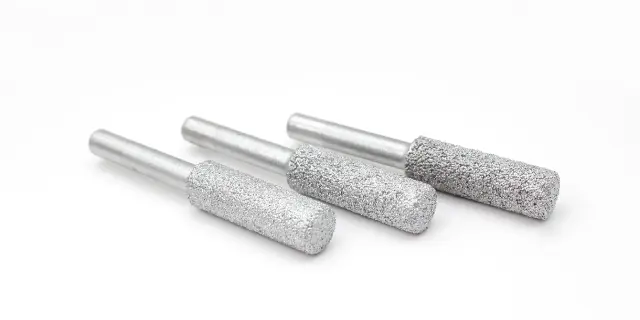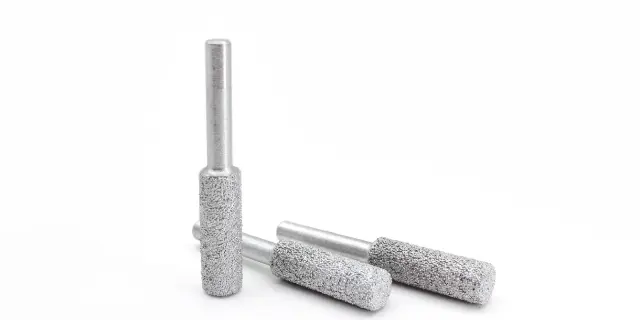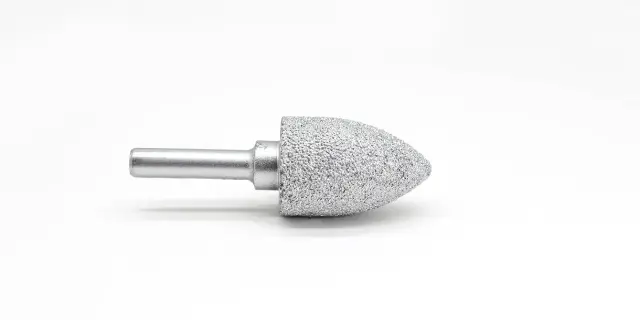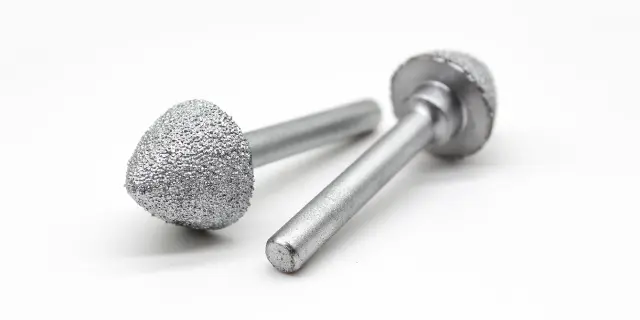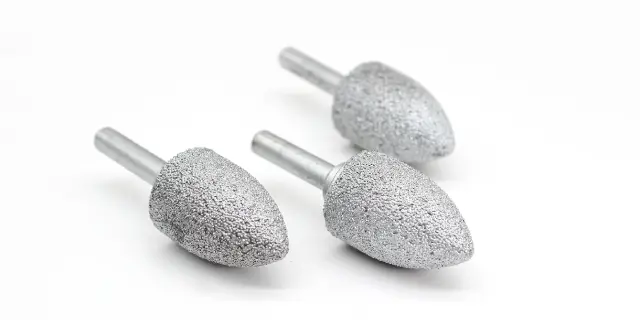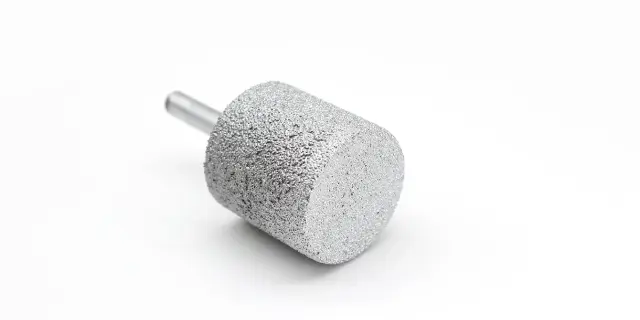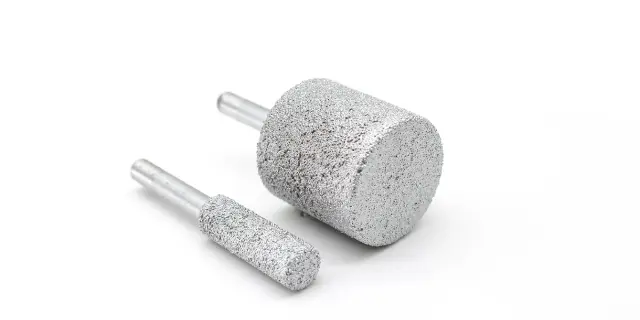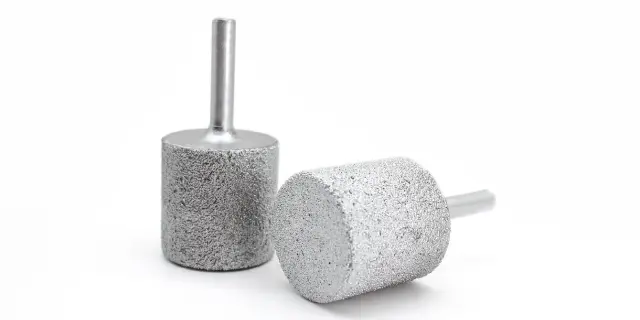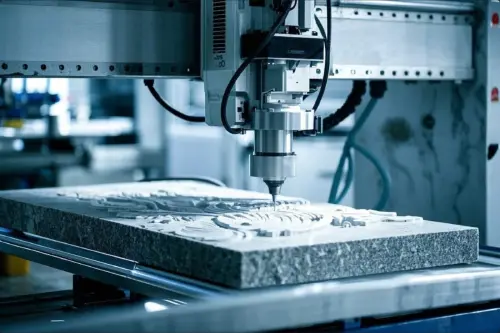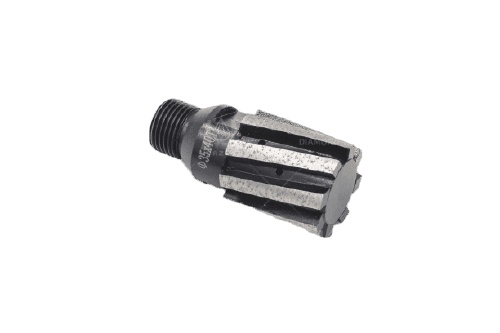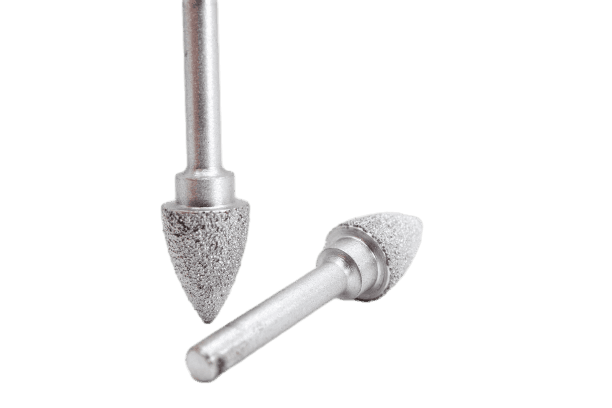
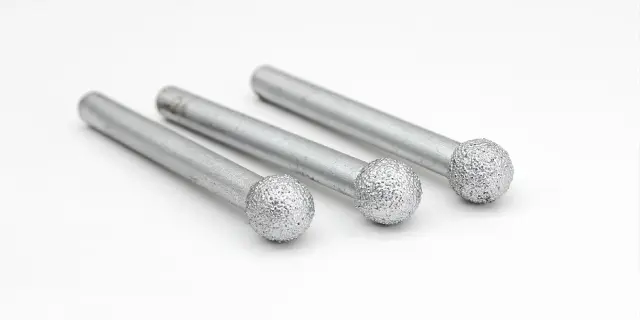
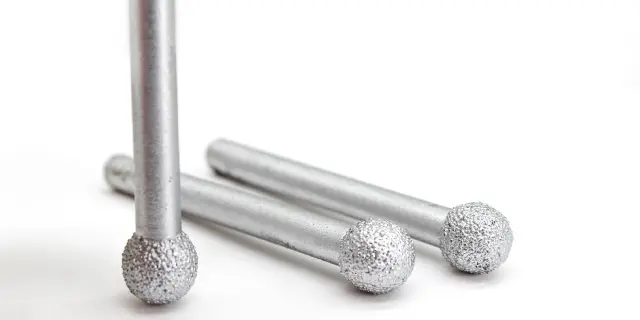
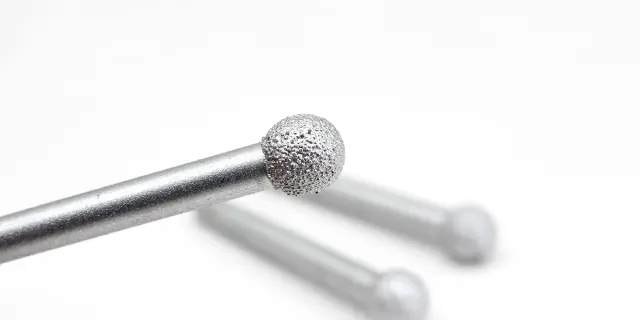
ЧПУ алмазная фреза для гравировки по камню

φ6/8/10/12/16/18/20mm
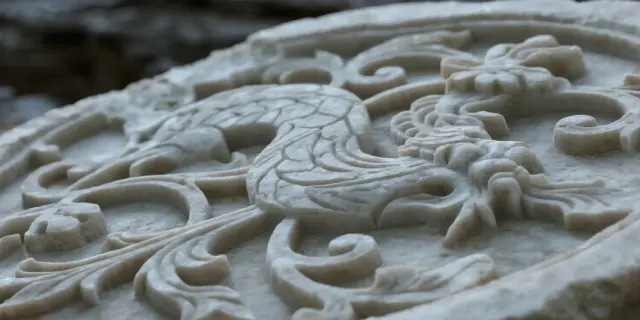
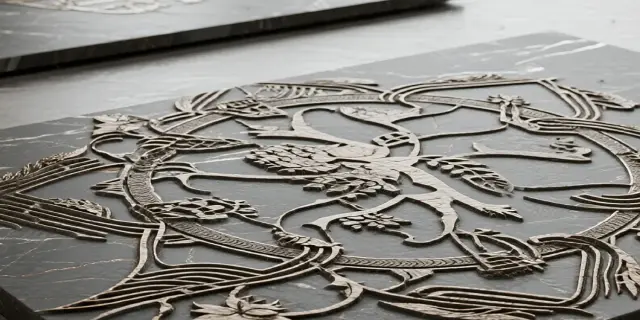
Наша алмазная фреза для ЧПУ разработана специально для гравировки по камню, нанесения надписей и выполнения неглубокого рельефа на граните, мраморе и кварце. Идеально подходит для нанесения чистых линий и логотипов на столешницы, памятники, таблички и архитектурные панели. Высококачественные алмазы и стабильная работа инструментов обеспечивают плавное следование по траектории, уменьшая сколы по краям и шероховатость стенок канавок. Вы получаете более чёткие детали, меньше доработки и стабильный результат — как при индивидуальных заказах, так и при серийной обработке.
Надписи → рельефОдна линейка инструмента — от тонкой гравировки до рельефной черновой обработки
Φ6–20 ммСемь диаметров на каждый этап: детализация, выборка и снятие фона
6–150 ммРабочие высоты: от малых углублений до глубоких программ рельефа

Обрабатываемые материалы

Мрамор, известняк, гранит, кварц и спечённый камень

Сертификация и репутация

Сертификация CE · ISO 9001:2015 · Участие в формировании отраслевых стандартов · Доставка и поддержка в 120+ странах мира

Совместимые материалы и изделия

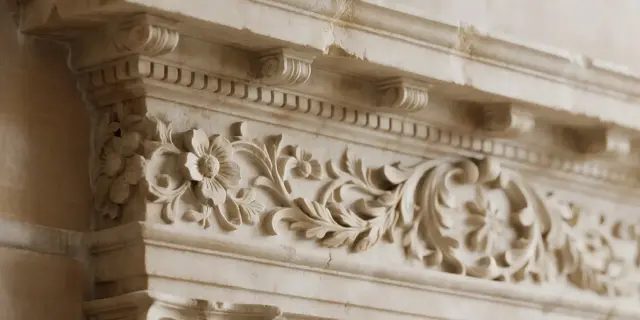
Фрезы для гравировки по камню — чёткие линии, надписи и рельефные узоры

Реальная производительность и ключевые показатели

Алмазная гравировальная фреза для ЧПУ от компании DINOSAW — инструментальная линейка платформы ZDDK: семь диаметров от Φ6 до Φ20 мм для резки надписей на памятниках, декоративных канавок и рельефных программ по камню — рабочая высота до 150 мм, цилиндрический хвостовик для прямой установки в шпиндель ЧПУ.

Φ6–20 мм

Семь диаметров

Семь типоразмеров перекрывают все задачи: мелкие фрезы — для букв и мелких деталей, крупные — для черновой выборки фона и рельефа.

6–150 мм

Диапазон рабочих высот

Рабочая высота от 6 до 150 мм — для неглубокой гравировки и глубокого рельефа. Глубина обработки достигается последовательными проходами по программе.

Круглый хвостовик

Прямое крепление в цангу

Круглый хвостовик Ø6–20 мм крепится непосредственно в стандартную цангу ЧПУ: концентрированное зажатие без переходников, что критически важно для точности мелкой гравировки.

5 материалов

Весь диапазон камня

Мрамор, известняк, гранит, кварц и спечённый камень обрабатываются по индивидуальным параметрам — одна инструментальная линейка для всей гравёрной зоны.

Подходящие материалы: мрамор, известняк, гранит, кварц и спечённый камень.

Типовые применения: Декоративная линейная гравировка, профилировка канавок и инкрустации, тонкая резка по спечённому камню, рельефные текстуры, мемориальные надписи и архитектурные панели — на ЧПУ-гравировальных станках по камню, включая платформу ZDDK.

Фактический ресурс инструмента зависит от твёрдости материала, глубины резки, оборотов шпинделя и подачи.

Характеристики и опции

Инструменты доступны с диаметрами резки Φ6, 8, 10, 12, 16, 18 и 20 мм, рабочая высота — 6–150 мм, хвостовик круглый Ø6–20 мм. Полная совместимость со шпинделями гравёрных ЧПУ, включая ZDDK.

ТипДиаметр (мм)Рабочая высота (мм)Хвостовик
Гравировальная фреза6 / 8 / 10 / 12 / 16 / 18 / 206 ~ 150Круглый хвостовик Ø6 мм ~ Ø20 мм

Технология и структура инструмента

Четыре инженерных решения, заложенные в линейку гравировальных фрез. Нумерация на схеме инструмента соответствует системам, описанным ниже.

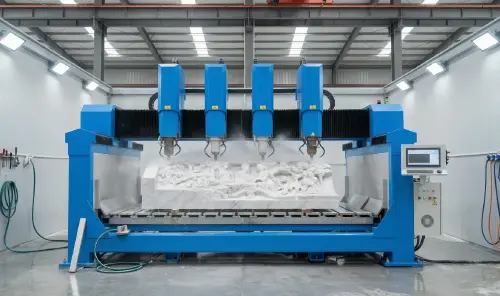
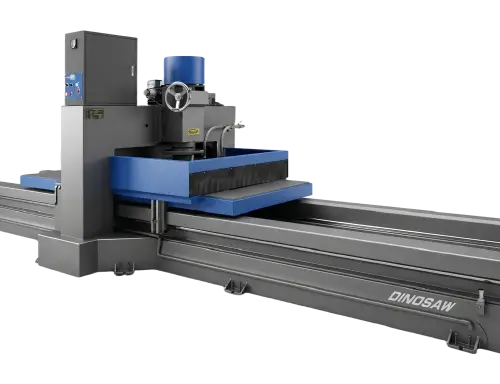
Оборудование Dinosaw Machine: алмазная гравировальная фреза ЧПУ для гравировки по камню

Технологический цикл ЧПУ-гравировки

Задание по гравировке проходит четыре этапа: установка инструмента с обнулением длины, черновой проход крупным диаметром с пошаговой глубиной, смена на чистовой для надписей и мелких деталей, далее — контроль качества штрихов и очистка рабочей зоны до передачи/отгрузки. На платформе ZDDK сохранённая программа повторяется идентично в каждой партии.

01

Пошаговое изменение диаметра

Крупный диаметр быстро убирает фон, малый точно следует за узкими линиями, углами букв и мелким декором: сложные программы используют поочередно несколько размеров, а не одну фрезу на все этапы.

02

Диапазон рабочих высот

Рабочая высота до 150 мм облегчает доступ для рельефной обработки — финальная глубина задаётся программными проходами в зависимости от материала и выбранной фрезы, а не однократным углублением на 150 мм.

03

Алмазная режущая кромка

Алмазный инструмент лучше выдерживает износ при работе по абразивным породам и спечённым материалам, сохраняя остроту дольше, чем твердосплавные аналоги — это критично для тиражных надписей и длительных программ.

04

Концентрическое крепление хвостовика

Прямое крепление в цангу удерживает режущую ось в идеальном центре: при гравировке текста даже небольшой биение может увеличить ширину штриха и смягчить углы — точная посадка непосредственно влияет на визуальное качество.

05

Качество гравировки букв

Качество гравированных надписей оценивается по готовому штриху: острая режущая кромка, минимальное биение и контролируемая подача определяют, будет ли край буквини остаётся чётким для презентабельного памятника.

06

Параметры для конкретных материалов

Скорость подачи, частота вращения шпинделя и глубина реза зависят от типа камня: мрамор и известняк — быстрые проходы, гранит и спечённые материалы — медленнее и мельче. Геометрия фрезы — одинакова, но программа обработки обязательно разная.

Выбор инструмента по технологической операции

Помощник для подбора инструмента в семействе оснастки ЧПУ для обработки камня.

Операция обработкиИнструмент
Сверление круглого отверстияКорончатое сверло
Внутренний вырез / внутренний радиусПальчиковая фреза
Профиль кромки столешницыКромочная фреза
Надписи / канавки / рельефРезная фреза

Техническое примечание: стандартное оборудование отличается в зависимости от бренда и модели; фактическая производительность зависит от конкретного станка, материала и условий работы.

Производитель, стоящий за линейкой гравировальных фрез

Компания DINOSAW — производитель станков с ЧПУ для обработки камня, специализируется на оборудовании с алмазным канатом и комплексных решениях для резки камня. Более 20 лет опыта в сфере НИОКР и производства позволяют компании DINOSAW участвовать в разработке отраслевых стандартов (в том числе T/CMES 41001-2025 для ЧПУ-канатных станков), владеть более чем 100 патентами и поставлять оборудование с технической поддержкой в более чем 120 стран и регионов. Производственные и управленческие системы сертифицированы по ISO 9001, ISO 14001 и ISO 45001; оборудование соответствует стандартам CE для международных рынков.

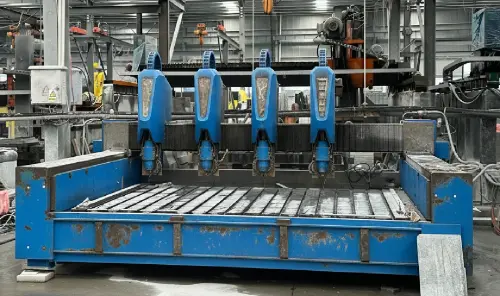
Производственный цех компании DINOSAW по выпуску станков для обработки камня с ЧПУ
R&D и производство DINOSAWМеханическое проектирование · Разработка систем ЧПУ · Сборка · Испытания · Наладка · Глобальные поставки
Разработка отраслевых стандартов

Компания DINOSAW участвует в подготовке отраслевых стандартов для камнерезного оборудования: T/CMES 41001-2025 для ЧПУ-канатных станков, а также документов по многоканатным резакам, комбинированным канатным станкам и многоосевым мостовым камнерезам. Эти инициативы основаны на длительном опыте DINOSAW в проектировании, производстве, тестировании и контроле качества машин.

20+Лет опыта R&D и производства станков для обработки камня
100+Технические патенты — конструкции станков, системы ЧПУ, технологии резки и обработки камня
120+Страны и регионы — поставки оборудования, монтаж и техническая поддержка по всему миру

CE-соответствие и системы менеджмента ISO

CE: Оборудование для резки камня сертифицировано по Директиве по оборудованию 2006/42/EC и соответствующим EN-стандартам.
ISO: Системы управления сертифицированы по ISO 9001, ISO 14001 и ISO 45001.

Требования к заказу и послепродажная поддержка

DINOSAW предоставляет подбор фрез по типу станка и материалу, а также серийные поставки для гравировальных мастерских.

Посадка инструментаКруглый хвостовик Ø6–20 мм

Перед заказом проверьте соответствие хвостовика цанге шпинделя.

ПараметрыПо классу материала

Таблицы подачи и скорости по каждому классу камня доступны.

Лестница диаметровЧерновой + чистовой под задачу

Спланируйте последовательность диаметров в вашей программе гравировки.

01 · Досборка и отгрузкаКонфигурация станка, упаковка и транспортные требования согласовываются с предварительным осмотром и проверкой документов на заводе.
02 · Монтаж и ввод в эксплуатациюПроверка инженерных коммуникаций и фундамента на площадке, установка станка, пусконаладка и приёмка.
03 · Обучение операторовПрактическое обучение стандартной работе на ЧПУ и ежедневным проверкам дисков, шпинделей, систем охлаждения и смазки.
04 · Сервисное сопровождениеУдалённая техническая помощь, поддержка по обслуживанию и координация поставки запчастей на протяжении всего срока службы оборудования.

Вопросы и ответы по выбору и применению алмазных гравировальных фрез

Вопросы по алмазным гравировальным фрезам

Выбирайте диаметр под размер конечного элемента и стройте последовательность по принципу «лестницы». Для надписей: используйте минимальный диаметр, обеспечивающий очистку по ширине штриха — Φ6–8 мм для мелких надписей и малых символов, Φ10–12 мм для стандартных надгробных шрифтов. Слишком малый диаметр замедляет обработку и ускоряет износ инструмента без видимой выгоды. Для рельефа: черновая обработка ведётся максимальным практичным диаметром (Φ16–20 мм) для ускорения съёма, затем последовательно переходите к средним для профилирования и к малым — для чистовой детализации. Стандартная рельефная программа требует 2–3 смены инструмента; для надписей часто достаточно одной. Подача выбирается по диаметру: чем меньше диаметр — тем более лёгкий рез и ниже скорость подачи. Траекторию инструмента необходимо программировать под каждый диаметр, а не одинаковым паттерном для всей лестницы. При строительстве программы надписей на плите проведите тестовую обработку по вашей ширине штриха и проверьте читаемость с нужной дистанции до запуска основной партии.

Выбирайте диаметр под размер элемента и стройте работу по принципу лестницы. Для надписей: используйте минимальный диаметр, который позволяет очистить штрих — Φ6–8 мм для тонких надписей и малых символов, Φ10–12 мм для классических мемориальных надписей. Без лишней детализации скорость программы падает, а износ инструмента возрастает без прироста качества. Для рельефа: черновую обработку выполняйте самым крупным диаметром (Φ16–20 мм), затем поочерёдно используйте средние диаметры для профилирования и завершающий малый для детальной проработки. Обычная рельефная программа требует двух-трёх инструментов, надпись — одного. Подача выбирается по размеру: малый диаметр — легкий съём и контроль скорости. Траекторию инструмента программируйте на каждый диаметр отдельно. При подготовке программы для надписей протестируйте панель по вашей ширине штриха на читаемость с нужной дистанции до запуска основного тиража.

Связаться с компанией Dinosaw

Уточните гравировальные фрезы для Вашей программы по камнеобработке

Подбираете идеальное оборудование для резки или обработки твёрдых и хрупких материалов?

Столкнулись со сложными задачами на карьере, при раскрое столешниц, резке бетона или труб под водой, удалении ржавчины с нержавеющей стали, шлифовании, резке тонких плит, агата, графита, сносе зданий?

Оставьте заявку — и в течение 12 часов получите индивидуальное решение!

Предпочитаете e-mail?

Вы также можете написать нам на

gma@dinosawmachine.com

Телефон?

+86 198-5901-3937
ЧПУ алмазная фреза для гравировки по камню

С какими материалами планируется работа? *

Ваше имя / название компании? *

Телефон / E-mail? *

+86

Какие есть особые требования?

Руководства по гравировальным фрезам и сопутствующее оборудование

Материалы по подбору и оригинальное оборудование для гравировки по камню и ЧПУ-направленной деталировки.

Подобрать оптимальное решение

Онлайн-чат
Ms.Lizzy

Здравствуйте, на связи Lizzy из Dinosaw (это не робот). Какое оборудование (модель) Вас интересует? Пишите нам в WhatsApp

Чат в WhatsApp
Связаться с нами

Здравствуйте 👋 Чем можем быть полезны?