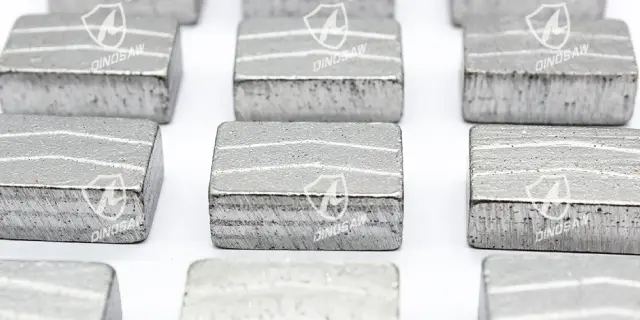
玄武岩 荒料修边
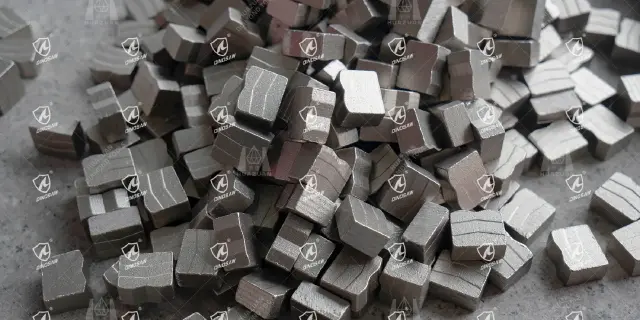
致密玄武岩切割时温升快,刀头需要高持粉力以防止金刚石提前脱落。 高硬度金属结合剂可保障慢进刀和重负载下的切割稳定,修边不跑偏。 刀头寿命更长、形状稳定,减少返修和停机。
适用材料
花岗岩、玄武岩、砂岩、安山岩、火山岩
认证与资质
CE 认证、ISO 9001:2015、行业标准制定参与者、服务 120+ 国家和地区
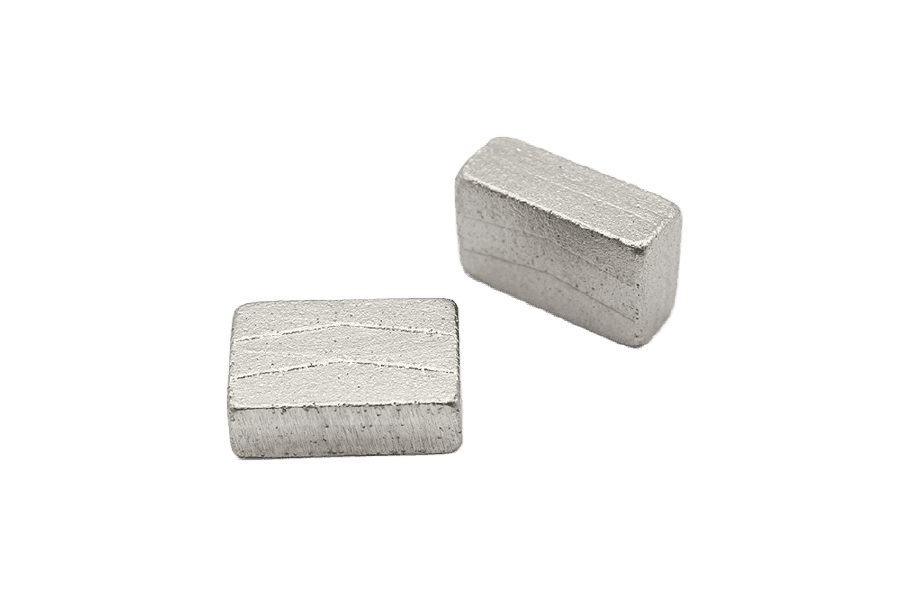
花岗岩大板高效洁净切割
致密玄武岩切割时温升快,刀头需要高持粉力以防止金刚石提前脱落。 高硬度金属结合剂可保障慢进刀和重负载下的切割稳定,修边不跑偏。 刀头寿命更长、形状稳定,减少返修和停机。
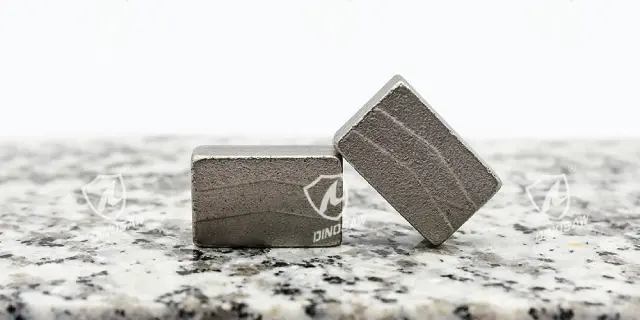
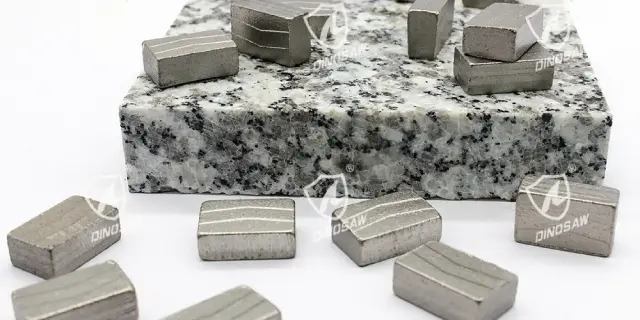
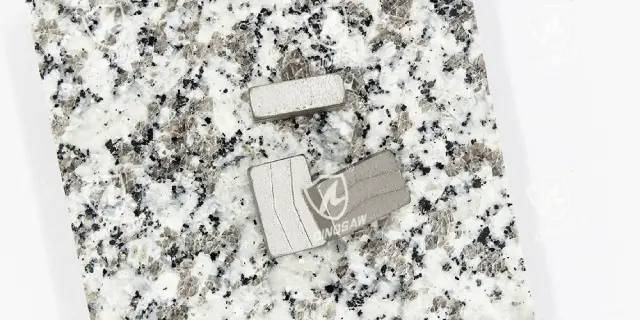
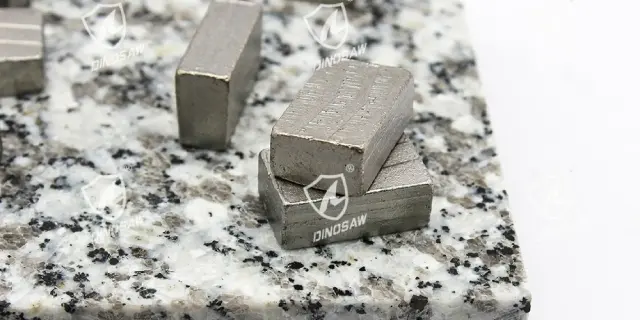
砂岩为强磨耗石材,刀头既要耐磨,又需持续暴露金刚石。 用于组合大切时,强度高的结合剂保证高效切割,同时控制金刚石均匀暴露,维持长时间切割性能。 产能提升,条料规格稳定。
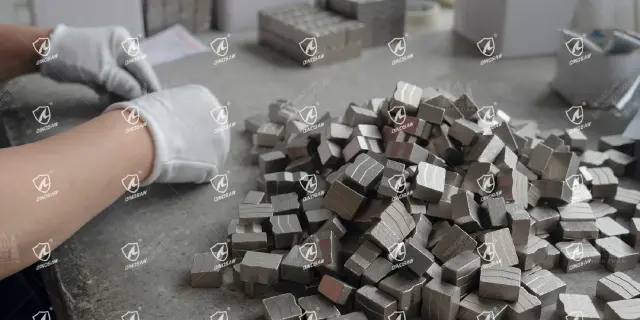
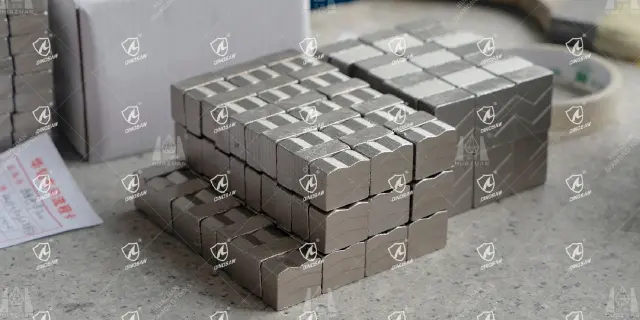
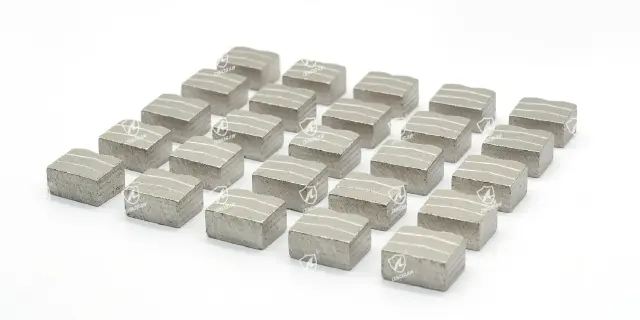
安山岩密度不均,参数不当易导致爆边。 优选结合剂搭配合理冷却,适中转速稳定进给,切面干净。 尺寸精准,返工更少。
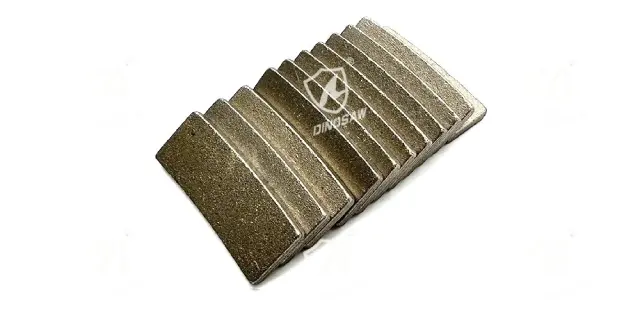
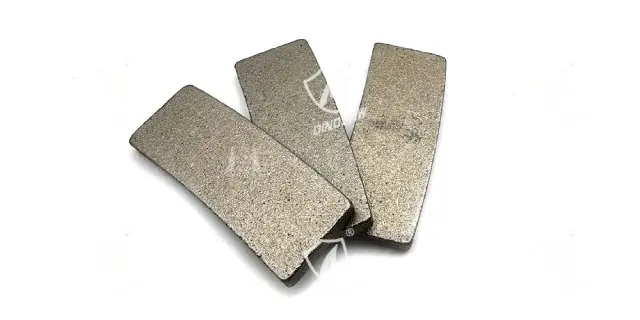
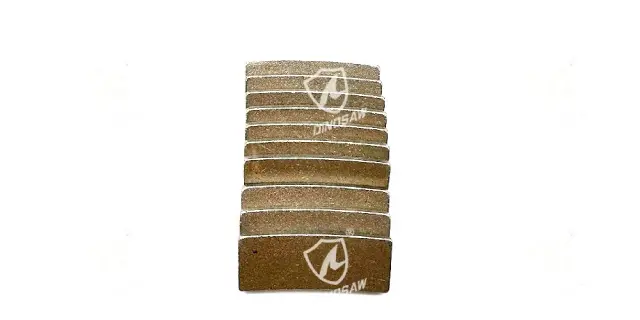
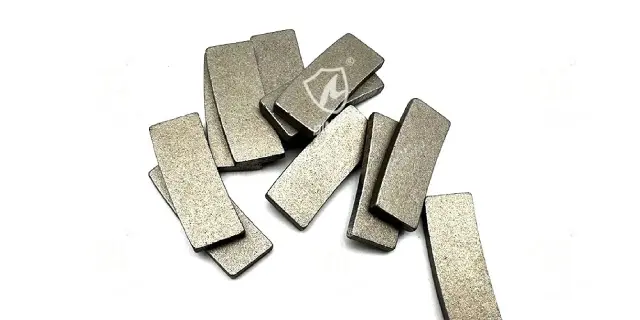
火山岩中的结构复杂和夹杂物,在粗切和精切阶段都会影响锯缝稳定性。 经过特别设计的刀头几何形状,能够持续切入岩石、高效排屑,全程保持切割品质。 锯缝从首刀到收尾都能稳定如一。
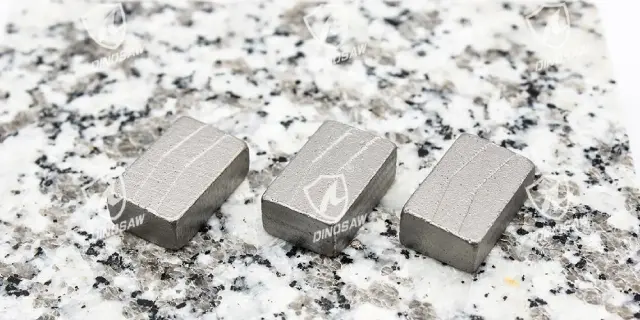
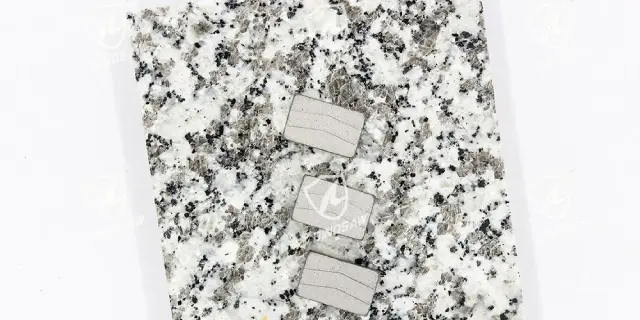
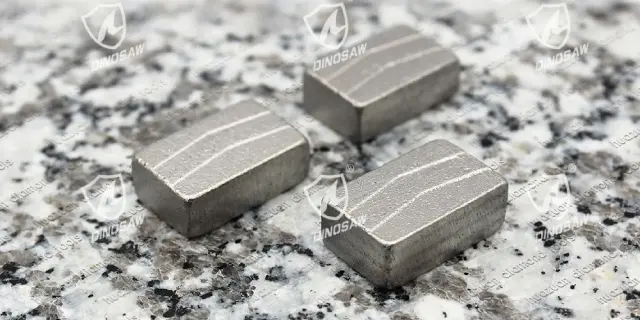
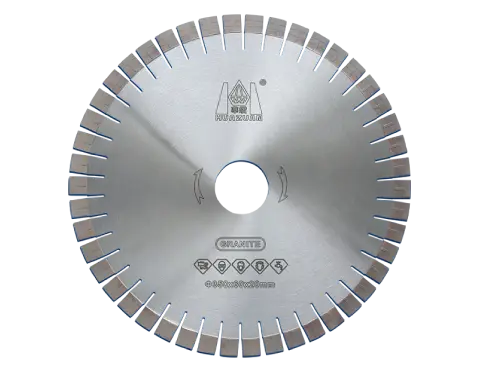
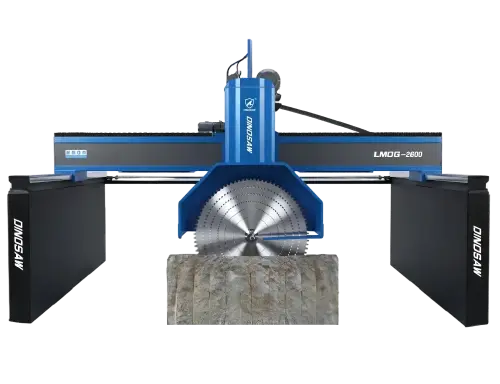
大鲨鱼机械专为花岗岩量身设计的金刚石刀头,是桥切机和荒料切割锯片的核心部件。以硬石材专用配方,焊接在钢基体之上,适配250至3000mm多种锯片直径,被各大锯片厂家及补齿门店广泛采用。
刀头设计覆盖从Φ250桥切机锯片到Φ3000mm级荒料切割锯片——一套硬石材刀头方案,全面适用于各种石材加工场景。
提供两种高度选择,满足锯片制造商的不同寿命与成本组合需求:在设备承载、锯片刚性和切割条件允许的情况下,选择更高刀头以获得更多金刚石利用量。
40mm标准长度,适配常见圆锯片基体结构——无需更换工装即可直接集成至成熟锯片生产线或维修门店。
锯片厚度随直径自适应扩展,覆盖 Φ250–600 mm 乃至更大规格:锯缝稳定、刀头强度与各型号线速度和受力等级同步。
适用石材:花岗岩、玄武岩、砂岩、安山岩、火山岩。
典型用户:刀片厂、复焊店、配有自修锯片车间的石材工厂。
实际刀头寿命受石材硬度、设备参数与冷却效果影响。
花岗岩类刀头按照锯片直径选配:长度 40 mm,厚度 3.0–4.8 mm,常用高度 15/20 mm,覆盖 Φ250–600 mm,亦适用于大型荒料大切。通过钎焊与锯体连接后即可使用。
| 直径 | 刀头尺寸 | 齿数 | |||
|---|---|---|---|---|---|
| 英寸 | 毫米 | 长度/毫米 | 厚度/毫米 | 高度/毫米 | 片 |
| 10" | 250 | 40 | 3 | 15 | 17 |
| 12" | 300 | 40 | 3 | 15 | 21 |
| 14" | 350 | 40 | 3.2 | 15/20 | 24 |
| 16" | 400 | 40 | 3.4 | 15/20 | 28 |
| 18" | 450 | 40 | 4 | 15/20 | 32 |
| 20" | 500 | 40 | 4.2 | 15/20 | 36 |
| 24" | 600 | 40 | 4.8 | 15/20 | 42 |
| 28" | 700 | 40 | 5.2 | 15/20 | 42 |
| 32" | 800 | 40 | 5.6 | 15/20 | 46 |
| 36" | 900 | 24 | 6/7 | 15/20 | 64 |
| 40" | 1000 | 24 | 6.5/7.5 | 15/20 | 70 |
| 48" | 1200 | 24 | 6.5/7.5 | 15/20 | 80 |
| 51" | 1300 | 24 | 7/8 | 15/20 | 88 |
| 56" | 1400 | 24 | 7.5/8.5 | 15/20 | 92 |
| 64" | 1600 | 24 | 8.4/9.2 | 15/20 | 108 |
| 72" | 1800 | 24 | 9.5/10.5 | 15/20 | 120 |
| 80" | 2000 | 24 | 9.5/10.5 | 20/30 | 128 |
| 88" | 2200 | 24 | 10.5/11.5 | 20/30 | 132 |
| 100" | 2500 | 24 | 11.5/12.5 | 20/30 | 140 |
| 120" | 3000 | 24 | 11.5/12.5 | 20/30 | 160 |
花岗岩系列刀头方案背后的四项工程核心。结构图上数字点对应如下系统。
刀头规格匹配分四步:提供石材类别(名称、照片或样品)、锯片直径及锯体参数、机型指标,如切换供应商还需说明现有切割问题。大鲨鱼机械根据信息推荐配方——试用刀头在您的石材现场确认无误后再批量供货。
花岗岩刀头需要在金刚石留存与结合剂磨损间精准平衡:结合剂若释放过快,金刚石未耗尽刀头已磨损;若保留过久,刀头表面烧结,切割迟缓。大鲨鱼机械针对不同花岗岩现场调配刀头硬度与金刚石等级,客户实际石材试切后确认最终配方。
锯片直径越大,刀头厚度相应增加——大型锯片承载更大切割力和更深切缝:该规格随锯片尺寸调整,而非单一小锯片参数放大,确保刀头应力处于合理设计范围。
15/20mm为实际可用的金刚石高度选项,并非单纯叠加锯片寿命:更高刀头适用于基体、动力、切深等设备条件支持的场合——刀头寿命和成本按每片锯片实际参数优化。
标准刀头尺寸适配各类通用工装与锯片基体结构,减少锯片厂家二次改装需求;个性化尺寸也可定制——下单前请对照实际锯片确定刀头与基体的贴合和间距。
刀头精度公差直接决定整片锯片的切缝一致:宽度或高度不均会导致切割振动、负载不均和偏离轨迹——刀头一致,设备切割更直。
以样品先行为商业模式:提供石材样品或切割参数,先试制小批量,再确认配方规模化生产。OEM合作覆盖采用大鲨鱼机械配方自建产品线的锯片制造商。
刀片工坊与石材厂采购模式对比。
大鲨鱼机械专注于石材数控加工设备,主打金刚石绳锯机及各类 CNC 石材切割装备。拥有超过 20 年研发与制造经验,参与 T/CMES 41001-2025 等 CNC 绳锯机行业标准编制,持有 100+ 项技术专利,为全球 120 多个国家和地区客户提供设备和技术支持。企业通过 ISO 9001、ISO 14001、ISO 45001 管理体系认证,产品符合 CE 标准,畅销国际市场。

大鲨鱼机械为锯片制造商与重焊工坊,提供来样配方匹配、小批量试制及持续批量供货。
下单时请提供锯体尺寸、安装孔及开槽间距。
严格执行钎焊工艺,保护金刚石和结合剂。
试用刀头可在您的花岗岩上确认配方效果。
花岗岩切割用金刚石刀头常见问题
主要看您的成本管控模式。如果追求“一次采购、品质全权负责、无需自建钎焊环节”,选择大鲨鱼机械整片更省心,这是大多数石材工厂的常规选项,相关产品可在本页直接查看。自购刀头适合自有刀片加工厂、大型工厂或有钎焊能力的用户:自备锯体、夹具及技工,刀头采购后锯体可多次复用,长期算下来单位成本更低。核心变量其实是用量:每年用量低于几十片,整片方案简洁高效;量大、有钎焊条件,刀头+自焊更具成本优势。两种路线所用配方一致,后续切换工艺无需技术调整。
看您自身能力。没有钎焊条件的石材企业建议选整片:一站采购,质量可控,无需添置设备或管理工艺流程,本目录花岗岩锯片全系列满足这些场景。有钎焊线的配套厂或刀片厂选择自配刀头方案更合适:自持锯体库存、夹具与钎工,锯体反复复用,采购刀头将单片成本压缩到各部件,效率更高。核心变量在产能与工艺:用量有限或无工艺基础,优先整片;量大且有钎焊线,刀头方案性价比突出。两套配置用的配方一致,后续切换无技术障碍。
这归根结底是石材决定磨损方式,而且花岗岩并非单一材质。同一配方在中等硬度商品石表现均衡,在高磨蚀性岩石下易发热脱落过快,遇到致密低磨蚀性花岗岩则易发钝甚至糊刀——同一刀头,不同物理环境。高度磨蚀的硬质花岗岩消耗结合剂极快,需配方加强金刚石暴露保护;致密低磨蚀类则抛光结合剂表面,需要更易释放的结构。这正是大鲨鱼机械刀头主张按石材类别试切匹配,不搞“万用硬石配方”的原因。如果现场经常混切不同类花岗岩,刀头方案也建议分开:专配专用,寿命单独测算,不做横向比较。
联系大鲨鱼机械
提交石材样品匹配刀头想拥有更适合硬脆材料加工的切割设备或一站式解决方案?
石材矿山开采、台面板切割、混凝土与水下管道切割、不锈钢除锈抛光、薄板切割、玛瑙宝石、石墨加工、甚至建筑拆除是否困扰您?
留言咨询,12小时内即可获得专属答复方案!






您的加工材料有哪些? *
姓名/公司名称? *
手机号/邮箱地址? *
请填写您的具体需求
锯片生产与花岗岩切割选型指导及配套设备。
 中文
您好 👋 有什么可以帮您?






 English
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어