烧结石 > 板材修边
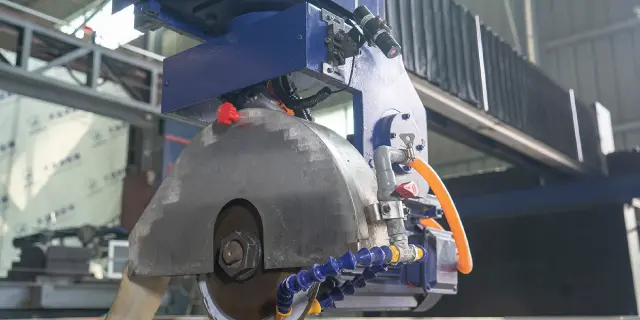
大型烧结石板材建筑修边,切割必须兼顾尺寸一致性与边缘品质,瑕疵极易被放大。 专用结合剂设计,锯片始终保持锋利,适应高磨蚀材料。高强度钢芯结构,保障高速直线切割稳定。全程高效水冷,避免热震,锯片寿命持久。 灵活一片可替多次换刀,提升效率,保障尺寸精度,切口洁净更符建筑标准。
适用材料
Dekton、烧结石、超致密板材、大规格瓷板
认证与资质
CE 认证、ISO 9001:2015、行业标准制定参与者、服务 120+ 国家和地区
专为超致密材料打造干净切口
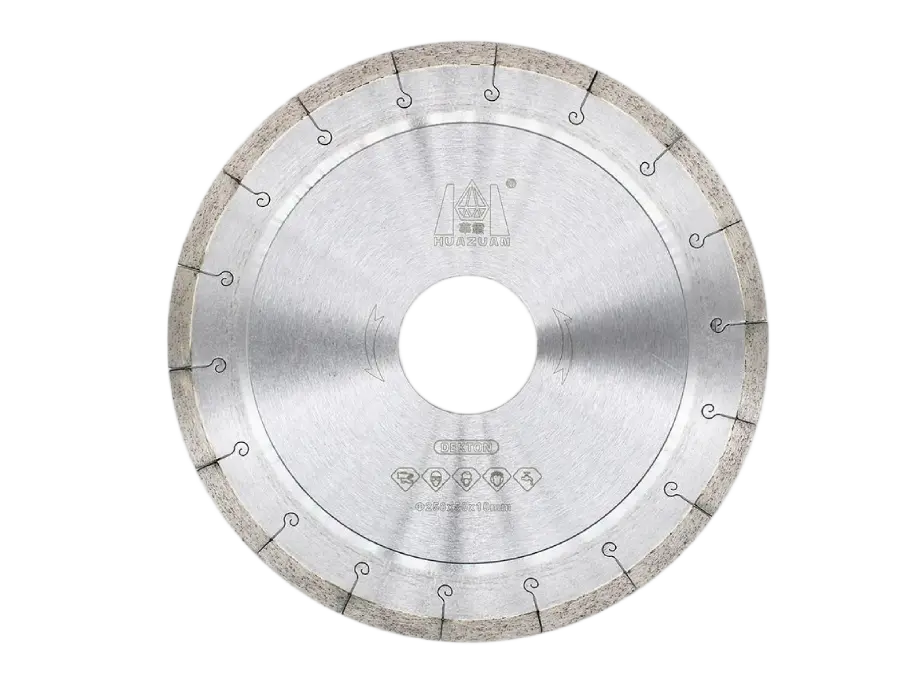
大型烧结石板材建筑修边,切割必须兼顾尺寸一致性与边缘品质,瑕疵极易被放大。 专用结合剂设计,锯片始终保持锋利,适应高磨蚀材料。高强度钢芯结构,保障高速直线切割稳定。全程高效水冷,避免热震,锯片寿命持久。 灵活一片可替多次换刀,提升效率,保障尺寸精度,切口洁净更符建筑标准。
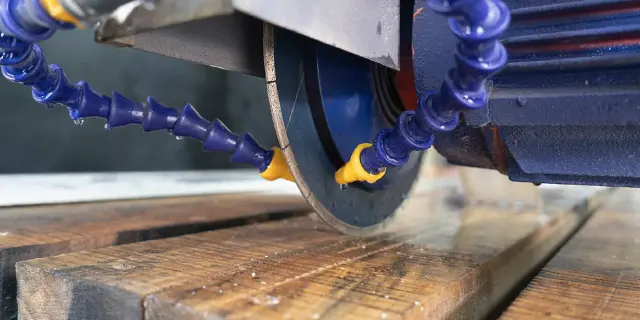
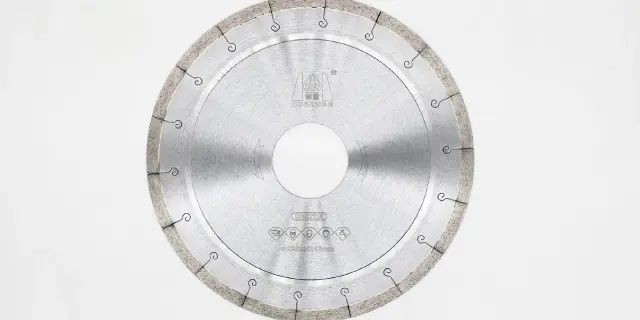
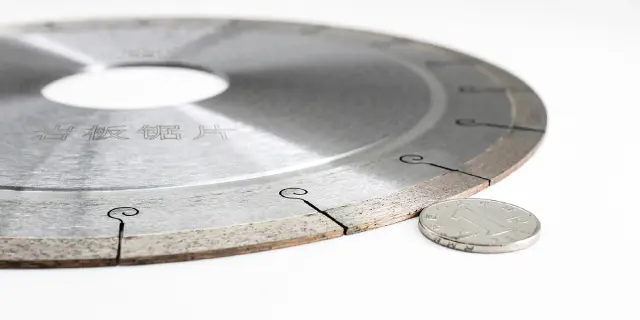
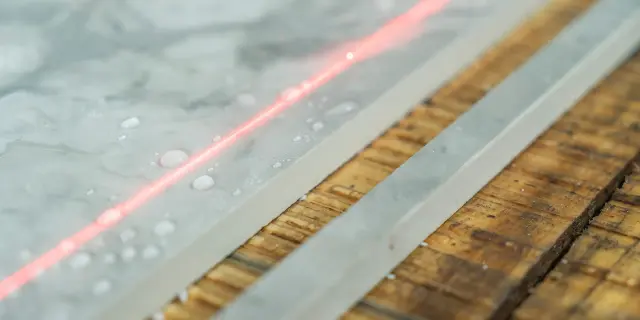
大规格岩板、陶瓷板切割,想要高稳定、低崩边,关键是刀口直,切割阻力小。此锯片采用连续刀边与超薄设计,大大降低切割阻力。适用于桥切机或CNC配合充足冷却水和稳定进给,切割质量更有保障。 优势:切面光滑、崩边少,抛光修整时间短,尺寸精准,便于安装。
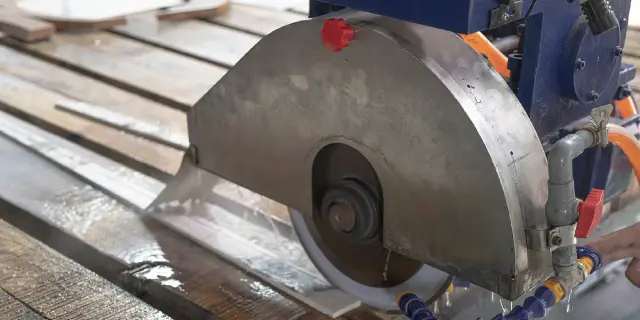
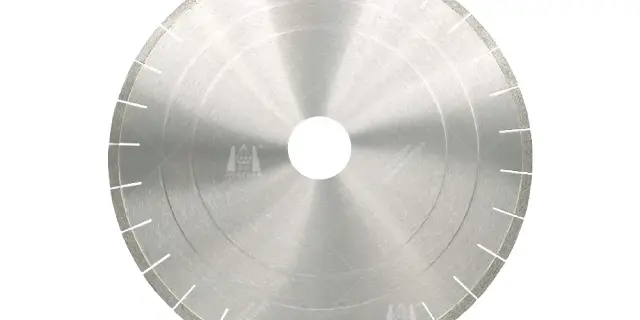
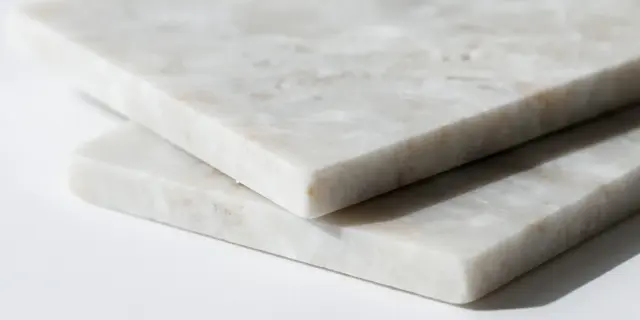
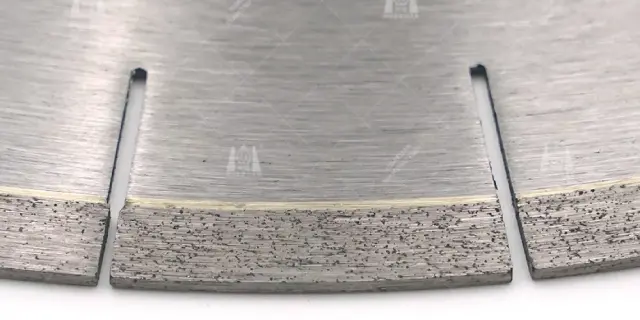
石英石 45°斜边切割,是台面瀑布边、挡水板制造的关键。最大难题就是崩边。 专用锯片采用极薄设计与专配金刚石浓度,针对石英石优化,切割锋利,显著降低崩边。加厚钢芯结构,防止斜切时变形,在桥切机上顺利实现直线切割。必须确保切口处冷却水充足。 效果:斜边平顺,极少修整,加工效率提升,拼接高端美观。
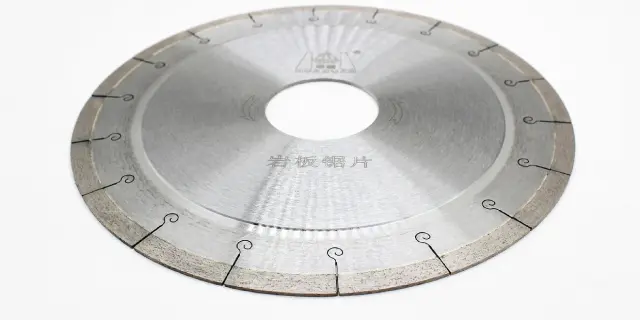
大鲨鱼机械烧结石专用锯片,定位超致密材料加工:专利控磨结合剂,适应极高磨耗;41/43mm 长刀头设计,12–20mm 台面板斜边裸露依然切口干净,全面满足高端台面标准。
加长型刀头设计,切割大板全厚度更稳定,是区别于通用人造石锯片的核心标志。
锯缝宽度 3.2–4.2mm,精准控制材料损耗与排版,适合高价值全身板切割。
300–500mm 五种直径,覆盖桥切机各种工位,满足板材、修边、斜切不同需求。
50/60mm 主轴孔直接装配桥切机,无需适配器,确保同心定位,最大程度保护本刀片所追求的切割品质。
适用材料:Dekton、烧结石、超致密板、大规格瓷板——典型厚度为12–20毫米台面板。
典型设备:桥切机切割大板、修边、斜切等超致密板加工场景。
超致密板材磨蚀性极高,刀片寿命普遍低于天然石材。这是材料本身特点,而非刀片缺陷——建议仅在同类材料间对比刀片表现。
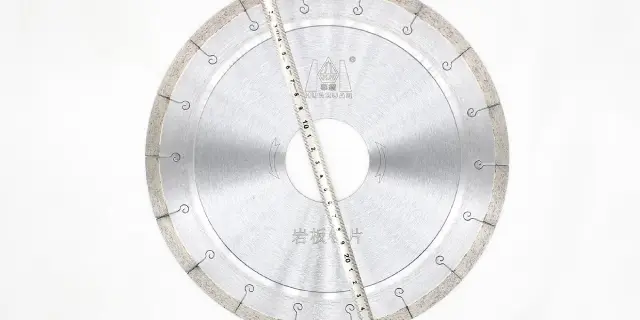
五种标准直径:Φ300–Φ500 毫米(12"–20"),配 41/43 毫米齿长、10/20 毫米齿高,主轴孔为 50/60 毫米。开槽宽度:Φ300 为 3.2 毫米,Φ500 为 4.2 毫米——专为12–20毫米厚高致密大板设计,兼顾硬度与磨耗需求。
| 直径 | 刀头尺寸 | 齿数 | 孔径 | |||
|---|---|---|---|---|---|---|
| 英寸 | mm | 长度 / mm | 宽度 / mm | 高度 / mm | pcs | mm |
| 12" | 300 | 41 / 43 | 3.2 | 10 | 22 | 50 / 60 |
| 14" | 350 | 41 / 43 | 3.4 | 10 | 25 | 50 / 60 |
| 16" | 400 | 41 / 43 | 3.6 | 10 | 29 | 50 / 60 |
| 18" | 450 | 41 / 43 | 4.0 | 10 | 32 | 50 / 60 |
| 20" | 500 | 41 / 43 | 4.2 | 10 | 36 | 50 / 60 |
超致密板专用刀体的四大工程设计逻辑。下方每一标号,对应刀体图示的功能分区说明。
根据实际工艺需求选刀:指定材料品牌和板厚(通常12–20毫米)、设备类型及主轴、切割方式(直切、修边、斜切)、若有更换自通用刀型,建议提供现有寿命基线。大鲨鱼机械将反馈直径及烧结剂方案——试切通过后批量供货,确保斜切面效果稳定。
Dekton 与烧结石兼具高密度和高磨蚀性,大鲨鱼机械锯片专用结合剂实现控磨,长期稳定暴露新金刚石,长距离切割不断钝。控磨技术确保整板切口始终高效。
41/43mm 长刀头,确保全厚度板材高负荷切割稳定,连续实现超致密材料高速量产。
斜切时锯口即为最终台面展示面,不容后期掩盖。刀头结构及锯片稳定性专为斜面低崩边优化,满足高标准成品对接需求。
全身大板切割比石英复合更极端,锯片刚性、锯缝宽度与刀头结构协同,把控切割轨迹,确保大规格长尺切割不跑偏,精准直线。
50/60mm 孔径直配桥切机主轴,避免转接套错位导致的切割边不平,大板加工一体直装更稳定。
同系列锯片可兼容大规格瓷板,瓷板与烧结石板块混切,只需调整参数与单独管理寿命,轻松应对多元加工。
为超致密板生产企业定制的产品选择表。
大鲨鱼机械专注于石材数控加工设备,主打金刚石绳锯机及各类 CNC 石材切割装备。拥有超过 20 年研发与制造经验,参与 T/CMES 41001-2025 等 CNC 绳锯机行业标准编制,持有 100+ 项技术专利,为全球 120 多个国家和地区客户提供设备和技术支持。企业通过 ISO 9001、ISO 14001、ISO 45001 管理体系认证,产品符合 CE 标准,畅销国际市场。

大鲨鱼机械根据不同材料与工艺需求,提供刀片选型、样板试切及大批量超致密板材生产线配套供应。
下单前请确认锯片直径和法兰规格。
超致密板切割,热量剧烈,必须高效冷却。
试切可提前验证贵司材料的斜面切割质量。
Dekton 金刚石锯片常见问题
偶尔兼容≠生产优化。石英石锯片能切部分烧结板,仅仅说明能兼容。但Dekton、超致密板和石英石在影响锯片设计的几个核心物性上完全不同:磨耗极高,金刚石结合剂消耗大;密度全贯穿,进刀负载变化大;斜切面属于成品面,崩坏容忍度严苛,远高于石英石常规方案。专用锯片采用针对极高磨耗配制的可控磨损结合剂,配合41/43mm加强加高刀头,保障深切稳定——这些都不是通用锯片能做到的。差距体现在生产线:外露斜边的切割质量、锯片寿命的稳定性、减少中途换片次数。如果超致密板已成为常规业务,专用锯片才是正选工具;偶尔单做,石英石锯片可兼顾,但效果和预期需相应调整。
材料决定消耗速度,超致密板材是桥切机常见的高磨蚀性材料之一。这类材料密度极高,矿物含量大——刀头与被切面持续对抗,烧结剂磨损快,所以金刚石单位面积消耗远高于大理石或大多数花岗岩。花岗岩上表现正常寿命的刀片,在此类材料上会明显加快磨损——这属于材料物理规律,并非刀片本身问题。要科学对比,需在 Dekton/烧结石同类之间横向评估,不应与天然石材刀片寿命混为一谈。实际可控环节包括:切割全程保持足量水冷(热量会加速烧结剂分解)、进给速度遵守板材厂家建议(过快易损坏金刚石)、备刀周期应以寿命较短的新基准重新规划。用单片刀切割此类板材的面积要单独统计记录——这与切割其他材料时的数据不同,也是唯一正确的参考标准。
大规格板材崩边多源于切割动态,主要靠操作环节优化而非工具本身。首先,整板支撑必须到位,尤其是出料线——末端边料掉落撕扯,极易造成最后几毫米崩边,这也是大板最常见问题。切割时,进刀先降速,等锯缝形成后再正常进给,末端20毫米需减速,或最后一道小分步切割。进给速度要配合刀片状况——老化刀片强行切割只会震伤板材。全程持续供水,杜绝热量堆积,因为表面微裂通常随后表现为崩边。同时,刀片定期检修,失圆或钝化的刀片更易崩边,新刀片则切割顺畅。斜切面建议一刀连贯不断完成,避免中途停锯——断续切割极易留下切口痕迹。如某品牌材料在调整上述环节后仍频繁崩边,可反馈具体信息进一步评估烧结剂配方,这本质上是产品参数问题,而非操作问题。
偶尔兼容,并不等于产线优化。石英刀片确实能“物理切割”部分烧结板——这仅限于兼容,但 Dekton 及超致密材料与人造石英在决定刀片设计的关键属性上大为不同:极高磨耗性导致烧结剂消耗速度和石英完全不同;密度高,切割负载方式亦异;斜切面直接作为展示面,崩边容忍度远低于石英。专用刀采用独特烧结剂,经受极端磨损,配备 41/43 毫米长切割齿,确保全深度切割稳定性——这是通用人造石刀片设计上难以兼得的。实际效果如何?一看斜切面锋利度,二看不同材料寿命是否可预期,三看是否大幅减少更换刀片次数。如果此类高致密材料为常规批量产品,专用刀是标配;若仅偶尔加工,石英刀片也可胜任,但寿命及品质须适当调整预期。
The material sets the rate, and ultra-compact surfaces are among the most abrasive materials a bridge saw meets. They are pressed at extreme density with very high mineral content — the bond wears against a body that attacks it continuously, so diamond consumption per square meter is structurally higher than on any marble or most granites. A blade delivering normal life on granite will wear predictably faster here: this is material physics, not a blade defect, and the honest management is to compare blades within the Dekton/sintered class, not against natural-stone life numbers. What you control: full continuous water at the cut (heat accelerates bond breakdown), feed within the material supplier's limits (over-feeding micro-fractures diamonds), and blade inventory planned around the shorter cycle. Track square meters per blade on this material as its own baseline — it is a different number from every other material on the saw, and it is the correct one.
大规格板材崩边多源于切割动态,主要靠操作环节优化而非工具本身。首先,整板支撑必须到位,尤其是出料线——末端边料掉落撕扯,极易造成最后几毫米崩边,这也是大板最常见问题。切割时,进刀先降速,等锯缝形成后再正常进给,末端20毫米需减速,或最后一道小分步切割。进给速度要配合刀片状况——老化刀片强行切割只会震伤板材。全程持续供水,杜绝热量堆积,因为表面微裂通常随后表现为崩边。同时,刀片定期检修,失圆或钝化的刀片更易崩边,新刀片则切割顺畅。斜切面建议一刀连贯不断完成,避免中途停锯——断续切割极易留下切口痕迹。如某品牌材料在调整上述环节后仍频繁崩边,可反馈具体信息进一步评估烧结剂配方,这本质上是产品参数问题,而非操作问题。
联系大鲨鱼机械
为您的工艺指定超致密板专用刀片想拥有更适合硬脆材料加工的切割设备或一站式解决方案?
石材矿山开采、台面板切割、混凝土与水下管道切割、不锈钢除锈抛光、薄板切割、玛瑙宝石、石墨加工、甚至建筑拆除是否困扰您?
留言咨询,12小时内即可获得专属答复方案!






您的加工材料有哪些? *
姓名/公司名称? *
手机号/邮箱地址? *
请填写您的具体需求
烧结板、陶瓷大板切割选型指南与相关设备。
 中文
您好 👋 有什么可以帮您?





 English
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский
 한국어