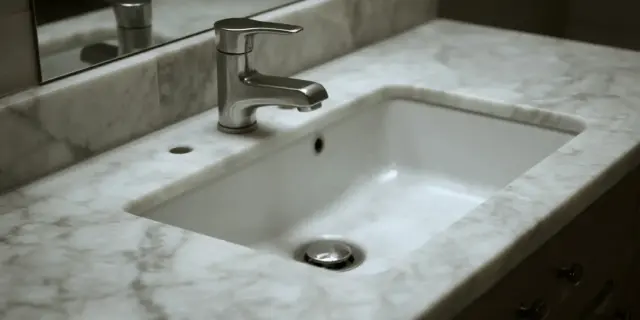
쿼츠 > 수도/배수 홀 사이즈 보정
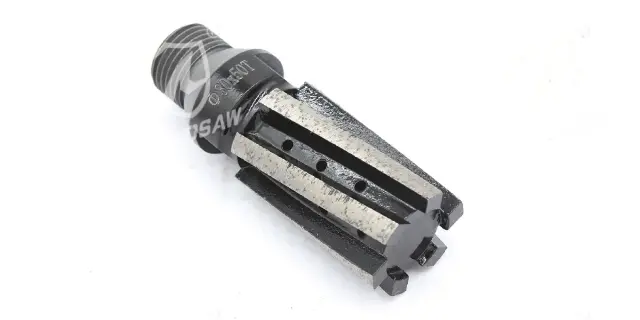
쿼츠 및 엔지니어드 스톤은 수도·배수 개구부 보정 또는 천공홀 후정시 주변에 이탈이 쉽게 발생합니다. 핑거비트로 CNC 장비에서 제어된 홀 사이즈 작업 및 보정이 가능합니다. 워터 피드 쿨링으로 습식 밀링을 지원하며, 선정한 다이아몬드 입도와 본드 등급이 일정한 직경 유지에 기여합니다. 마감 후 홀 벽면 평활도 및 엣지 품질이 향상돼 피팅·연마 속도가 빨라지고, 이탈·열 변색 불량률이 감소합니다.
적용 가능 소재
화강암, 쿼츠, 엔지니어드 스톤, 대리석, 쿼르사이트
인증 및 실적
CE 인증 · ISO 9001:2015 · 업계 표준 제정 참여 · 120여개국 공급
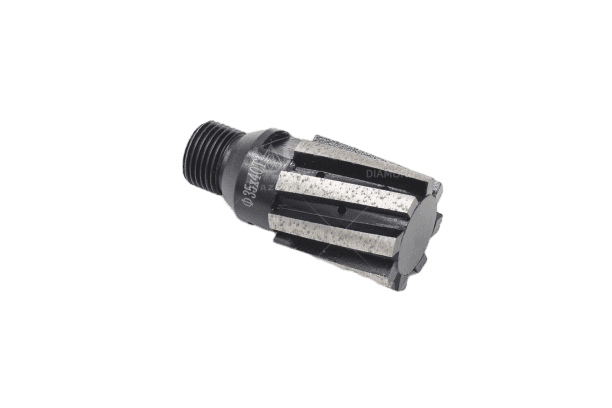
CNC에서 내부 가공, 홀, 내부 곡률을 정밀하게 밀링
쿼츠 및 엔지니어드 스톤은 수도·배수 개구부 보정 또는 천공홀 후정시 주변에 이탈이 쉽게 발생합니다. 핑거비트로 CNC 장비에서 제어된 홀 사이즈 작업 및 보정이 가능합니다. 워터 피드 쿨링으로 습식 밀링을 지원하며, 선정한 다이아몬드 입도와 본드 등급이 일정한 직경 유지에 기여합니다. 마감 후 홀 벽면 평활도 및 엣지 품질이 향상돼 피팅·연마 속도가 빨라지고, 이탈·열 변색 불량률이 감소합니다.
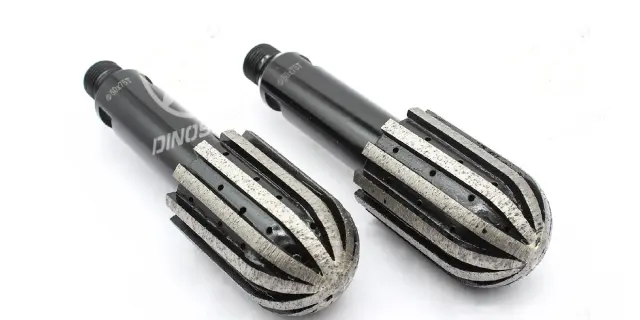
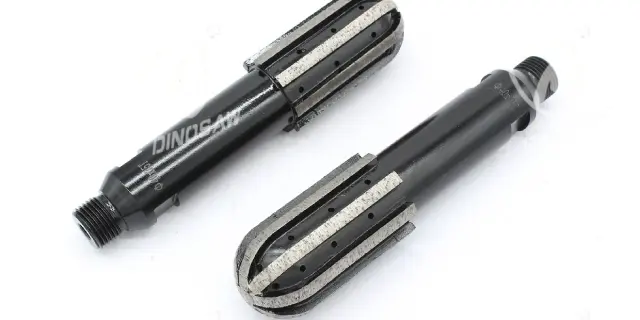
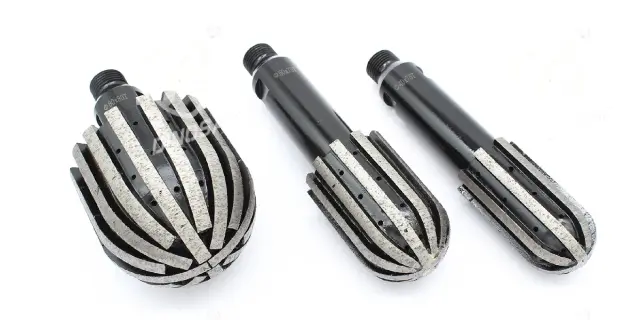
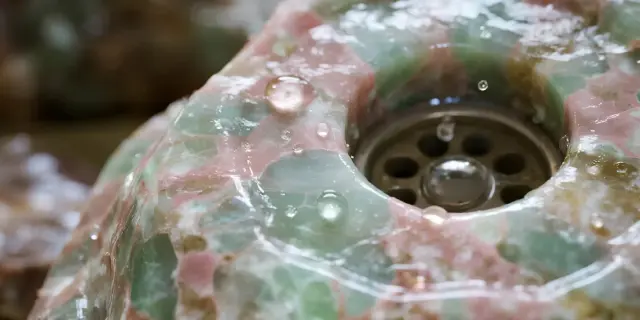
석영암은 경도가 매우 높아 싱크나 쿡탑 개구 내측 곡률 가공 시 균열 발생 위험이 큽니다. 센터 급수 방식은 습식 밀링 시 냉각 효율을 높이며, 다이아몬드 입자와 바인드 조합이 경질 석재에서도 안정적으로 가공재를 제거할 수 있게 지원합니다. 견고한 바디 구조는 곡선 툴패스와 내측 곡률 가공에서 진동을 효과적으로 억제합니다. 작업 현장에서는 목표 곡률을 정밀하게 유지하고, 깨짐 현상을 줄이며, 공구 수명과 사이클 타임의 예측 가능성을 향상할 수 있습니다.
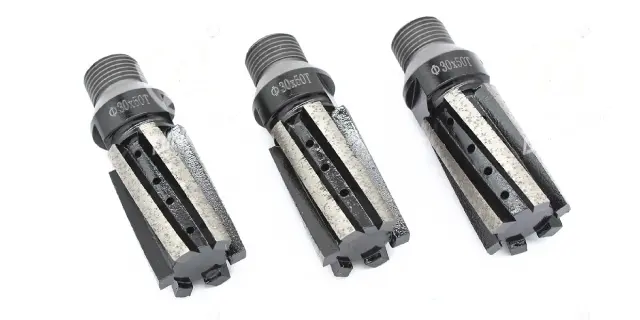
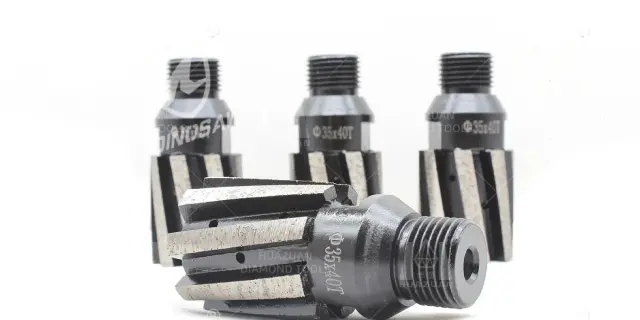
대리석은 화강암보다 가공이 용이하지만, 내부 곡선 구간에서는 슬러리가 적체되면 흠집, 미세 파손, 챠터마크 등이 발생할 수 있습니다. 센터 급수 방식 습식 가공은 슬러리 배출과 열관리를 개선하며, 선택된 다이아몬드 입자와 바인드 조합이 내부 프로파일링 및 곡률 밀링에서 일정한 절삭 품질을 확보합니다. 내부 곡선 윤곽을 보다 깨끗하게 가공하여 수작업 혼합 단계를 최소화하고, 표면 조도를 높여 연삭/연마 공정의 효율을 높일 수 있습니다.
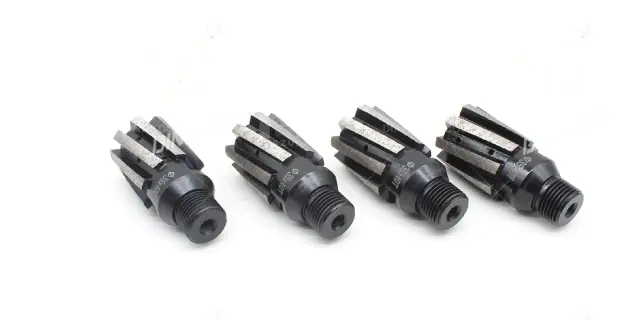
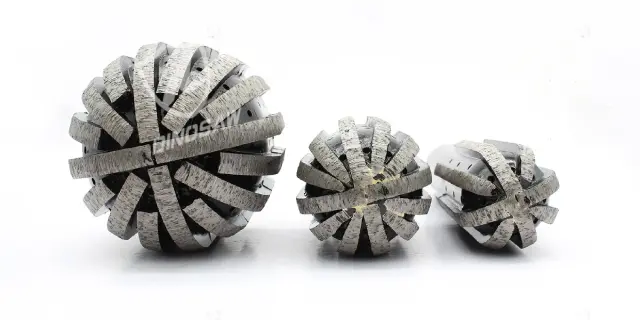
할석 또는 러핑 가공 이후, 컷아웃 내면에는 단차, 툴마크, 작은 결손이 남아 후속 연마공정을 지연시킵니다. 피거비트는 CNC 라우터에서 내부 프로파일을 정밀하게 가공하며, 워터피드 쿨링은 습식 절단을 지원합니다. 다이아몬드 입도와 결합재 선택으로 과열과 에지 돌출을 방지할 수 있습니다. 프로파일 일관성이 향상되고 연마 시간이 감소하며, 반복되는 카운터탑 가공에서도 보완 및 재작업 비율을 낮출 수 있습니다.
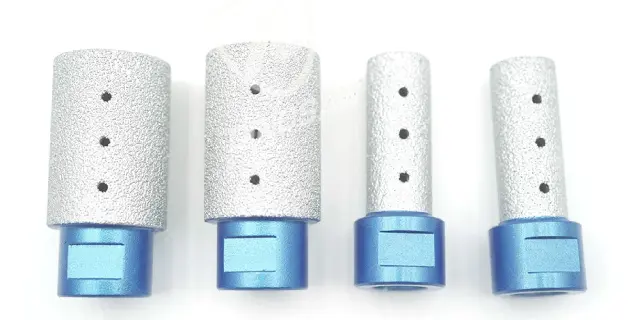
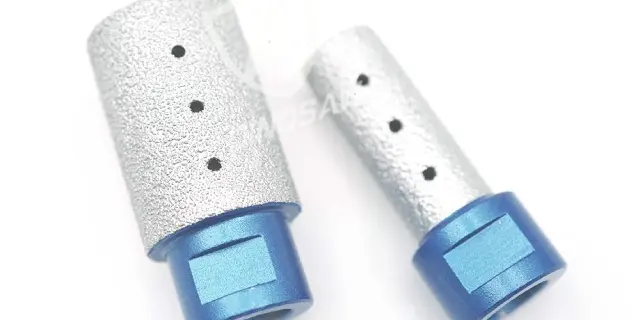
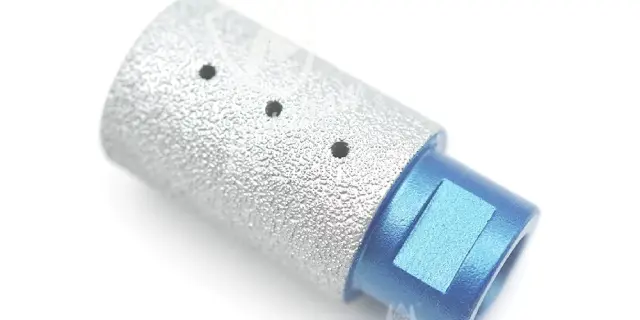
DINOSAW 다이아몬드 핑거비트는 CNC 내부 밀링 전용 공구입니다. 싱크 개구부, 막힌 개구, 프로그램 곡률 반경을 플런지-사이드 밀링으로 완성하며, 코어드릴이 원형 홀을 천공하고 블레이드는 직선 절단을 담당하는 구역에서 핑거비트가 내부 윤곽을 완성합니다.
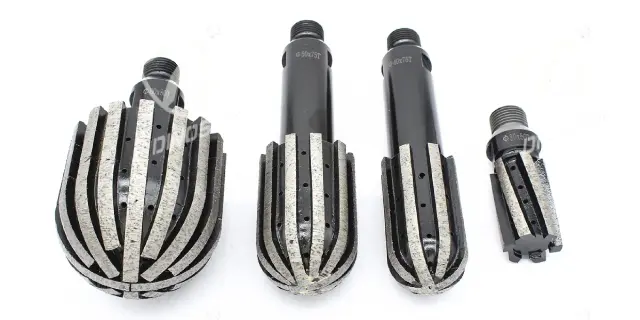
Φ10~35 mm 직경 7종이 내부 밀링 전 구간을 지원합니다. 대구경은 넓은 곡률에서 빠른 조가공, 소구경은 좁은 코너까지 도달합니다.
작업 높이 15~100 mm로 얇은 슬래브부터 두꺼운 에지 조각까지 원패스 시퀀스가 가능합니다.
공구 중심에서 절단면까지 직접 냉각수를 공급합니다. 깊은 개구 하단까지 외부 분사가 도달하지 못하는 환경에서도 실 작업 구역을 효과적으로 냉각합니다.
1/2" GAS(수), 5/8"-11(암), M14(암) 조인트 구성으로 주요 CNC 스핀들에 직접 장착하며, 프로파일 정밀도를 보장합니다.
적용 소재: 화강암, 쿼츠, 엔지니어드 스톤, 대리석, 쿼르사이트
적합 장비: CNC 석재 가공센터 (싱크컷, 수도존, 드레인존, 내부 곡선 및 컷아웃 정리)
실제 수명은 소재 경도, 가공 깊이, 이송 속도, 급수량에 따라 달라집니다.
피거비트는 Φ10, 12, 16, 20, 25, 30, 35 mm 직경과 15–100 mm 가공 높이, 1/2" GAS(수), 5/8"-11(암), M14(암) 조인트로 공급되어, 주요 CNC 스핀들에 대응합니다.
| 종류 | 직경 (mm) | 작업 높이 (mm) | 조인트 |
|---|---|---|---|
| 핑거비트 | 10 / 12 / 16 / 20 / 25 / 30 / 35 | 15 ~ 100 | 1/2" GAS (수), 5/8"-11 (암), M14 (암) 등 |
피거비트 라인은 4가지 설계 사양에 기반합니다. 비트 도식 내 번호별 시스템은 아래와 연계됩니다.
컷아웃 공정은 네 단계로 구성됩니다: 슬래브 고정 및 중심 기준점 설정, 설계에 맞는 최대 직경으로 러핑, 내부 소구경 영역 세부 마감, 마지막으로 코어 분리 및 에지 클린업 — 가공 전 과정에서 급수는 비트 내부로 연속 공급됩니다.
핑거비트 형상으로 CNC가 닫힌 외곽선 내 플런지 및 사이드 밀링을 구현합니다. 내부 곡률 및 폐쇄 개구는 직접 밀링으로 완성되며, 원형 블레이드만으로 가공이 불가능한 형상을 마무리합니다.
공구 중심을 통한 냉각수 공급으로 깊은 구간 밀링 시에도 실제 절단 구역까지 안정적 냉각이 이루어집니다. 커프 내 슬러리 배출과 도구 수명 연장을 지원합니다.
내부 코너 반경을 프로그램된 수치 그대로 직접 밀링하여, 블레이드 가공 후 남는 코너 청소 없이 CAD 형상대로 개구부 품질을 완성합니다.
직경 선택 단계는 개구부 형상 논리에 맞추어 진행됩니다. 요구되는 최소 내부 반경에 맞는 최대 직경으로 빠르게 조가공하고, CAD 상 더 좁은 코너에는 소구경으로 교체합니다. 일반 싱크 개구는 조가공 대구경, 마감 소구경 조합과 반경, 사이클 전략에 따라 분기됩니다.
긴 작업 높이에서 발생하는 측면 하중에 대응하도록 설계되었습니다. 핑거비트는 단순 천공용 공구와 달리 강력한 측방력에 노출되므로 샹크와 작업부가 그 하중을 안정적으로 견딜 수 있도록 구조되어 있습니다.
세 가지 스레드 규격(1/2" GAS, 5/8"-11, M14)로 CNC 스핀들 대부분에 직접 장착이 가능합니다. 런아웃 방지와 곡선 가공 정밀도를 보장합니다.
싱크 컷아웃 가공 공정 비교
Dinosaw Machine은 CNC 석재 가공 기계 전문 제조업체로, 다이아몬드 와이어쏘 머신 및 CNC 석재 절단 장비에 특화되어 있습니다. 20년 이상의 연구개발 및 제조 경험을 바탕으로, T/CMES 41001-2025 CNC 와이어쏘 등 업계 표준 제정에 참여하고 100건 이상의 기술 특허를 보유하고 있습니다. 자사는 120개국 이상에 장비 및 기술 지원을 제공합니다. 제조 및 경영 시스템은 ISO 9001, ISO 14001, ISO 45001 인증을 받았으며, 장비는 CE 적합성을 충족합니다.
DINOSAW는 각 기계 및 가공 프로그램에 적합한 비트 선정과 CNC 가공장 일괄공급을 지원합니다.
주문 전 CNC 스핀들 나사 규격을 확인하십시오.
중앙 급수형 비트는 스핀들 관통 급수가 필요합니다.
Dinosaw에서는 석종별 러핑 조건 데이터를 제공합니다.
다이아몬드 핑거비트 관련 주요 질의
깊은 컷아웃 하단은 모든 응력이 집중되는 구간이며, 실제로 세 가지 요인이 중첩됩니다. 급수 부족: 표면에서 물을 뿌릴 경우 깊은 가공부까지 도달하지 않아 하중이 집중된 비트 끝단이 건식으로 작동하기 쉽습니다. 스핀들 관통급수가 없으면 마모가 더욱 가속됩니다. 스텝다운 과부하: 1회 이송 시 소재를 과도하게 깎으면 비트 전체 날길에 하중이 집중되며, 깊은 컷아웃일수록 소재별 스텝다운 조건에 따라 천천히 이송하여 칩 배출 및 열 방산을 유도해야 합니다. 코너 탈출 시 측면 하중: R부 가공에서 스핀들 이송이 계속될 경우 다이아몬드 날이 부러질 수 있으므로, 회전 경로에서 벗어나기 전 이송을 멈추십시오. 마모가 고르게 빨리 일어나면 급수를 우선 점검하고, 특정 끝단에 쪼임이 발생하면 진출 경로를 확인해야 합니다. 중앙 급수와 안정적 스텝다운 이송이 깊은 컷아웃 가공 시 수명을 현저히 늘릴 수 있습니다.
컷아웃 크기보다 요구되는 최소 내부 R값에서 출발하십시오. 설계상 가장 작은 코너에 들어갈 수 있는 최대 직경이 러핑 속도를 높이고 비트 수명을 늘립니다. 일반 싱크는 Φ25-35 mm로 대량 가공하며, 내부가 좁은 영역(배수구, 백코너, 칫솔홀 홈 등)만 Φ10-16 mm로 별도 가공합니다. 대부분 두 가지 직경을 분할하여, 대구경으로 러핑, 소구경으로 코너를 정밀 가공하는 방식이 가동 시간을 단일 비트 대비 단축시킵니다. 컷아웃 도면 혹은 CAD 파일을 문의에 첨부하면, Dinosaw에서 석종별 스텝다운 포함 최적 직경 조합을 제시합니다.
기본적으로 피거비트는 홀의 확대와 형태 가공에 적합하며, 완전한 원형 홀 가공(천공)은 코어비트가 전용 공정입니다. 코어비트는 고속으로 원통을 정확히 천공하며, 수도꼭지·배수구·앙카홀 등에 필수적입니다. 피거비트는 내부 곡선·복잡한 프로파일·개구부 확대 등 코어비트가 불가능한 경로 가공을 담당합니다. 단순 원형 홀이면 코어비트, 홀과 프로파일의 연결 또는 비정형 곡면에는 피거비트를 각각 사용하십시오. 실제 현장에서는 두 공정을 분리하여, 천공은 코어비트 사이클, 프로파일링‧확장은 피거비트 사이클로 구분 운영합니다. 이런 배치는 Dinosaw 신규 프로그램에서도 같이 제안되는 일반적 기준입니다.
Dinosaw 문의
귀하의 컷아웃 가공 프로그램에 맞는 핑거비트 지정경·취성 소재 절단기 또는 가공 솔루션을 찾고 계십니까
석재 채석, 카운터탑 절단, 콘크리트/수중 파이프 절단, 스테인리스 연삭·연마, 고급 씬 슬래브 가공, 마노 및 보석/흑연 등 특수 가공, 혹은 건축물 해체까지 현장에서 어려움 겪고 있습니까
문의 남기시면 12시간 내 맞춤 솔루션으로 회신드리겠습니다
가공하려는 소재는 무엇입니까 *
이름/회사명 *
전화번호/이메일 주소 *
특별한 요구사항이 있으십니까
CNC 컷아웃 밀링 및 카운터탑 가공용 선정 가이드와 관련 장비입니다.
느리고 수동적인 싱크 가공으로 인한 손실을 중단하십시오. CNC 브릿지쏘 기반의 언더마운트 및 수전홀 가공을 15–25분 내 완성하는 전문 워크플로우를 숙지하십시오. 3축 vs 5축 전략 비교, 공구 최적화, ROI 계산기를 활용해 작업장 규모를 확대하고 파손 비용을 예방하십시오.
2026년 최신 CNC 석재 밀링 가이드로 귀사의 석재 가공 공정을 최적화하십시오. 대리석 및 화강암 가공에 적용되는 정밀 이송 속도, 공구 관리, 가공 효율 극대화 방안을 확인할 수 있습니다.
화강암, 대리석, 쿼츠 실용 라우팅 가공 – 공구 선택, 씽크대 할석부, 문제 진단, 실전 워크플로우 중심. 가이드 참고하십시오.
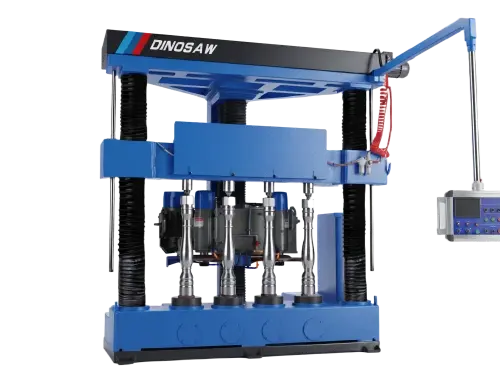
수전구/비누홀 사전 천공 후 핑거비트로 사이즈와 원형도를 마무리 하십시오. 입도/본드를 소재 경도에 맞추면 이탈 감소와 조립 시간 단축에 효과적입니다.
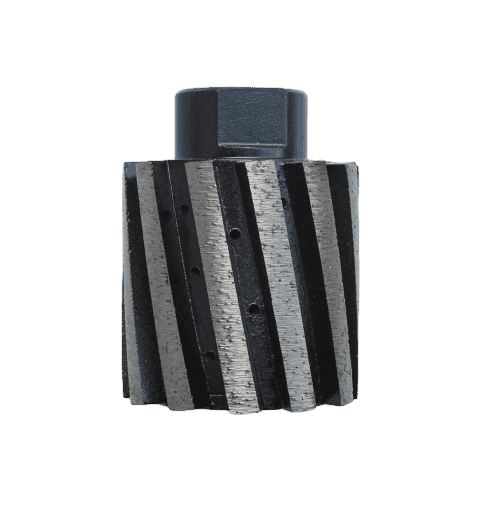
핑거비트로 내부 곡선 밀링 후 드럼휠로 에지 블렌딩, 곡률 가공 및 연마를 진행하십시오. 소도구 교체 최소화로 형상 가공부터 마감 연마까지 공정이 효율화됩니다.
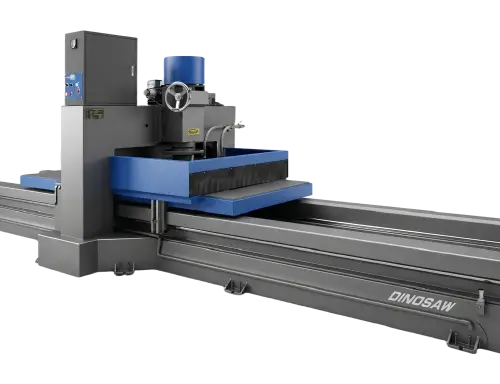
CNC 조각/라우터 장비에서 핑거비트로 정밀 내부 밀링 및 부조, 상세 개구부 가공을 수행하십시오. 스핀들 인터페이스와 공구 표준화로 교대간 일관된 품질을 유지할 수 있습니다.
 한국어
안녕하세요 👋 무엇을 도와드릴까요

 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский