


 English
 中文
 Italian
 Türkçe
 Português
 Español
 Deutsch
 العربية
 Tiếng Việt
 Français
 Русский


Ms.Lizzy
안녕하세요 Dinosaw의 Lizzy입니다 (로봇이 아닙니다). 어떤 머신(모델)을 원하십니까? 지금 WhatsApp으로 문의하십시오
24#/36#/46#/60#/80#/120#/180#/240#/320#/500#/800#/1000#
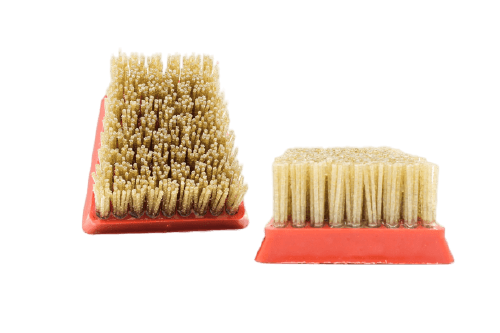

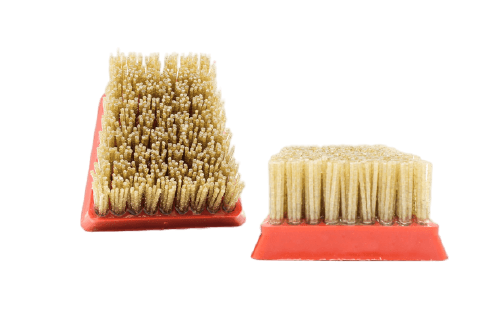
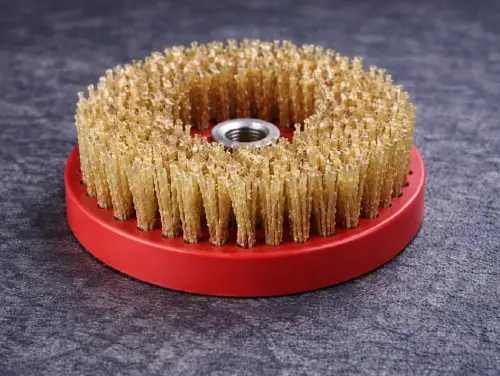
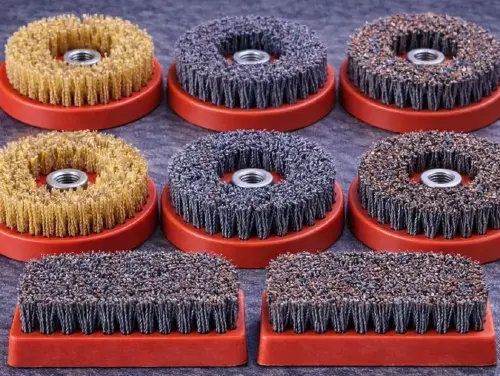
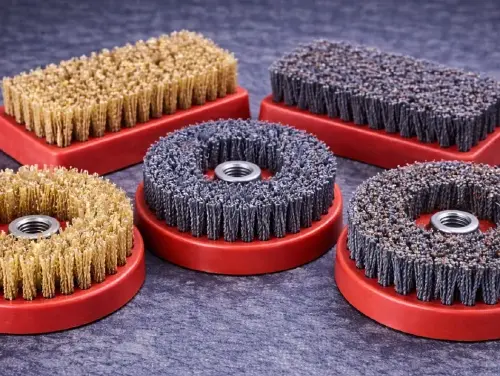
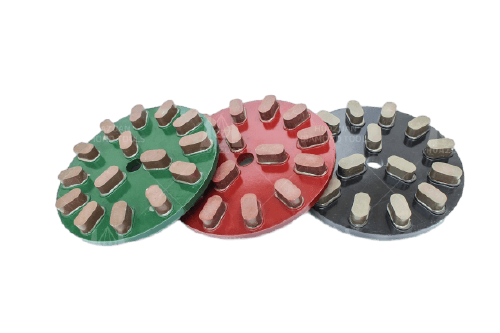
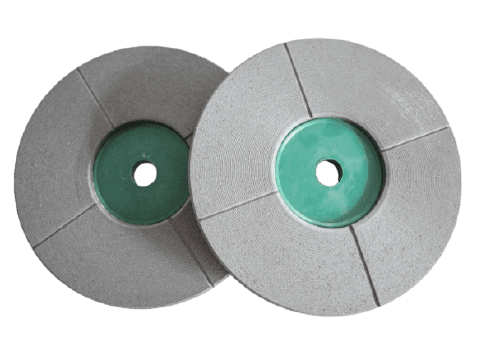
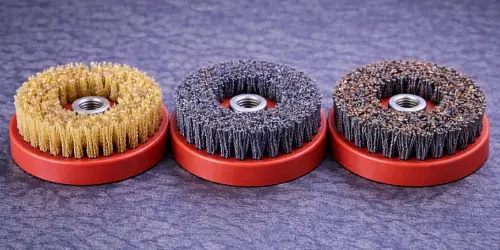
석재 앤티크/레더 표면 가공용 다이아몬드 브러시
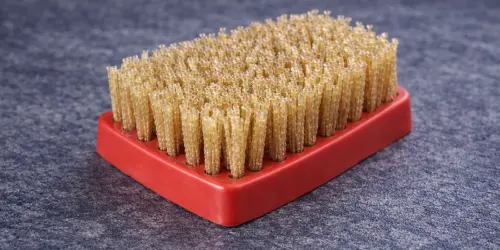
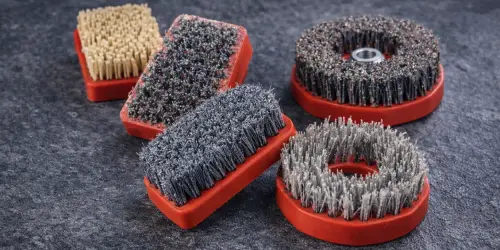
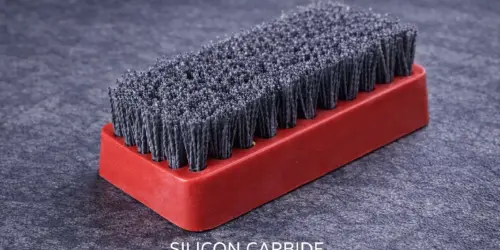
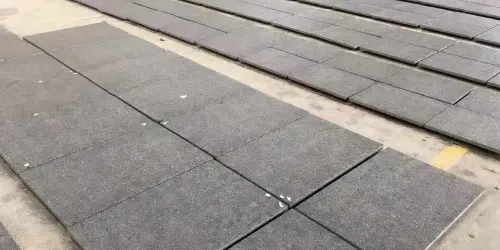
조밀한 화강암은 레더 표면을 구현하면서 결정 손실이나 스월 마크 없이 강하고 제어된 브러싱이 필요합니다
다이아몬드 입도가 적용된 필라멘트로(24–1000# 선택) 미세 절삭이 일정하게 유지되고 피커트/라운드 타입으로 라인이나 엣지 장비에 정확히 맞게 구성할 수 있습니다
슬래브별로 균일한 레더 표면, 재작업 횟수 감소와 소모품 수명 연장 효과 고급 화강암/경질 쿼츠 작업에 적합합니다
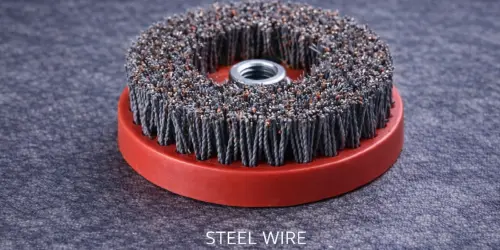
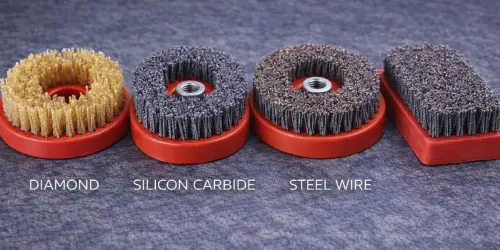
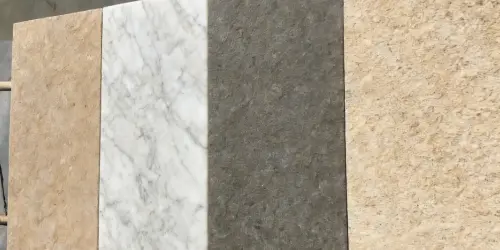
대리석/석회석 표면은 연해서 과도 연삭 시 번닝 현상, 불균일 브러싱 시 광택 얼룩이 남을 수 있습니다
미세한 다이아몬드 필라멘트 및 고입도 단계 적용으로 연삭 자국을 평탄화 후 앤티크~새틴 질감 구현 프랑크푸르트 브러시는 슬래브 라인에서 접촉 안정성 확보에 유리합니다
결과적으로 스크래치가 적고 타일간 색/감촉 일관성이 좋은 표면을 빠르고 효율적으로 얻을 수 있습니다


쿼츠사이트는 경질/연삭성이 높아 일반 연마 후에도 샌딩 자국이 밝은색 표면에 잔류합니다
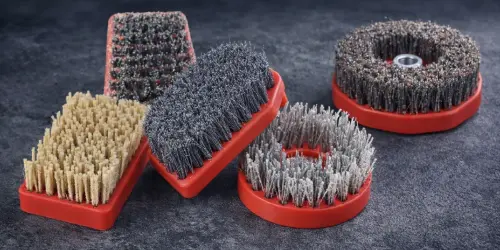
중입도→고입도 단계별 브러시로 마이크로 스크래치를 균일하게 블렌딩, 표면을 살짝 오픈시키며 새틴 질감 확보 라운드 브러시의 스네일락/M14 장착으로 부분보수 및 엣지 부위 작업도 편리합니다
표면 복구 시간이 단축되고 과다 연마 없이 공차 내 슬래브를 유지 전체 불량/컴플레인 위험 감소에 도움이 됩니다

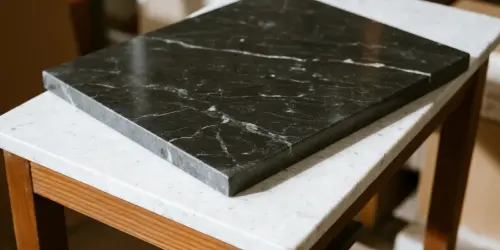
엔지니어드스톤(쿼츠)은 치밀/레진 바인딩 구조로 과도한 연마재는 발열이나 드래그 자국 유발 특히 단면·컷아웃 부위에서 차이 발생
적절한 경도를 가진 다이아몬드 브러시로 균등하게 텍스처 가공하며 입도 조절, 브러시 타입(피커트/프랑크푸르트/라운드)을 라인 또는 CNC 공정에 맞추십시오
기복 없이 프리미엄 소프트터치/레더 느낌의 일관성 있는 광택, 최소 보정, 일괄 가공비 절감 가능


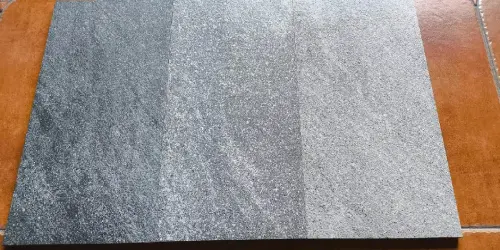
화염/부쉬해머 가공석은 표면 돌기와 유동입자가 많아 미끄럼방지 가공, 오염 포집, 접촉 불균형 문제 발생
거친 다이아몬드 브러시로 고점을 다듬고, 미세 입도로 촉감 및 오염 저항을 높이면서 개방 공극 유지 두께 변화 없이 질감·미끄럼 방지 성능 조정 가능
엣지 파손 최소화, 세척 시간 단축, 일관된 노-슬립 표면 구현 등 안전 중심 프로젝트에 적합
사양 맞춤 요청 가능
| 타입 | 소재 | 입도 | 조인트 |
|---|---|---|---|
| 피커트 | 실리콘카바이드 / 다이아몬드 / 스틸 | 24# / 36# / 46# / 60# / 80# / 120# / 180# / 240# / 320# / 500# / 800# / 1000# | |
| 프랑크푸르트 | |||
| 라운드 | 스네일 홀더 / M14 등 |
다이아몬드 브러시로 레더 피니시·속도 모두 확보
공정별 입도 선택 폭 확대
거침~미세입도까지 단계별 적용, 점프 없이 컨트롤된 표면 구현
신속 장착 마운트 옵션
스네일락·나사산 타입으로 교체 시간 최소화, 작업 일관성 높임
더 깨끗한 표면과 미끄럼방지 구현
브러시 텍스처링으로 표면 돌기 완화, 스크래치 감소, 미끄럼방지 가공 지원
석재용 다이아몬드 앤티크 브러시에 관한 주요 질의
다이아몬드 브러시는 석재 표면에 텍스처를 부여하기 위해 사용되며, 대표적으로 앤티크, 레더, 새틴, 미끄럼방지 표면 구현에 많이 적용합니다
평탄도 중심의 연삭과 달리 브러싱은 표면 감촉과 마이크로 텍스처로, 모공을 살짝 열고 돌기 완화 및 연한 자국을 자연스럽게 블렌딩하여 인위적이지 않은 마감 질감을 구현합니다
대표적 적용 예시:
예 화강암은 다이아몬드 브러시 적용이 가장 많은 소재 중 하나이지만 결과는 공정 제어에 달려 있습니다 브러시만으로 결정되는 것이 아닙니다
화강암에 레더 가공을 안정적으로 얻는 방법:
텍스처 오픈이 가능한 입도로 시작(입도가 너무 고우면 질감 약함, 너무 거칠면 거친 스크래치 발생)
2~4단계 입도 점진적 적용으로 감촉 균일화, 스크래치 패턴 완화
압력·이송·수량 등 공정을 일정하게 유지(불량 레더 표면의 핵심 원인은 공정 불안정)
생산 현장의 우수 결과 특징:
슬래브 전체에 텍스처가 균일(경질 미네랄 영역 포함)
표면은 부드럽고 “철사질 자국”이 없음
스월 마크 보정용 추가 공정 불필요
브러시 형상 선택 시 설비 헤드 호환성+접촉 안정성+가공 위치를 기준으로 결정하십시오
피커트
주로 연속 슬래브 연마라인에서 사용
슬래브 대면적에서 접촉 안정성과 폭이 필요할 때 적합
프랑크푸르트
슬래브 라인에서 흔히 사용
라인별 접촉 일관성과 트래킹이 우수함
라운드
엣지, 곡면, 싱크 컷아웃, 부분 보정에 최적
핸드 연삭기·엣지 가공에 흔히 적용(국소부 제어 용이)
귀하 장비 헤드 타입 및
슬래브면/엣지 가공 위치를 알려주시면
최적의 안정적 옵션 즉시 매칭 가능합니다
단일 정답은 없지만 다음 원칙이 안정적입니다
앤티크 표면 = 초기 입도가 질감을 상대적으로 확실히 부여함
레더 표면 = 질감 표현/촉감 밸런스 중시
실제 적용 방법:
“일괄 브러시” 대신 3~5단계 입도 구성
입도 점프 없이(급격히 건너뛰면 스크래치 블렌딩 곤란)
스타트 입도 선택 기준:
석재가 경질(화강암/쿼츠사이트)이면 거친 입도부터 텍스처 오픈 효율화
석재가 연질(대리석/석회석)이면 손상·광택 얼룩 방지 위해 미세 입도로 시작
카탈로그 기준 24#~1000# 가용 전체 Ladder이나 현실 생산 라인별로 전 입도 적용은 드물고, 핵심 단계만 조합됩니다
스월 마크는 대부분 접촉 불균일 또는 공정 불안정에서 발생 기인, 브러시 품질만으로 해결되지 않습니다
실제 개선 체크리스트:
접촉: 브러시가 전체 면적과 균일 접촉해야(흔들림/부분 접촉 금지)
수분: 수량 부족 시 열·도포 불량 유발
이송&압력: 미세입도로 과도 절삭 시도 지양
중간 입도 추가: 입도 점프 시 중간단계 추가로 블렌딩
필라멘트 밀도: 저밀도는 트랙 자국 발생, 과밀은 레진 소재 발열 리스크
스월이 센터/엣지 중 어디에 집중되는지 알려주시면 헤드 정렬 문제·입도 점프 여부를 바로 진단할 수 있습니다
실질적으로 경미한 연삭 마크 블렌딩과 미세 스크래치 가시성 저감에 효과 입도 진행을 제대로 할 때에 유의미
하지만 깊은 가공선이나 평탄도 불량은 먼저 별도 연삭 공정으로 교정해야 합니다
적용 기준:
연마 자국/헤이즈/미세스크래치 → 브러싱으로 블렌딩 및 제어된 텍스처화 가능
깊은 홈/강한 절삭선 → 연삭 공정 재진행 후 마무리 브러싱 실시
최적 결과는 공정 체인 사고(연삭→정교화→브러싱)로 달성됩니다 소모재 일원화는 효과가 제한적입니다
카탈로그 기준: 스네일 홀더(급속 교환), M14 나사산 주요 옵션
실제 장비별 조합:
폴리싱 라인/표준헤드: 설비 헤드 인터페이스(대부분 피커트/프랑크푸르트)와 일치하는 타입 사용
핸드 연삭/엣지 작업: M14 라운드에 주로 적용
교체 효율 중요할 경우 급속교환(스네일타입) 적용 시 다운타임 최소화
장비 헤드/어댑터 사진 공유 시 1회 확인만으로 호환 가능여부 바로 피드백 드립니다
정확한 견적 산출 및 사양 오류 방지를 위해 다음 항목을 요청하십시오.
석재 종류 (화강암 / 대리석 / 석회석 / 석영암 / 엔지니어드 스톤)
목표 표면 (앤티크 / 레더 / 사틴 / 논슬립)
사용 기계 (연마 라인 / 엣지 머신 / 수작업)
브러시 타입 필요 (피케트 / 프랑크푸르트 / 라운드)
브러시 취부 (스네일 홀더 / M14 / 기타)
희망 연마 단계 (현재 가공 공정 정보를 제공하면 단계별 제안 가능)
선택 사항이지만 도움되는 정보:
슬래브 사이즈 및 생산량 (m²/일)
현재 문제점 (소용돌이, 균일성 저하, 수명 단축, 슬래브당 비용)
상기 정보를 활용하면 단계별 견적 산출 및 일관된 표면 마감 비용 플랜 제안이 가능하며, 모호한 브러시 단가 방식에서 벗어날 수 있습니다.
동일한 표면 질감을 효율적으로 구현하지 못하는 시점에 교체하십시오. 단순히 외관이 마모된 경우만이 아닙니다.
생산 관점 주요 징후:
표면 질감이 들쑥날쑥하거나 슬래브 전체에서 균일성 저하
동일한 마감을 위해 공정 횟수가 크게 증가
브러시가 절단 대신 연마 기능만 수행되어 표면 광택 증가 및 번짐 발생
실용적 관리 방법:
안정된 석재 배치 기준 평소 소요 공정 횟수 추적
동일한 마감 달성에 약 30~50% 공정 횟수 증가가 발생하면 슬래브당 비용 상승으로 교체 필요
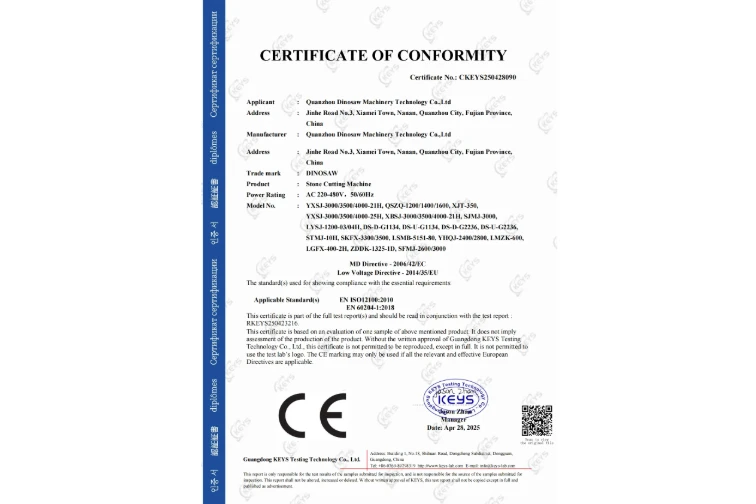
CE 인증
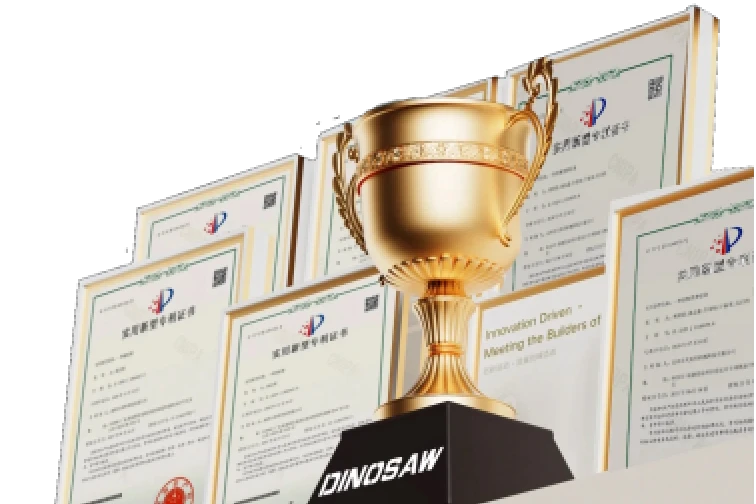
100개 이상 기술 특허
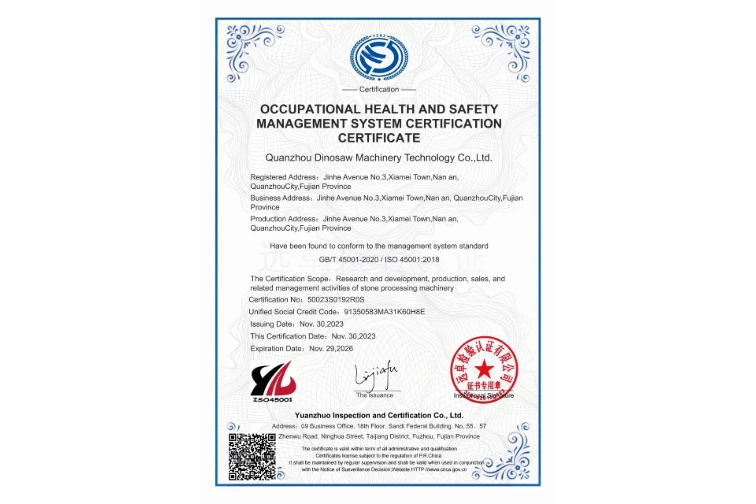
ISO 9001:2015
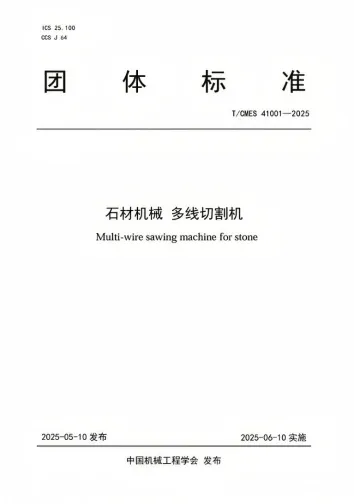
산업 표준
DINOSAW는 국제 엔지니어링 표준 충족을 넘어 해당 표준을 직접 선도합니다. 석재 멀티 와이어쏘 머신, CNC 와이어쏘, 브릿지쏘 등 주요 산업 기준을 자사가 직접 제정하며, 정밀 제조 규칙을 정의합니다. ISO 9001, CE 인증, 100개 이상 기술 특허를 기반으로 자사 제품은 고하중 환경에서도 뛰어난 내구성과 안전성을 보장합니다.
75+
전세계 공급 국가
20+
산업기계 전문성
75개 이상 국가 고객 신뢰 확보, DINOSAW는 전 산업군에 걸쳐 품질 추적 및 전문 기술 지원을 제공합니다. 전통 채광·석재 가공부터 고정밀 반도체·쿼츠글라스 생산, 원전 해체 등 특수 분야까지 자사 솔루션은 세계 최고 수준의 운영 조건을 항상 만족시킵니다.
통합 생산 솔루션 및 장비
귀사 제품에 맞는 장비 조합으로 효율적 자동화 생산라인 구축 및 수익 극대화가 가능합니다.
DINOSAW는 산업용 CNC 기계를 제조·공급합니다. 자사 장비는 화강암, 내화물, 쿼츠글라스, 흑연, FRP 등 고경도·취성 소재를 고정밀도로 가공하도록 설계되었습니다.
공장에서 직접 구매로 중간 유통마진 없이 공급합니다. 가공공장 맞춤형 고중량 머신을 직판가로 제공하여 장비 비용 절감 및 투자 회수기간을 단축합니다.
전세계 유통사 대상 수익성 높은 도매 프로그램을 운영합니다. 특수 적용처에는 엔지니어링팀이 OEM/ODM 맞춤 제공 – 머신 사이즈, 모터 출력, CNC 매개변수 등 소재 흐름에 맞춰 조정합니다.
 한국어
간편 해결책 요청
온라인 채팅
안녕하세요 Dinosaw의 Lizzy입니다 (로봇이 아닙니다). 어떤 머신(모델)을 원하십니까? 지금 WhatsApp으로 문의하십시오
안녕하세요 👋 어떤 지원이 필요하십니까?