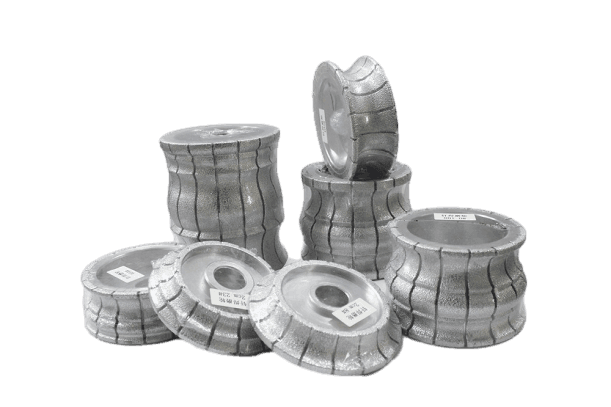
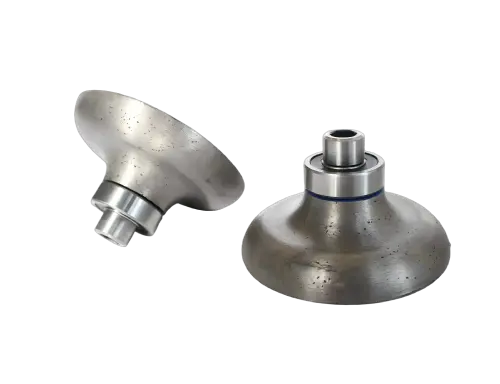
Rocchetto diamantato per sagomatura bordi di pietra

Sintered 150/200 - Vacuum Brazed 250/300/350/400 - Electroplated Custom

Il rocchetto diamantato DINOSAW rappresenta un utensile per la sagomatura del bordo installato su linee di lucidatura: consente la realizzazione del profilo su marmo, calcare, granito, arenaria, basalto, piastrelle, gres porcellanato e altri materiali prima che i dischi di lucidatura finalizzino il bordo. Il programma ruote copre l’intero vocabolario profili A–PE in tre costruzioni: sinterizzato, brasato a vuoto ed elettrodeposto.

Le ruote sinterizzate sono disponibili con diametro 150/200 mm, foro interno 22.23/25.4 mm e spessore 30/35/40 mm; le ruote brasate a vuoto con diametro 250/300/350/400 mm e spessore 50/60 mm; le ruote elettrodeposte vengono prodotte su diametri personalizzati. I prodotti garantiscono spessore uniforme e forme precise per una lunga durata di servizio, elevata efficienza di rettifica e minime differenze dimensionali in sagomatura.

Il servizio personalizzato risponde alle diverse esigenze di lavorazione, attrezzatura e progetto: lo stesso codice profilo può essere fornito in differenti costruzioni e dimensioni, adattate alla pietra e alla linea produttiva.

A–PE · 25 ProfiliL’intera gamma standard dei profili bordo da A fino a PE, includendo famiglie a mezzo toro, smusso, onda e gradino.
150–400 mmDiametri a catalogo da 150/200 mm per ruote sinterizzate, da 250–400 mm per ruote brasate sottovuoto, oltre a dimensioni elettrodepositate personalizzate.
3 CostruzioniLeganti sinterizzati, brasati sottovuoto ed elettrodepositati, adattati a granito, marmo, calcare, arenaria, basalto, piastrelle e schiuma di ceramica.

Materiali applicabili

Marmo, calcare, granito, arenaria, basalto, piastrelle, schiuma di ceramica e altre pietre o materiali duri

Certificazioni e qualifiche

Certificazione CE · ISO 9001:2015 · Partecipazione alla redazione di standard di settore · Oltre 120 paesi e regioni servite

Applicazioni e materiali del rocchetto diamantato per sagomatura

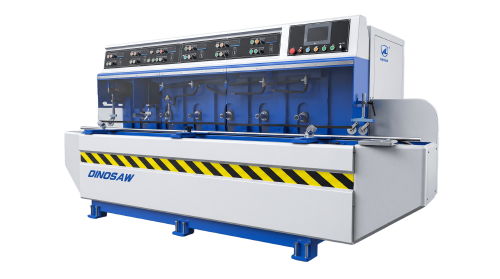
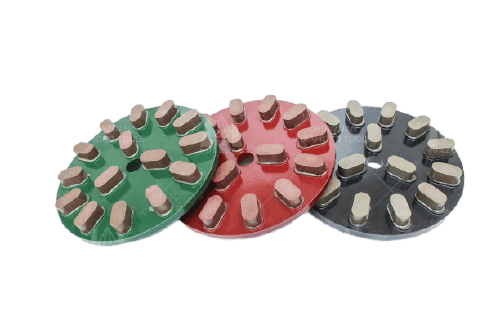
I rocchetti di sagomatura sono posizionati nella parte anteriore della linea di lucidatura bordi, dove il bordo viene portato alla sezione finale prima che i dischi di lucidatura conferiscano lucentezza su lastre, piastrelle e pezzi su misura.

Prestazioni reali di sagomatura e indicatori chiave

Il rocchetto diamantato DINOSAW costituisce lo stadio di sagomatura della linea di lucidatura bordi: una ruota installata in linea che taglia il profilo A–PE nel materiale prima che i dischi di lucidatura lo rifiniscano. Tre tipi di legante e servizio personalizzato consentono di mantenere lo stesso profilo su differenti pietre, spessori e volumi produttivi.

A–PE

Vocabolario profili completo

Venticinque codici profilo standard da A a PE consentono al fabbricante di quotare qualsiasi bordo architettonico comune — bullnose, bisello, sagoma ogiva, profilo gradino — tramite numero di catalogo senza disegno utensile su misura.

150–400 mm

Gamma diametri da catalogo

Le ruote sinterizzate a diametro 150/200 mm coprono linee compatte e pietre di dimensione minore, mentre le ruote brasate a vuoto a diametro 250/300/350/400 mm servono programmi bordo lastra ad alto volume su macchine più grandi.

3 Leganti

Sinterizzato / Brasato / Elettrodeposto

Legante metallico sinterizzato per lunghe produzioni su pietre dure, brasato a vuoto per sagomature aggressive su materiali più teneri, elettrodeposto per piastrelle, gres porcellanato e diametri speciali: un solo codice profilo, tre caratteri operativi.

Servizio su misura

Personalizzazione per ogni progetto

Dinosaw Machine sviluppa ruote in base all’oggetto da lavorare, alle macchine e ai requisiti di progetto, fornendo diametri e combinazioni profilo fuori standard secondo disegno del cliente.

Materiali applicabili: Marmo, calcare, granito, arenaria, basalto, piastrelle, schiuma di ceramica e altre pietre o materiali duri.

Prodotti tipici: Bordi profilati per lastre da top cucina e vanità, programmi bordo per piastrelle e schiuma di ceramica, zoccoli, gradini e elementi tagliati a misura per linee di lucidatura bordo.

Efficienza di molatura, durata ruota e precisione dimensionale del bordo sono variabili in funzione di durezza e abrasività della pietra, scelta del legante, velocità mandrino, apporto acqua e velocità di avanzamento.

Costruzioni & Specifiche Ruota Profilatrice

Selezionare prima la costruzione, poi le dimensioni. Le ruote sinterizzate (diametro 150/200 mm, foro interno 22,23/25,4 mm, spessore 30/35/40 mm) sono indicate per linee produttive su pietre dure. Le ruote brasate sottovuoto (diametro 250/300/350/400 mm, spessore 50/60 mm) coprono linee di grande formato su pietre più morbide. Le ruote elettrodepositate sono realizzate su diametri personalizzati per piastrelle, schiuma di ceramica e applicazioni speciali. Tutte e tre le costruzioni sono disponibili sull’intera gamma profili A–PE.

SpecificheSinterizzatoBrasato a vuotoElettrodeposto
Diametro (mm)150 / 200250 / 300 / 350 / 400Personalizzato per ordine
Foro interno (mm)22.23 / 25.4——
Spessore (mm)30 / 35 / 4050 / 60Secondo profondità profilo
Gamma profiliA–PE (tutti i codici)A–PE (tutti i codici)A–PE (tutti i codici)

Tecnologie di Base & Struttura Utensile

Sei scelte tecniche alla base del design ruota profilatrice Dinosaw Machine. I punti numerati sul diagramma utensile corrispondono ai sistemi descritti qui sotto.

Ruota profilante diamantata Dinosaw machine

Workflow Formatura Profili Bordo

1 · Selezione e conferma: scegliere il codice profilo dalla gamma A–PE, confermare tipologia pietra, spessore e bordo target, abbinare la costruzione al materiale. 2 · Montaggio e regolazione: installare la ruota sul mandrino della linea, impostare profondità di formatura e confermare l’apporto acqua sulla zona ruota. 3 · Passaggio formatura: la linea alimenta i pezzi davanti alla ruota, che esegue il profilo prima delle postazioni di lucidatura. 4 · Verifica e finitura: controllare i pezzi iniziali rispetto al disegno, quindi rilasciare il ciclo verso le ruote lucidanti per la finitura lucida.

01

Bordo in metallo sinterizzato

La costruzione sinterizzata distribuisce il diamante in un bordo metallico, permettendo al legante di consumarsi in modo coerente con l’abrasivo e mantenendo il profilo A–PE affilato durante cicli di produzione prolungati su granito, basalto e altre pietre dure e abrasive.

02

Strato diamantato brasato a vuoto

La brasatura a vuoto fissa uno strato diamantato esposto direttamente sul corpo ruota, creando una superficie di taglio aperta e aggressiva. Su marmo, calcare e arenaria offre rapida evacuazione dei detriti e limita il calore che può segnare il bordo delle pietre tenere.

03

Legante nichel elettrodeposto

Le ruote elettrodeposte trattengono i diamanti in uno strato di nichel con la massima sporgenza fra le tre costruzioni, tagliando in modo freddo e libero. Ideale per piastrelle, gres porcellanato e materiali ingegnerizzati, consente anche diametri personalizzati economici su piccoli lotti.

04

Geometria bordo precisa al profilo

Ogni ruota viene prodotta secondo geometria master fissa per codice profilo, garantendo spessore uniforme e forme precise su ogni batch di produzione — minime differenze dimensionali da pezzo a pezzo.

05

Controllo uniforme dello spessore

Lo spessore del bordo viene mantenuto uniforme lungo tutta la circonferenza ruota, così la profondità di sagomatura rimane costante durante la rotazione. Lo stadio di lucidatura lavora, quindi, su un bordo omogeneo senza dover compensare profili ondulati.

06

Progettazione ruote personalizzate

Il servizio personalizzato risponde alle esigenze di lavorazione, attrezzatura e progetto: diametri non standard, combinazioni speciali di profilo e regolazioni del legante sono sviluppati secondo il disegno e i dati macchina del cliente.

Ruota Profilatrice Diamantata vs. Frese Router

Selezione in base al formato produttivo: ruote profilanti in linea per programmi bordo ad alto volume, utensili router per lavorazioni di dettaglio CNC e manuali.

Ruota Profilatrice Diamantata vs. Frese Router
Punte router CNC / PortatiliVSProfilatore diamantato
Utensile a codolo per router CNC e macchine portatiliFormato utensile✓ Mola sagomata montata in linea per macchine lucidacoste
Limitato a ogni geometria della punta acquistataGamma profili bordo✓ Gamma completa A–PE: 25 codici standard di profili
Sagome uniche, dettagli, riparazioniRuolo produttivo✓ Formatura continua del bordo prima della lucidatura finale
Diametri piccoli imposti da codolo e corpo utensileDiametro utensile✓ Diametri a catalogo da 150–400 mm su tutte le tipologie
Cambio programma e percorso utensile per ogni sagomaCambio formato✓ Sostituzione mola per ogni codice profilo sullo stesso mandrino
Dipende da operatore e impostazione programmaUniformità bordo✓ Spessore uniforme e minime differenze dimensionali di sagoma
Profilatura CNC, geometrie curve singole, riparazioni in locoApplicazione ideale✓ Produzione in linea di profili bordo standard su lastre, piastrelle e top cucina

Nota tecnica: le configurazioni variano in base a marca e modello; le prestazioni effettive dipendono dalla macchina, dal materiale e dalle condizioni operative specifiche.

Il produttore della linea di ruote profilanti DINOSAW

Dinosaw Machine rappresenta un produttore di macchinari CNC per la lavorazione della pietra, specializzato in Segatrici a filo diamantato e attrezzature CNC per il taglio della pietra. Con oltre 20 anni di esperienza in ricerca, sviluppo e produzione, Dinosaw contribuisce agli standard di settore, inclusi T/CMES 41001-2025 per Segatrici a filo diamantato CNC, vanta più di 100 brevetti tecnici e fornisce attrezzature e supporto tecnico a clienti in oltre 120 paesi e regioni. I sistemi di gestione e produzione sono certificati ISO 9001, ISO 14001 e ISO 45001, con macchinari conformi agli standard CE per i mercati internazionali.

Dinosaw Machine officina di produzione macchinari CNC per la pietra
Dinosaw Machine Ricerca & ProduzioneProgettazione meccanica · Sviluppo CNC · Assemblaggio · Test · Collaudo · Consegna globale
Redazione di Standard di Settore

Dinosaw Machine contribuisce alla definizione degli standard per i macchinari per la pietra, tra cui T/CMES 41001-2025 per Segatrici a filo diamantato CNC, nonché per multifilo, segatrici combinate a filo e attrezzature a ponte a cinque assi. Tale attività riflette il coinvolgimento pluriennale dell’azienda in progettazione, produzione, test e controllo qualità delle macchine.

20+Anni di esperienza in R&S e produzione di macchine per la pietra
100+Brevetti tecnici — Strutture delle macchine, controllo CNC, sistemi di taglio e tecnologie di lavorazione della pietra
120+Paesi e regioni servite — Attrezzature, installazione e supporto tecnico a livello globale

Conformità CE & Sistemi di gestione ISO

CE: Macchinari per il taglio della pietra valutati secondo Direttiva Macchine 2006/42/EC e standard EN pertinenti.
ISO: Sistemi di gestione certificati ISO 9001, ISO 14001 e ISO 45001.

Requisiti di installazione e assistenza post-vendita

DINOSAW garantisce supporto per l’installazione, formazione operatori, diagnosi remota e coordinamento ricambi per ogni macchina.

Albero e adattatoreFori 22.23 / 25.4 mm

Le ruote sinterizzate sono fornite con foro interno da 22.23 o 25.4 mm; verificare il diametro del mandrino prima dell’ordine.

Montaggio e bilanciaturaBilanciata per mandrini linea, configurata per destinazione

Le ruote vengono montate e rettificate sul mandrino della macchina lucidatrice bordi prima della produzione; verificare il formato del mandrino con il modello macchina.

Alimentazione acquaLavorazione a umido in linea

Le ruote di sagomatura operano a umido sulle linee di lucidatura bordi; verificare erogazione e drenaggio acqua nella zona ruota.

01 · Pre-spedizione e consegnaConfigurazione macchina, confezionamento e requisiti di trasporto verificati prima della spedizione, con controllo e documenti di fabbrica.
02 · Installazione e avviamentoVerifica servizi e fondazione onsite, posizionamento macchina, avviamento e accettazione.
03 · Formazione operatoriFormazione pratica su operazione CNC di routine e controlli quotidiani di dischi, mandrini, raffreddamento e lubrificazione.
04 · Assistenza post-venditaAssistenza tecnica remota, supporto manutenzione e coordinamento ricambi durante l’intera vita utile della macchina.

FAQ sulla selezione, installazione e funzionamento ruota profilante diamantata

Come scegliere tra le versioni sinterizzata, brasata a vuoto ed elettrodeposta, mappare un disegno sui codici profilo A–PE e quali dati inviare per ricevere un preventivo.

Abbinare la costruzione alla durezza della pietra, complessità del profilo e volume produttivo. Le ruote sinterizzate (diametro 150/200 mm, foro interno 22.23/25.4 mm, spessore 30/35/40 mm) impiegano un legante metallico con diamante distribuito nel bordo: consumano lentamente, mantengono la forma profilo A–PE su cicli lunghi e si adattano a linee produttive su granito, basalto e altre pietre abrasive. Le ruote brasate a vuoto (diametro 250/300/350/400 mm, spessore 50/60 mm) espongono uno strato di diamante superficiale: garantiscono taglio aggressivo, struttura aperta che allontana i detriti, efficace su materiali teneri quali marmo, calcare e arenaria dove il rischio è il bloccaggio. Le ruote elettrodeposte sono prodotte su diametri personalizzati con diamante fissato al nichel: opzione più affilata e taglio più freddo per piastrelle, gres porcellanato e materiali ingegnerizzati che richiedono bassa pressione del legante, soluzione ideale per diametri non standard o profili speciali. Praticamente, per produzioni continue su pietre dure si parte dal sinterizzato; per materiali teneri e diametri maggiori si passa al brasato; per prototipi, ceramiche e geometrie speciali si usa l’elettrodeposto. DINOSAW può fornire lo stesso codice profilo in tutte e tre le costruzioni, garantendo identità geometrica del bordo anche al variare del materiale.

Inviare il disegno bordo; DINOSAW lo mappa sul codice A–PE più vicino e conferma la geometria ruota prima della produzione. Il vocabolario di catalogo include venticinque codici standard: A, B, D, E, F, G, H, L, M, N, O, P, Q, S, T, U, V, X, Z per bordi architettonici comuni, oltre a WF, DC, DD, FB, FV, FZ, HB e PE per forme speciali quali varianti ogiva, profili gradino e famiglie top cucina. Nel disegno, indicare tre elementi: la sezione del bordo con profondità e altezza, lo spessore della pietra da abbinare e se il bordo è bullnose pieno, mezzo bullnose, bisello, ogiva o combinazione di queste. Ogni codice corrisponde a una geometria profilo fissa, e le ruote vengono sagomate di conseguenza; per questo i bordi finiti hanno solo minime differenze dimensionali pezzo per pezzo. Se il disegno non corrisponde ad alcun codice di catalogo, il profilo si può comunque produrre come ruota elettrodeposta o sinterizzata su misura: geometria non standard è una richiesta routine e non un ostacolo. Per l’ordine, inviare uno sketch sezionato con quote o foto chiare di un bordo campione, insieme a spessore della pietra e volume previsto di produzione.

Durezza e abrasività della pietra determinano la composizione; il codice profilo rimane invariato. Per granito e basalto, è necessario utilizzare una ruota sinterizzata a legante metallico: il legante si consuma insieme al diamante, garantendo un profilo affilato anche durante lunghe lavorazioni sui materiali più duri presenti nell’officina. Marmo e calcare lavorano in modo ottimale su ruote brasate sottovuoto nella gamma 250–400 mm — la superficie aperta a strato singolo evacua rapidamente la polvere fine prodotta da queste pietre, e il taglio aggressivo limita la formazione di calore che può segnare le superfici più morbide. L’arenaria, ricca di quarzo, è tra le pietre comuni più abrasive: una ruota sinterizzata con legante resistente all’usura garantisce il costo più basso per metro di bordo lavorato. Piastrelle e schiuma di ceramica sono dure ma fragili; una ruota elettrodeposta, con taglio libero e bassa pressione del legante, evita danni al bordo ed è lo standard raccomandato. Quando una linea lavora diverse tipologie di materiali, Dinosaw Machine fornisce lo stesso profilo A–PE in differenti costruzioni e leganti, così il cambio materiale corrisponde al cambio ruota, ma non al programma profilo del bordo. Comunicate la vostra lista materiali con spessori tipici e metri giornalieri di bordo, e verrà proposta la costruzione e la specifica adatta per ogni materiale.

Le frese router sono scelte per lavorazioni di dettaglio CNC o manuali; la ruota cilindrica è utilizzata per la rettifica di semilavorati interni CNC; questa ruota profilatrice va impiegata quando una linea produttiva deve realizzare lo stesso bordo su molteplici pezzi. La ruota profilatrice è uno strumento montato sulla linea: forma il profilo sul bordo della pietra prima che le ruote di lucidatura completino il ciclo di finitura. Le frese router svolgono un compito diverso — utensili di piccolo diametro per centri CNC e macchine portatili, idonei per geometrie uniche, dettagli nella zona lavello e lavori di riparazione su pezzi finiti. La ruota cilindrica viene utilizzata su macchina CNC per rettificare e levigare ritagli interni come aperture lavelli, un processo differente rispetto alla formazione del profilo esterno. Se il lavoro consiste principalmente in pezzi unici, geometrie curve personalizzate o finiture in cantiere, le frese router sono la scelta più flessibile ed economica. Se invece è richiesta la rettifica interna dopo il taglio, serve considerare la ruota cilindrica. Quando i bordi di lastre o piastrelle transitano in volume su una linea di lucidatura e un unico profilo deve essere mantenuto costante su migliaia di metri, la ruota profilatrice è la soluzione corretta — forma il bordo più velocemente e mantiene la geometria più a lungo rispetto a qualsiasi utensile di piccole dimensioni.

Inviando cinque elementi, Dinosaw Machine propone la specifica ruota più idonea. Primo, il profilo bordo: un disegno quotato, un codice profilo della gamma A–PE, oppure foto chiare di un bordo campione con relative misure. Secondo, la lista dei materiali — marmo, calcare, granito, arenaria, basalto, piastrelle o schiuma di ceramica — con spessore tipico, perché da questo dipende la selezione di legante e costruzione. Terzo, dati della macchina: diametro albero mandrino (la gamma sinterizzata dispone di fori interni da 22,23 o 25,4 mm), diametro ruota richiesto, spessore disponibile e il tipo di funzionamento della linea (se in acqua), poiché il catalogo include ruote sinterizzate da 150/200 mm, ruote brasate sottovuoto da 250/300/350/400 mm e diametri elettrodepositati su misura. Quarto, dati produttivi: metri di bordo al giorno e schema turni, che differenzia la ruota sinterizzata da quella brasata o elettrodeposta. Quinto, il paese di destinazione e il grado di personalizzazione richiesto, perché la linea offre servizio su misura per diversi materiali, macchine e progetti. Sulla base di questi cinque punti, il preventivo indicherà costruzione, codice profilo, dimensioni e il comportamento operativo previsto della ruota sul vostro materiale.

Contatti Dinosaw

Discussione su prezzi, configurazione e applicazione ruota profilante diamantata

Siete alla ricerca di macchinari da taglio o soluzioni di lavorazione ideali per materiali duri e fragili?

Affrontate sfide in cava, taglio top cucina, taglio cemento o tubazioni subacquee, rimozione ruggine/levigatura inox, taglio lastre sottili di lusso, taglio di agata e gemme, taglio di grafite, o persino demolizione di edifici?

Inviate la vostra richiesta. Entro 12 ore riceverete una risposta con soluzioni su misura!

Preferite email?

Potete contattarci anche tramite

gma@dinosawmachine.com
Rocchetto diamantato per sagomatura bordi di pietra

Quali materiali dovranno essere lavorati? *

Nome / Nome azienda? *

Numero di telefono / Indirizzo e-mail? *

+86

Quali requisiti specifici avete?

Soluzione rapida personalizzata

Chat online
Sig.ra Lizzy

Salve, sono Lizzy di Dinosaw (Non sono un robot).  Di quale macchina (modello) avete bisogno? Contattateci su WhatsApp ora

WhatsApp Chat
Contatti

Salve 👋 In che modo possiamo assistervi?